标准简介/下载
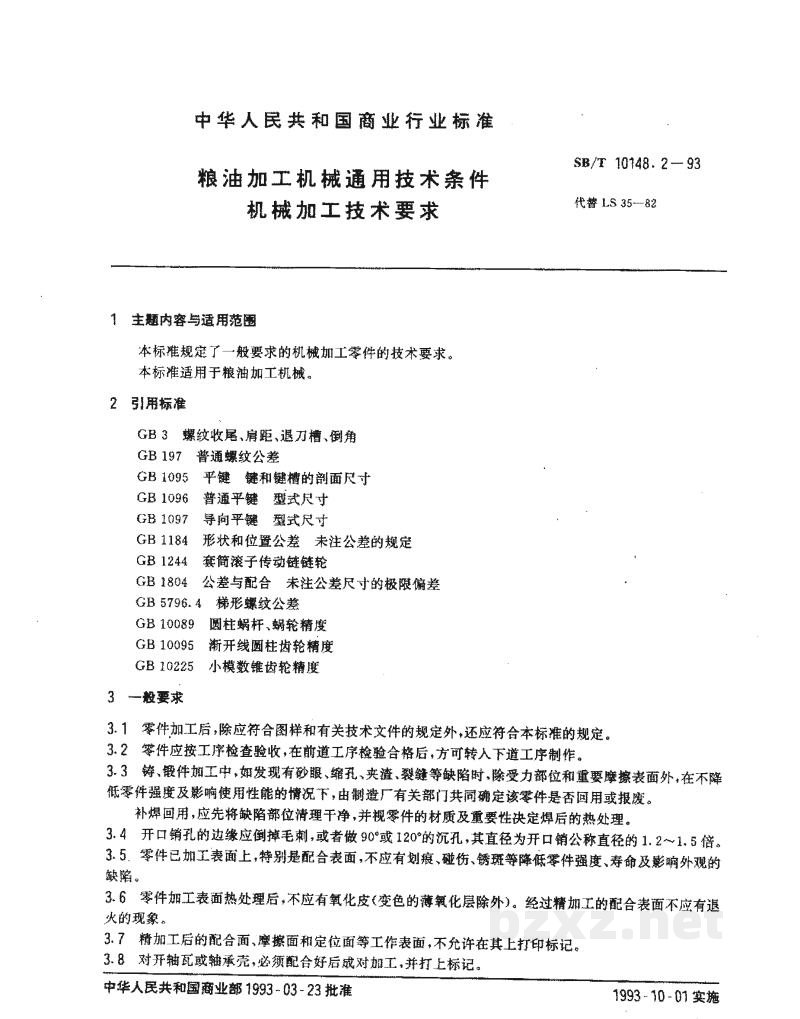
中华人民共和国商业行业标准
粮油加工机械通用技术条件
机械加工技术要求
SB/T 10148.2—93代替 LS 35-82
1 主题内容与适用范围
本标准规定了一般要求的机械加工零件的技术要求。
本标准适用于粮油加工机械。
2 引用标准
- GB 3 螺纹收尾、肩距、退刀槽、倒角
- GB 197 普通螺纹公差
- GB 1095 平键 键和键槽的剖面尺寸
- GB 1096 普通平键 型式尺寸
- GB 1097 导向平键 型式尺寸
- GB 1184 形状和位置公差 未注公差的規定
- GB 1244 套筒滚子传动链链轮
- GB 1804 公差与配合 未注公差尺寸的极限偏差
- GB 5796.4 梯形螺纹公差
- GB 10089 圆柱蜗杆、蜗轮精度
- GB 10095 渐开线圆柱齿轮精度
- GB 10225 小模数锥齿轮精度
3 一般要求
3.1 零件加工后,除应符合图样和有关技术文件的规定外,还应符合本标准的规定。
3.2 零件应按工序检查验收,在前道工序检验合格后,方可转入下道工序制作。
3.3 铸、锻件加工中,如发现有砂眼、缩孔、夹渣、裂缝等缺陷时,除受力部位和重要摩擦表面外,在不降低零件强度及影响使用性能的情况下,由制造厂有关部门共同确定该零件是否回用或报废。
补焊回用,应先将缺陷部位清理干净,并视零件的材质及重要性决定焊后的热处理。
3.4 开口销孔的边缘应倒掉毛刺,或者做90°或120°的沉孔,其直径为开口销公称直径的1.2~1.5倍。
3.5 零件已加工表面上,特别是配合表面,不应有划痕、碰伤、锈蚀等降低零件强度、寿命及影响外观的缺陷。
3.6 零件加工表面热处理后,不应有氧化皮(变色的薄氧化层除外)。经过精加工的配合表面不应有退火的现象。
3.7 精加工后的配合面、摩擦面和定位面等工作表面,不允许在其上打印标记。
3.8 对开轴瓦或轴承壳,必须配合好后成对加工,并打上标记。
中华人民共和国商业部 1993-03-23 批准1993-10-01 实施