标准简介/下载
中华人民共和国行业标准
SB/T 10127~10133-92
SB/T 10065-92
SB/T 10084-92
炊事机械及糖果机械
1992-12-30 发布1993-06-01 实施
中华人民共和国商业部 发布
中华人民共和国行业标准
蒸料罐技术条件
1 主题内容与适用范围
本标准规定了蒸料罐的技术条件。
本标准适用于酿造行业使用的蒸料设备的设计、制造、检验。
2 引用标准
- SB 232食品机械通用技术条件 基本技术要求
- SB 225食品机械通用技术条件 铸件技术要求
- SB 223食品机械通用技术条件 机械加工技术要求
- SB 224食品机械通用技术条件 装配技术要求
- SB 227食品机械通用技术条件 电气装置基本技术要求
- SB 230食品机械通用技术条件 产品检验规则
- SB 229食品机械通用技术条件 产品包装技术要求
- SB 228食品机械通用技术条件 涂漆涂装技术要求
- GB 3323焊缝射线探伤标准
- GB 1300焊接用钢丝
- GB 981低碳钢及低合金高强度钢焊条
- GB 3766噪声源声功率级的测定 简易法
- GB 191包装储运指示标志
- YB 231热轧无缝钢管
- JB 741钢制焊接压力容器技术条件
- JB 741钢制焊接压力容器技术条件
- JB 1152钢制压力容器对接焊缝超声波探伤
- JB 741钢制焊接压力容器技术条件
- JB 2536压力容器油漆、包装、运输
- WS-1金属制件的镀层分类技术要求
3 一般技术要求
3.1 蒸料罐应符合本标准和有关部标准及国家标准中有关规定,并应按规定程序批准的产品图样及技术文件制造。
3.2 蒸料罐应符合SB 228中有关规定。
3.3 蒸料罐卫生条件应符合《中华人民共和国食品卫生法》中第四章。
3.4 蒸料罐中与料接触的零部件应便于清理、擦洗。机械加工零部件表面粗糙度不低于Ra12.5。
3.5 蒸料罐应有可靠的安全装置及对发生危险的预报、预防装置。传动部分应设防护罩。电机、电器不得漏电,应设接地装置。
3.6 蒸料罐连续运转时,减速机内温升应不大于65℃,轴承温度应不大于70℃。
3.7 蒸料罐空载和额定负载运转噪声应不大于75dB。
3.8 蒸料罐中传动机构和工作机构应当运转灵活,不得有停滞等现象。
4 压力容器技术要求
4.1 压力容器的材料
4.1.1 材料应具有质量合格证。对于没有质量合格证或质量合格证内容不全的材料应进行复验。材料代用必须符合许可代用的有关规定。
4.1.2 钢板表面:
- a. 不得有气泡、结疤、拉裂、折叠、夹杂和压入的氧化铁皮,不得有分层;
- b. 允许有不超过钢板厚度公差一半的表面缺陷如薄层氧化铁皮、铁锈由于压入氧化铁皮脱落所引起的不明显的粗糙划块。辊轧造成的网纹及其他局部缺陷。
- c. 不允许焊补和填塞,应用磨子或砂轮清理缺陷。清理深度应不超过钢板厚度下偏差的范围。
钢板的边缘允许有深度不超过2mm的个别发纹。
4.1.3 管材的尺寸偏差应符合YB 281中第3项的规定。钢管的内外表面不得有裂缝、折叠、轧折、离层、发纹和结疤缺陷存在。如出现上述缺陷应设法清除掉,清除后不得使壁厚和外径超过下偏差。凡不超过外径公差下的轻微凹痕及未超过壁厚下偏差的其它轻数缺陷可不清除。
4.1.4 受压容器所用焊接材料应符合GB 981及GB 1300中的规定。
焊接应采用A31。
焊接材料应注意防潮、防锈,使用前应烘干。
4.2 用火焰切割的坡口面应将熔渣等清除干净,坡口表面不得有裂纹、分层、夹渣等缺陷。
4.3 封头
4.3.1 封头焊缝的布置应符合以下规定:
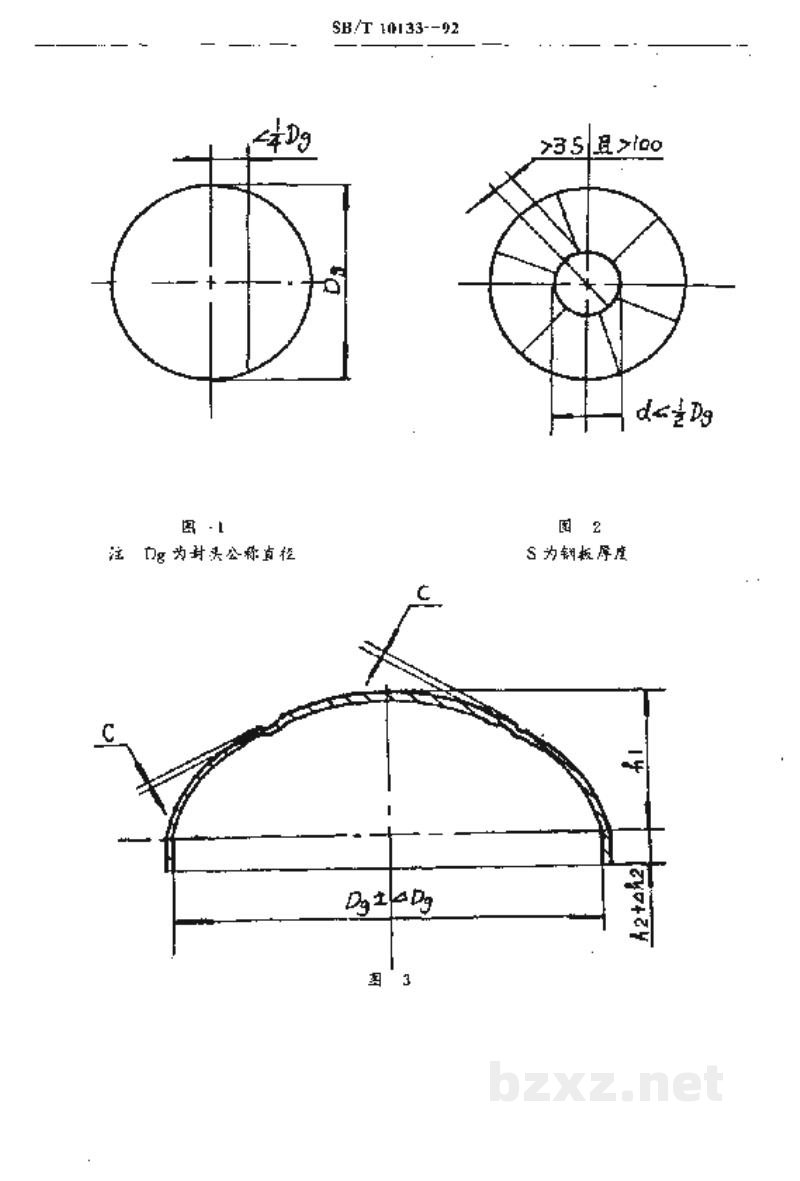
- a. 封头由两块或左右对称的三块钢板对接制成时,对焊缝距封头中心线应小于1/4Dg(见图1)。
- b. 封头由瓣片和顶圆板对接制成时,焊缝方向只允许径向和周向的径向焊接之间最小距离应大于35大;≥100mm。中心深圆板直径应小于1/2Dg(见图2)。
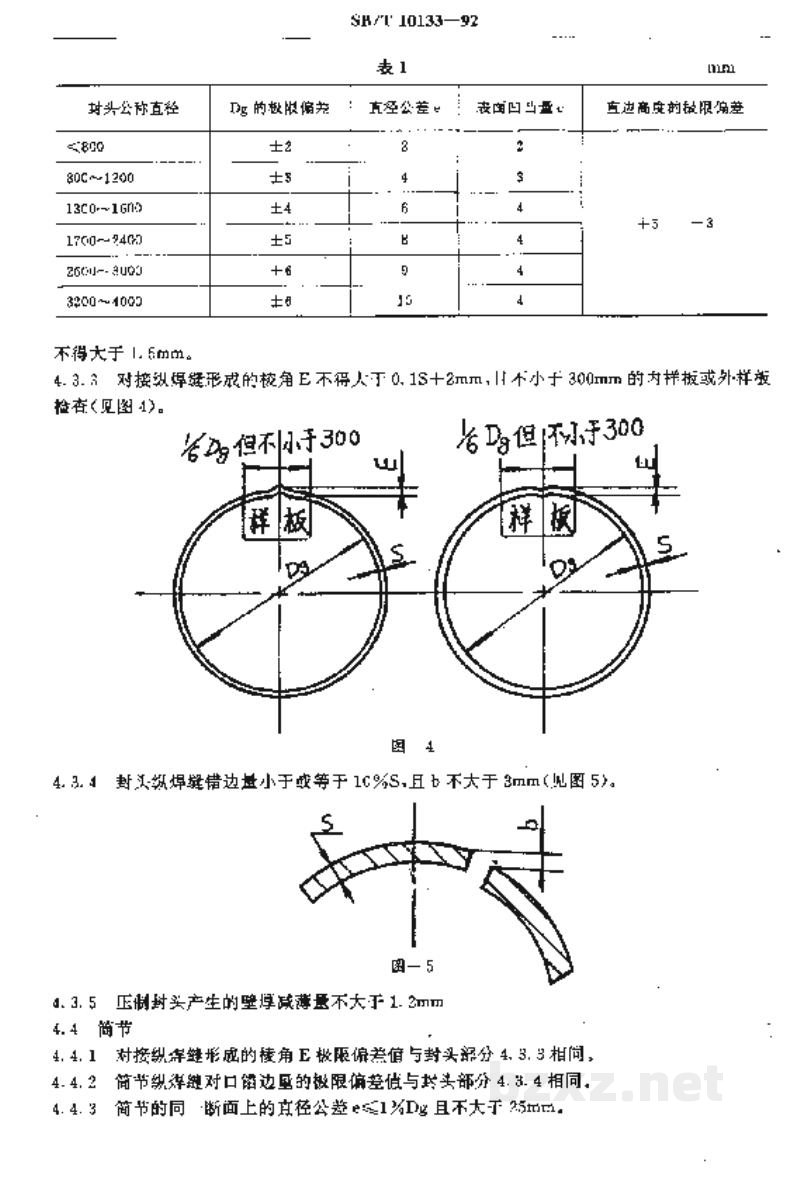
4.3.2 封头主要尺寸的基本偏差应按图3和表1的规定。封头的直边部分上的纵向皱纹深度...