标准简介/下载
前 言
本标准是在 GB 4747.1—89《医用镊通用技术条件》基础上进行修订。
原标准经历年来贯彻、执行,基本能满足生产、使用等方面的要求,这次修订对硬度值作了化整。
检验规则采用了 GB 2828 规定,与原来不同是原国标是按每百单位产品不合格品数计算,经修订后的行业标准合格质量水平超过 10,按每百单位不合格数计算。
本标准从生效之日起,代替 GB 4747.1—89。
本标准实施后,相应产品标准应符合本标准的规走。
本标准的附录 A、附录 B、附录 C 都是标准的附录。
本标准由全国外科器械标准化技术委员会提出并归口。
本标准起草单位:上海手术器械厂。
本标准主要起草人:章红霞。
中华人民共和国医药行业标准
医用镊通用技术条件 YY/T 0295.1—1997
General specification for medical forceps
1 范围
本标准规定了医用镊(以下简称镊子)的技术要求、试验方法、检验规则、标志、包装、运输、贮存。
本标准适用于双片结合式和单片折叠式医用镊。
本标准不适用于迭鳃式、锁扣式、反力式、弹簧式等医用镊。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时,所示版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
- GB 1220—92 不锈钢棒
- GB 2828—87 逐批检查计数抽样程序及抽样表(适用于连续批的检查)
- GB 4340—92 金属维氏硬度试验方法
- YY/T 0149—93 不锈钢医用器械耐腐蚀性能试验方法
- ZB C30 001—84 手术器械标志
3 技术要求
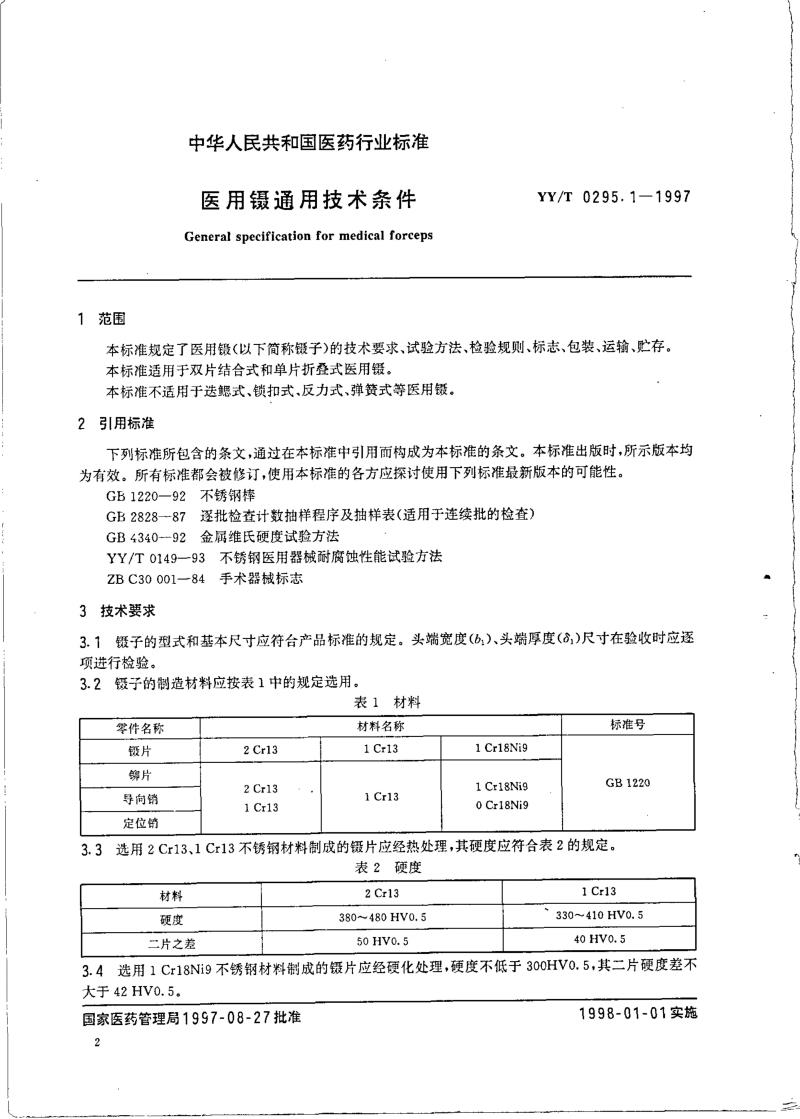
3.1 镊子的型式和基本尺寸应符合产品标准的规定。头端宽度($b_1$)、头端厚度($\delta_1$)尺寸在验收时应逐项进行检验。
3.2 镊子的制造材料应按表1中的规定选用。
表1 材料
| 零件名称 | 材料名称 | 标准号 | ||
|---|---|---|---|---|
| 2 Cr13 | 1 Cr13 | 1 Cr18Ni9 | ||
| 镊片 | GB 1220 | |||
| 铆片 | ||||
| 导向销 定位销 |
2 Cr13 1 Cr13 |
1 Cr13 | 1 Cr18Ni9 0 Cr18Ni9 |
|
3.3 选用2 Cr13、1 Cr13不锈钢材料制成的镊片应经热处理,其硬度应符合表2的规定。
表2 硬度
| 2 Cr13 | 1 Cr13 | |
| 硬度 | 380~480 HV0.5 | 330~410 HV0.5 |
| 二片之差 | 50 HV0.5 | 40 HV0.5 |
3.4 选用1 Cr18Ni9不锈钢材料制成的镊片应经硬化处理,硬度不低于 $300\text{HV}0.5$,其二片硬度差不大于 $42\text{HV}0.5$。
国家医药管理局1997-08-27批准 1998-01-01实施
YY/T 0295.1—1997
3.5 镊子应对称,外表面应光滑、不得有锋棱、毛刺、裂纹、麻点、砂眼。
3.6 镊子应有良好的弹性,其允许变形量应符合产品标准的规定。
3.7 镊子的捏合力应符合产品标准的规定。
3.8 镊子的二片镊片连接应牢固,试验时头端二片张开距离应在产品标准中作出规定。
3.9 镊子的唇头齿应清晰完整,不得有缺齿、烂齿的缺陷。
3.10 镊子的头部接触要求符合产品标准的规定。
3.11 镊子的导向销、定位销固定应牢固,当镊子开闭时,应灵活,不得有卡塞。
3.12 镊子的钢花应清晰完整,不得有缺花、烂花。
3.13 镊子耐腐蚀性能,应不低于 YY/T 0149 中 B 级。
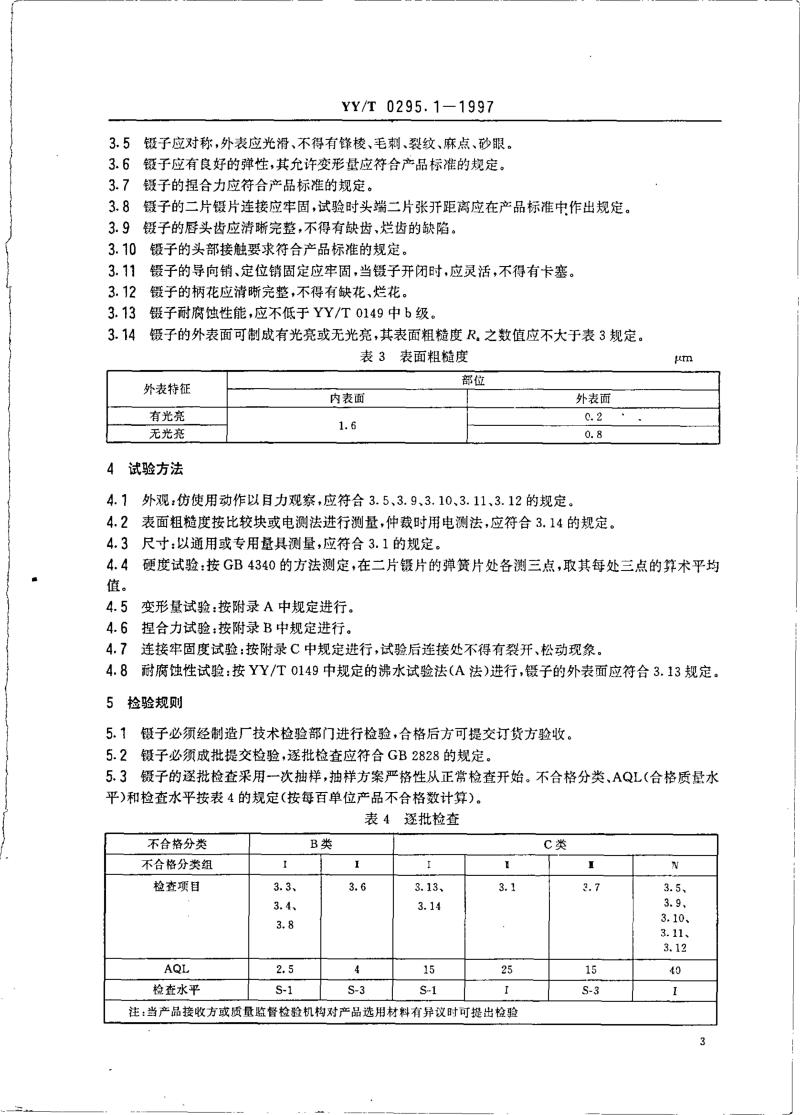
3.14 镊子的外表面可制成有光亮或无光亮,其表面粗糙度 $R_a$ 之数值应不大于表3规定。
表 3 表面粗糙度
| 外表特征 | 部位 μm |
|
|---|---|---|
| 内表面 | 外表面 | |
| 有光亮 | 1.6 | 0.2 |
| 无光亮 | 0.8 | |
4 试验方法
4.1 外观:仿使用动作以目力观察,应符合3.5、3.9、3.10、3.11、3.12的规定。
4.2 表面粗糙度按比较块或电测法进行测量,仲裁时用电测法,应符合3.14的规定。
4.3 尺寸:以通用或专用量具测量,应符合3.1的规定。
4.4 硬度试验:按GB 4340的方法测定,在二片镊片的弹簧片处各测三点,取其每处三点的算术平均值。
4.5 变形量试验:按附录A中规定进行。
4.6 捏合力试验:按附录B中规定进行。
4.7 连接牢固度试验:按附录C中规定进行,试验后连接处不得有裂开、松动现象。
4.8 耐腐蚀性试验:按YY/T 0149中规定的沸水试验法(A法)进行,镊子的外表面应符合3.13规定。
5 检验规则
5.1 镊子必须经制造厂技术检验部门进行检验,合格后方可提交订货方验收。
5.2 镊子必须成批提交检验,逐批检查应符合GB 2828的规定。
5.3 镊子的逐批检查采用一次抽样,抽样方案严格性从正常检查开始。不合格分类、AQL(合格质量水平)和检查水平按表4的规定(按每百单位产品不合格数计算)。
表 4 逐批检查
| 不合格分类 | B类 | C类 | ||||
|---|---|---|---|---|---|---|
| 不合格分类组 | I | I | I | I | Ⅱ | N |
| 检查项目 | 3.3、 3.4、 3.8 |
3.6 | 3.13、 3.14 |
3.1 | 2.7 | 3.5、 3.9、 3.10、 3.11、 3.12 |
| AQL | 2.5 | 4 | 15 | 25 | 15 | 40 |
| 检查水平 | S-1 | S-3 | S-1 | I | S-3 | I |
| 注:当产品接收方或质量监督检验机构对产品选用材料有异议时可提出检验 | ||||||