标准简介/下载
SB
中华人民共和国行业标准
SB/T 10113~10126-92
饲料机械
1992—12—30发布 1993--06—01实施
中华人民共和国商业部 发布
中华人民共和国行业标准
立式矿物盐微粉碎机
SB/T 10126-92
1 主题内容与适用范围
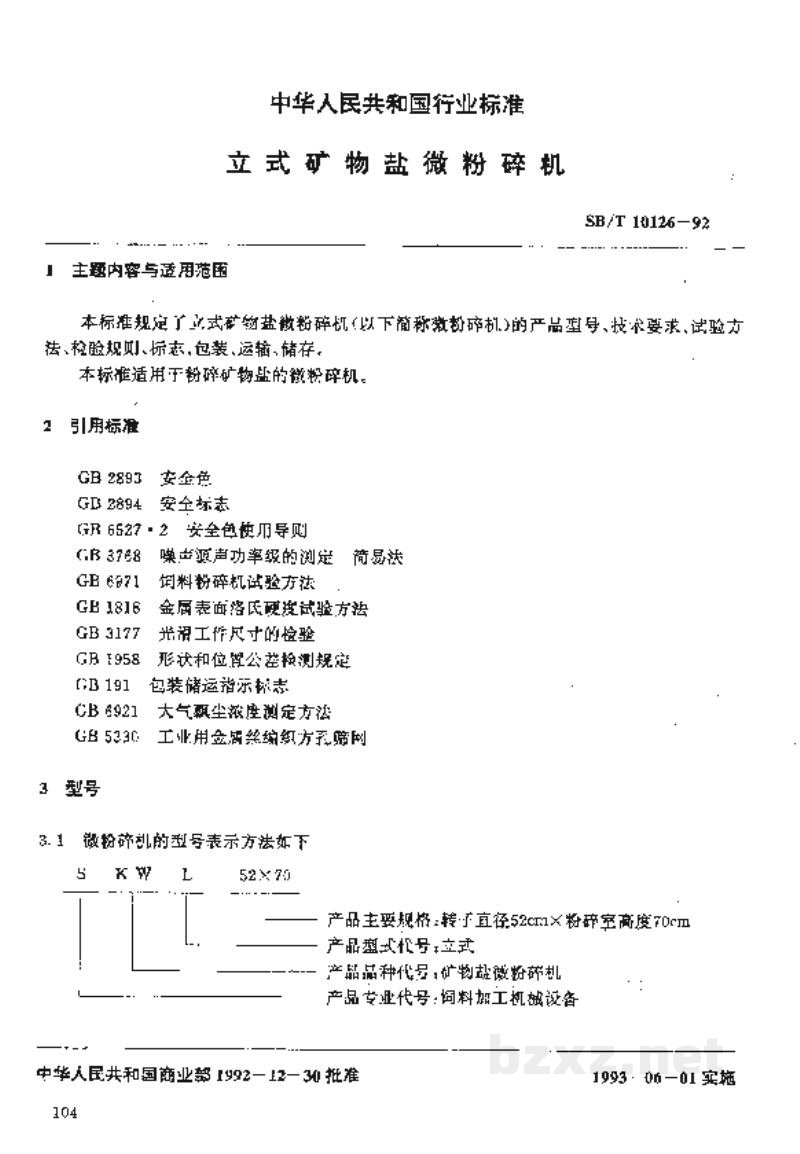
本标准规定了立式矿物盐微粉碎机(以下简称微粉碎机)的产品型号、技术要求、试验方法、检验规则、标志、包装、运输、储存。
本标准适用于粉碎矿物盐的微粉碎机。
2 引用标准
- GB 2893安全色
- GB 2894安全标志
- GB 6527.2安全色使用导则
- GB 3768噪声源声功率级的测定 简易法
- GB 6971饲料粉碎机试验方法
- GB 1816金属表面洛氏硬度试验方法
- GB 3177光滑工件尺寸的检验
- GB 1958形状和位置公差检测规定
- GB 191包装储运图示标志
- GB 6921大气飘尘浓度测定方法
- GB 5330工业用金属丝编织方孔筛网
3 型号
3.1 微粉碎机的型号表示方法如下
| S | K W | L | 52 × 70 |
| ——— ————— —— ————— | |||
- 产品主要规格:转子直径52cm×粉碎室高度70cm
- 产品型式代号:立式
- 产品品种代号:矿物盐微粉碎机
- 产品专业代号:饲料加工机械设备
中华人民共和国商业部 1992-12-30 批准 1993-06-01 实施
4 技术要求
4.1 微粉碎机应符合本标准的要求,并按经规定程序批准的图样及技术文件制造。
4.2 在正常工况下,入机原料中滑石粉(稀释剂)占95%~99%,其余为亚硫酸钠或硬脂钾,原料水分≤2%,粒度不大于300μm时,微粉碎机的性能应达到表1的规定。
| 表 1 | |||
|---|---|---|---|
| 成品粒度 μm |
吨料电耗 kW·h/t |
噪声功率级 dB(A) |
工作区粉尘浓度 mg/m³ |
| 90%的成品≤64 | ≤100 | ≤110 | ≤5 |
4.3 微粉碎机的粉碎成品质度应可以调整。
4.4 微粉碎机的锤片与动端头应采用具有淬透性好、硬度高、耐磨、耐腐蚀的材料制造,经热处理后的工作表面硬度应达到1HRC55~62。
4.5 任何两组锤片、动端头各自的总质量差不应超过3g。
4.6 微粉碎机转子应进行静平衡,平衡精度等级为G16。
4.7 零部件应检验合格。标准件、外购件和外协件应有产品合格证书,并经工厂检验部门验收合格,方可使用。
4.8 所有联结件和紧固件的联接必须牢固、可靠。
4.9 应配有有效的防止物料温升过高的冷却装置。
4.10 必须配备有效的除尘装置,使设备工作区粉尘浓度达到表1的规定。
4.11 各操纵装置应灵活可靠。
4.12 转动件应转动灵活,无卡滞现象。运转时不得有异常响声、异常振动和异响发热等现象。
4.13 轴承外壳的工作温升不应超过35℃,最高温度不大于70℃。
4.14 漆层应牢固、平整,不起皮、脱落。喷漆后的表面应完整无漏涂。用粘贴法检查时,漆膜脱落的百分比应小于5%。
4.15 漆面应光洁,色泽一致,不得有刷纹、流挂、针孔、麻点、桔纹、起皱、气泡、进裂、料粒、泛黄、发白及粘附污点。
4.16 微粉碎机的电气装置应具有下述功能:
- a. 电机过载时可自动保护;
- b. 具有电机启动顺序联锁功能;
- c. 有完善的接地措施,并标有接地图号。
4.17 机器外露的转动部件,必须设有防护罩,并用箭头标出转向。
4.18 微粉碎机上应设各种必需的安全标志、操作标志及润滑标志。其规格与颜色应符合GB2893、GB2894、GB6527·2的规定。
4.19 外露不涂漆的金属制件(不锈钢件除外)表面应发兰、发黑或镀铬。
4.20 微粉碎机正常工作400h后,成品粒度及吨料电耗仍应符合本标准第4.2条的规定。在此工作期间,除制造厂规定的易损部件外,其它零部件不应更换。