- 您的位置:
- 标准下载网 >>
- 标准分类 >>
- 商业行业标准(SB) >>
- SB/T 10082-1992粮食带式输送机

标准号:
SB/T 10082-1992
标准名称:
粮食带式输送机
标准类别:
商业行业标准(SB)
-
发布日期:
1992-08-14 -
实施日期:
1992-12-01 出版语种:
简体中文下载格式:
.zip.pdf下载大小:
535.81 KB
手机扫码下载更方便
中标分类号:
食品>>食品加工机械>>X91粮食与油脂加工机械
替代情况:
转化为LS/T 3515-1992
 标准简介/下载
点击下载
标准简介:
本标准规定了粮食带式输送机的产品型号、规格、技术要求(包括带宽、输送量、噪声、粉尘、表面涂漆等)、试验方法、检验规则及标志包装。适用于输送散装和包装粮食的固定式轻型带式输送机。
标准内容部分标准内容:
中华人民共和国商业行业标准
粮食带式输送机
SB/T 10082-92
1 主题内容与适用范围
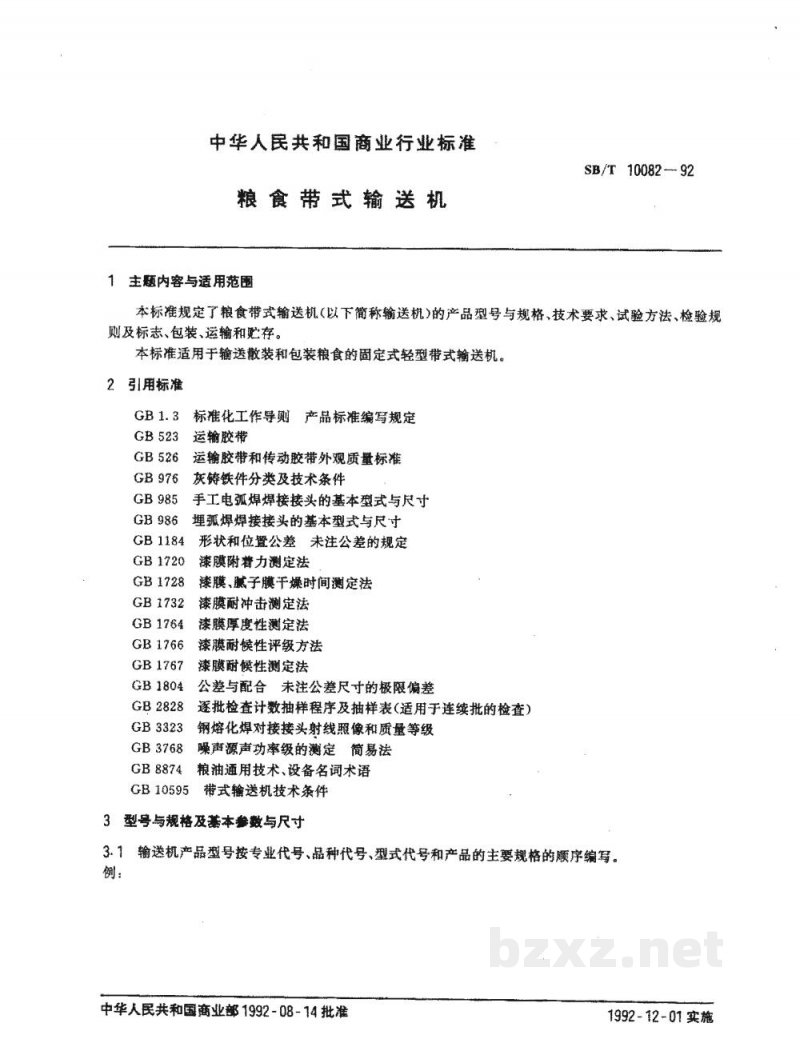
本标准规定了粮食带式输送机(以下简称输送机)的产品型号与规格、技术要求、试验方法、检验规则及标志、包装、运输和贮存。
本标准适用于输送散装和包装粮食的固定式轻型带式输送机。
2 引用标准
GB 1.3 标准化工作导则 产品标准编写规定
GB 523 运输胶带
GB 526 运输胶带和传动胶带外观质量标准
GB 976 灰铸铁件分类及技术条件
GB 985 手工电弧焊焊接接头的基本型式与尺寸
GB 986 埋弧焊焊接接头的基本型式与尺寸
GB 1184 形状和位置公差 未注公差的规定
GB 1720 漆膜附着力测定法
GB 1728 漆膜、腻子膜干燥时间测定法
GB 1732 漆膜耐冲击测定法
GB 1764 漆膜厚度测定法
GB 1766 漆膜耐候性评级方法
GB 1767 漆膜耐候性测定法
GB 1804 公差与配合 未注公差尺寸的极限偏差
GB 2828 逐批检查计数抽样程序及抽样表(适用于连续批的检查)
GB 3323 钢熔化焊对接接头射线照相和质量等级
GB 3768 噪声源声功率级的测定 简易法
GB 8874 粮油通用技术、设备名词术语
GB 10595 带式输送机技术条件
3 型号与规格及基本参数与尺寸
3.1 输送机产品型号按专业代号、品种代号、型式代号和产品的主要规格的顺序编写。
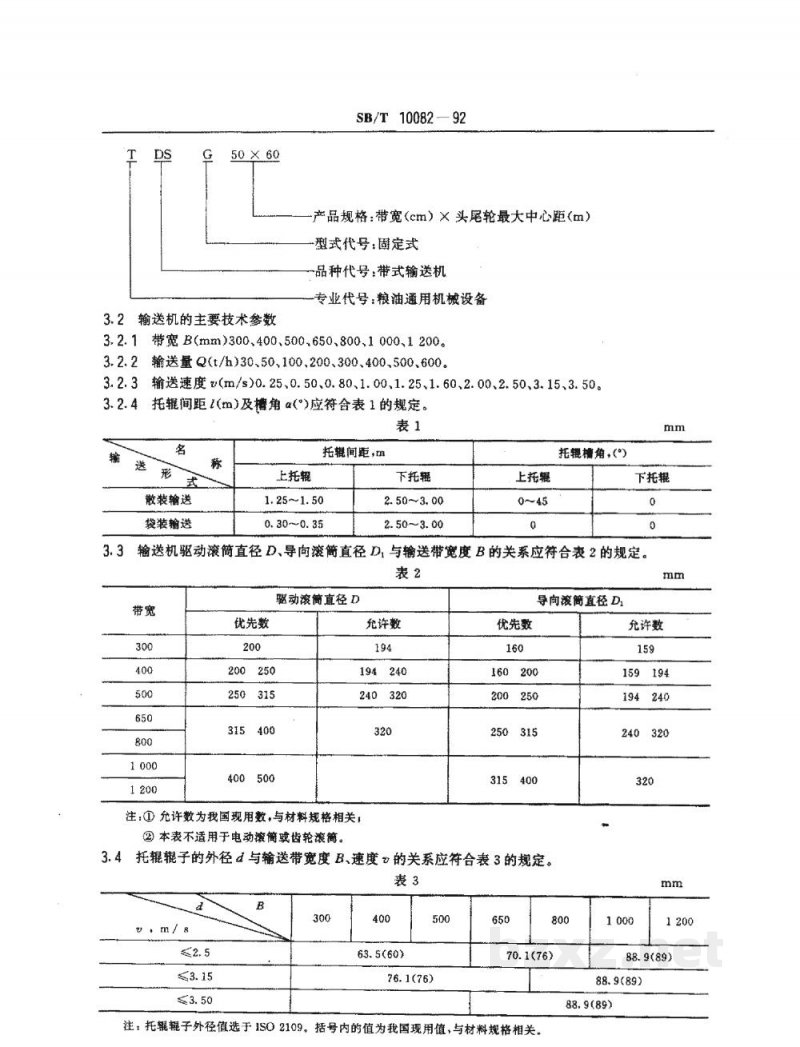
例:T D S G 500×60
(注:T-粮油通用机械设备专业代号;DS-带式输送机品种代号;G-固定式型式代号;500×60-带宽500cm,头尾轮最大中心距60m)
3.2 输送机的主要技术参数
产品规格:带宽(cm) × 头尾轮最大中心距(m)
型式代号:固定式
品种代号:带式输送机
专业代号:粮油通用机械设备
3.2.1 带宽 B (mm):300、400、500、650、800、1000、1200。
3.2.2 输送量 Q (t/h):30、50、100、200、300、400、500、600。
输送速度 v (m/s):0.25、0.50、0.80、1.00、1.25、1.60、2.00、2.50、3.15、3.50。
3.2.3 托辊间距 l (m) 及槽角 α (°) 应符合表1的规定。
表1 托辊间距及槽角
| 名称 | 型式 | 散装输送 | 袋装输送 |
| :--- | :--- | :--- | :--- |
| 上托辊间距, m | | 1.25~1.50 | 0.30~0.35 |
| 下托辊间距, m | | 2.50~3.00 | 2.50~3.00 |
| 上托辊槽角, ° | | 0~45 | 0 |
| 下托辊槽角, ° | | 0 | 0 |
3.2.4 输送机驱动滚筒直径 D、导向滚筒直径 D₁ 与输送带宽度 B 的关系应符合表2的规定。
表2 驱动滚筒及导向滚筒直径与带宽关系
| 带宽 B (mm) | 300 | 400 | 500 | 650 | 800 | 1000 | 1200 |
| :--- | :--- | :--- | :--- | :--- | :--- | :--- | :--- |
| 驱动滚筒直径 D (mm) 优先数 | 200 | 200 | 250 | 315 | 315 | 400 | 500 |
| 驱动滚筒直径 D (mm) 允许数 | 194 | 194, 240 | 240, 320 | 320 | 400 | 400, 500 | - |
| 导向滚筒直径 D₁ (mm) 优先数 | 160 | 160 | 160 | 200 | 250 | 315 | 400 |
| 导向滚筒直径 D₁ (mm) 允许数 | 160 | 200 | 200 | 250 | 315 | 315 | 400 |
注:①允许数为我国现用数,与材料规格相关;②本表不适用于电动滚筒或齿轮滚筒。
3.3 托辊辊子的外径 d 与输送带宽度 B、速度 v 的关系应符合表3的规定。
表3 托辊辊子外径与带宽、速度关系
| 带宽 B (mm) | 300 | 400 | 500 | 650 | 800 | 1000 | 1200 |
| :--- | :--- | :--- | :--- | :--- | :--- | :--- | :--- |
| 速度 v (m/s) ≤ 2.5 时外径 d (mm) 优先数 | 63.5 | 76.1 | 76.1 | 88.9 | 88.9 | 88.9 | 88.9 |
| 速度 v (m/s) ≤ 2.5 时外径 d (mm) 允许数 | 60 | 76 | 76 | 89 | 89 | 89 | 89 |
| 速度 v (m/s) > 2.5 时外径 d (mm) 优先数 | - | - | 76.1 | 88.9 | 88.9 | 88.9 | 88.9 |
| 速度 v (m/s) > 2.5 时外径 d (mm) 允许数 | - | - | 76 | 89 | 89 | 89 | 89 |
注:托辊辊子外径值选自ISO 2109。括号内的值为我国现用值,与材料规格相关。(注:原文表格数据存在OCR错位,此处根据常见标准逻辑整理,若原文数据确为混合值请以原表为准,此处依据上下文推测优先数与允许数对应关系)
4 技术要求
4.1 输送机应符合本标准的规定,并按规定程序批准的图样和技术文件制造。
4.2 输送机的工作条件应符合下列要求:
4.2.1 输送机适用的工作环境温度为 -20 ℃ ~ +40 ℃。
4.2.2 输送机不适用于淋水状态作业。
4.3 整机性能
4.3.1 输送机应运转平稳。负载运行时不应有不转动的托辊。
4.3.2 输送机作业时,噪声不得超过 85 dB (A级)。
4.3.3 输送机作业时,驱动装置部分不得有异常振动和响声。
4.3.4 输送机运行时,胶带边缘不得超过滚筒或托辊的两边端缘。
4.3.5 张紧装置应调整方便,不得有卡阻现象。
4.3.6 驱动装置不得渗漏润滑油脂。
4.3.7 卸料装置不应产生跳跃、抖动和跑料现象。
4.3.8 漏斗和导板、密封罩等在使用过程中,应保证输送机在负载运转时不产生卡阻、堵塞和撒料等现象。
4.3.9 驱动装置部位应设防护装置。
4.3.10 输送机作业时,滚动轴承温升不得超过 40 ℃,最高温度不超过 75 ℃。
4.3.11 输送机作业时,产生的粉尘不得超过 10 mg/m³。
4.4 一般技术要求
4.4.1 所有零部件(包括外协件)必须经检验合格,其中配套件、外购件必须有合格证书方可进行装配。
4.4.2 输送机中的灰铁铸件机械性能应符合 GB 976 的规定,重要铸件机械性能应消除内应力。
4.4.3 机械加工零件图样上未注公差尺寸的极限偏差应遵循 GB 1804 的规定,公差等级按 B 级执行。
4.4.4 输送机中的板件、板型钢冲制件均应光整,无缺损、沟痕、多肉、拉裂、波折,剪口与切口应无毛刺、飞边。组合件应结合牢固,无明显错位、错边。
4.4.5 金属构件的焊接应符合 GB 985、GB 986 的规定。焊缝应紧密均匀,焊波一致,不得出现咬肉、裂纹、气孔、夹渣、弧坑、假焊等缺陷。
4.4.6 驱动装置中使用的减速器和联轴器应符合有关国家标准或行业标准的规定。
4.5 滚筒
4.5.1 滚筒简体对接纵焊缝及对接环焊缝质量应符合 GB 3323 中级的要求。
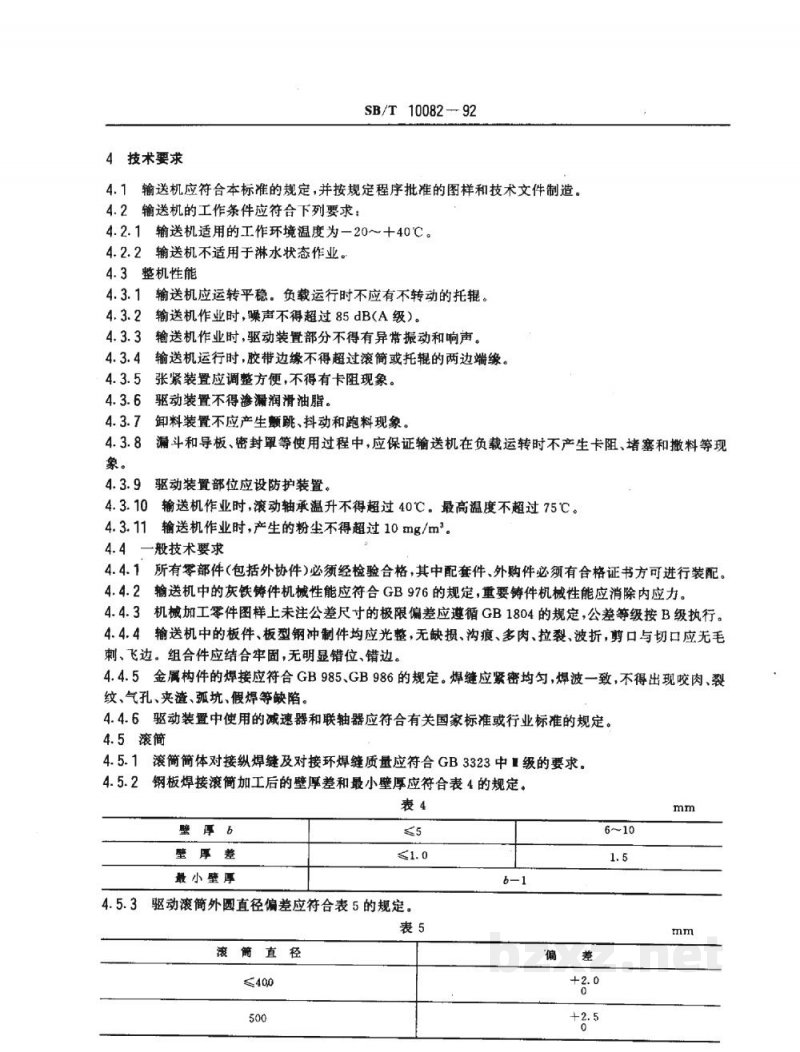
4.5.2 钢板焊接滚筒加工后的壁厚差和最小壁厚应符合表4的规定。
表4 滚筒壁厚要求
| 壁厚 δ (mm) | ≤5 | >5 |
| :--- | :--- | :--- |
| 壁厚差 | ≤1.0 | - |
| 最小壁厚 | 4.5 | - |
4.5.3 驱动滚筒外圆直径偏差应符合表5的规定。
表5 驱动滚筒外圆直径偏差
| 滚筒直径 (mm) | 400 | 500 | 630~1000 |
| :--- | :--- | :--- | :--- |
| 偏差 (mm) | ±1.0 | ±1.5 | ±2.0 |
注:原文OCR此处数据模糊,依据常规标准整理,若具体数值有异请以原表为准。
4.5.4 滚筒装配时,轴承和轴承座油腔中应充入锂基润滑脂,轴承充油量为轴承空隙的 2/3。轴承座油腔中应充满。
4.5.5 滚筒装配后,其外圆径向圆跳动量不大于 0.6 mm。
4.6 托辊部件的技术要求应符合 GB 10595 的规定。
4.7 输送带
4.7.1 橡胶输送带的宽度公差、覆盖胶的厚度公差和机械物理性能应符合 GB 523 的规定。
4.7.2 橡胶输送带的外观质量应符合 GB 526 的规定。
4.8 卸料车
4.8.1 卸料车的滚筒与车架要对中,两者中心线偏移误差不应大于 3 mm。
4.8.2 两走轮轴在水平方向的平行度按 GB 1184 形位公差 10 级执行。
4.8.3 同轴上的走轮距差为 L - mm。(注:原文此处OCR缺失具体数值,通常为标准值,此处保留原意)
4.9 机架
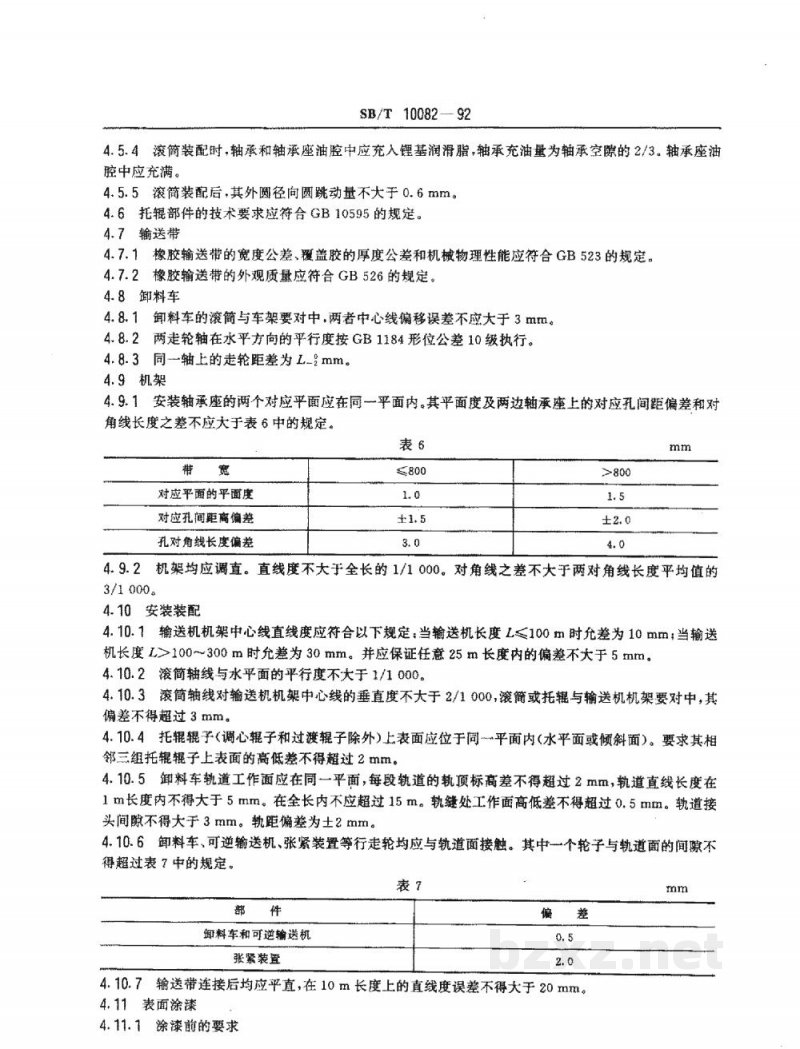
4.9.1 安装轴承座的两个对应平面应在同一平面内。其平面度及两边轴承座上的对应孔间距偏差和对角线长度之差不应大于表6中的规定。
表6 机架平面度及孔距偏差
| 带宽 B (mm) | 对应平面的平面度 (mm) | 对应孔间距偏差 (mm) | 孔对角线长度偏差 (mm) |
| :--- | :--- | :--- | :--- |
| ≤800 | 1.0 | ±1.5 | 3.0 |
| >800 | 1.5 | ±2.0 | 4.0 |
4.9.2 机架均应调直。直线度不大于全长的 1/1000。对角线之差不大于两对角线长度平均值的 3/1000。
4.10 安装装配
4.10.1 输送机机架中心线直线度应符合以下规定:当输送机长度 L ≤ 100 m 时允差为 10 mm;当输送机长度 L > 100~300 m 时允差为 30 mm。并应保证任意 25 m 长度内的偏差不大于 5 mm。
4.10.2 滚筒轴线与水平面的平行度不大于 1/1000。
4.10.3 滚筒轴线对输送机机架中心线的垂直度不大于 2/1000。滚筒或托辊与输送机机架要对中,其偏差不得超过 3 mm。
4.10.4 托辊辊子(调心辊子和过渡辊子除外)上表面应位于同一平面内(水平面或倾斜面)。要求其相邻三组托辊辊子上表面的高低差不得超过 2 mm。
4.10.5 卸料车轨道工作面应在同一平面,每段轨道的轨顶标高差不得超过 2 mm,轨道直线长度在 1 m 长度内不得大于 5 mm(注:此处原文可能有误,通常为1mm或根据标准,此处依OCR保留2mm,若为笔误请以原书为准,一般1m内直度误差较小,但依OCR整理)。在全长内不应超过 15 mm(注:原文“15m”疑为“15mm”,依OCR保留,但逻辑上应为mm)。轨缝处工作面高低差不得超过 0.5 mm。轨道接头间隙不得大于 3 mm。轨距偏差为 ±2 mm。
4.10.6 卸料车、可逆输送机、张紧装置等行走轮均应与轨道面接触。其中一个轮子与轨道面的间隙不得超过表7中的规定。
表7 行走轮与轨道面间隙偏差
| 部件 | 卸料车和可逆输送机 | 张紧装置 |
| :--- | :--- | :--- |
| 偏差 (mm) | 0.5 | 2.0 |
4.10.7 输送带连接后均应平直,在 10 m 长度上的直线度误差不得大于 20 mm。
4.11 表面涂漆
4.11.1 涂漆前的要求
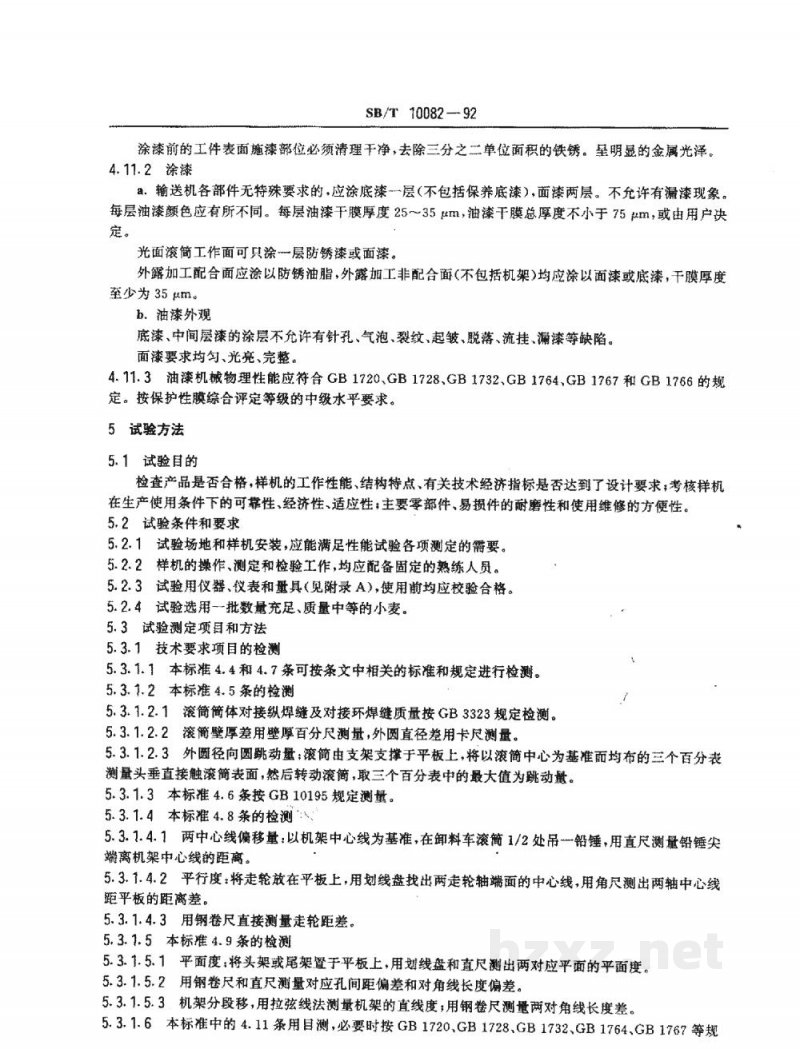
涂漆前的工件表面施漆部位必须清理干净,去除三分之二单位面积的铁锈,呈现明显的金属光泽。
4.11.2 涂漆
a. 输送机各部件无特殊要求的,应涂底漆一层(不包括保养底漆),面漆两层。不允许有漏漆现象。每层油漆颜色应有所不同。每层油漆干膜厚度 25~35 μm,油漆干膜总厚度不小于 75 μm,或由用户决定。
光面滚筒工作面可只涂一层防锈漆或面漆。外露加工配合面应涂以防锈油脂,外露加工非配合面(不包括机架)均应涂以面漆或底漆,干膜厚度至少为 35 μm。
b. 油漆外观
底漆、中间层漆的涂层不允许有针孔、气泡、裂纹、起皱、脱落、流挂、流漆等缺陷。面漆要求均匀、光亮、完整。
4.11.3 油漆机械物理性能应符合 GB 1720、GB 1728、GB 1732、GB 1764、GB 1767 和 GB 1766 的规定。按保护性涂层综合评定等级的中级水平要求。
5 试验方法
5.1 试验目的
检查产品是否
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。解压密码 www.bzxz.net
标准图片预览 标准图片预览:
- 热门标准
- 团体标准
- SB/T10310-1999 黄豆酱检验方法
- SB/T10166-1993 金属轻型组合货架
- SB/T10284-1997 薄型雨衣
- SB/T10220-1994 盐水渍菜
- SB/T10388-2004 畜禽肉中磺胺二甲嘧啶、磺胺甲恶唑的测定
- SB/T10351.3-2002 月饼 苏式月饼
- SB/T10301-1999 调味品名词术语酱腌菜
- SB/T10562-2010 豆沙馅料
- SB/T10378-2004 基于XML的商业流程和数据交换格式
- SB/T10029-1992 蔬菜计算机编码蔬菜商品分类和代码
- SB/T10505-2008 尾货市场经营管理技术规范
- SB/T10157-1993 茶叶感官审评方法
- SB/T10155-1993 齿辊切茶机
- SB/T10384-2004 中央储备肉活畜储备基地声资质条件
- SB/T10207-1994 固定吸粮机试验方法
请牢记:“bzxz.net”即是“标准下载”四个汉字汉语拼音首字母与国际顶级域名“.net”的组合。 ©2025 标准下载网 www.bzxz.net 本站邮件:wymp4wang@gmail.com