标准简介/下载
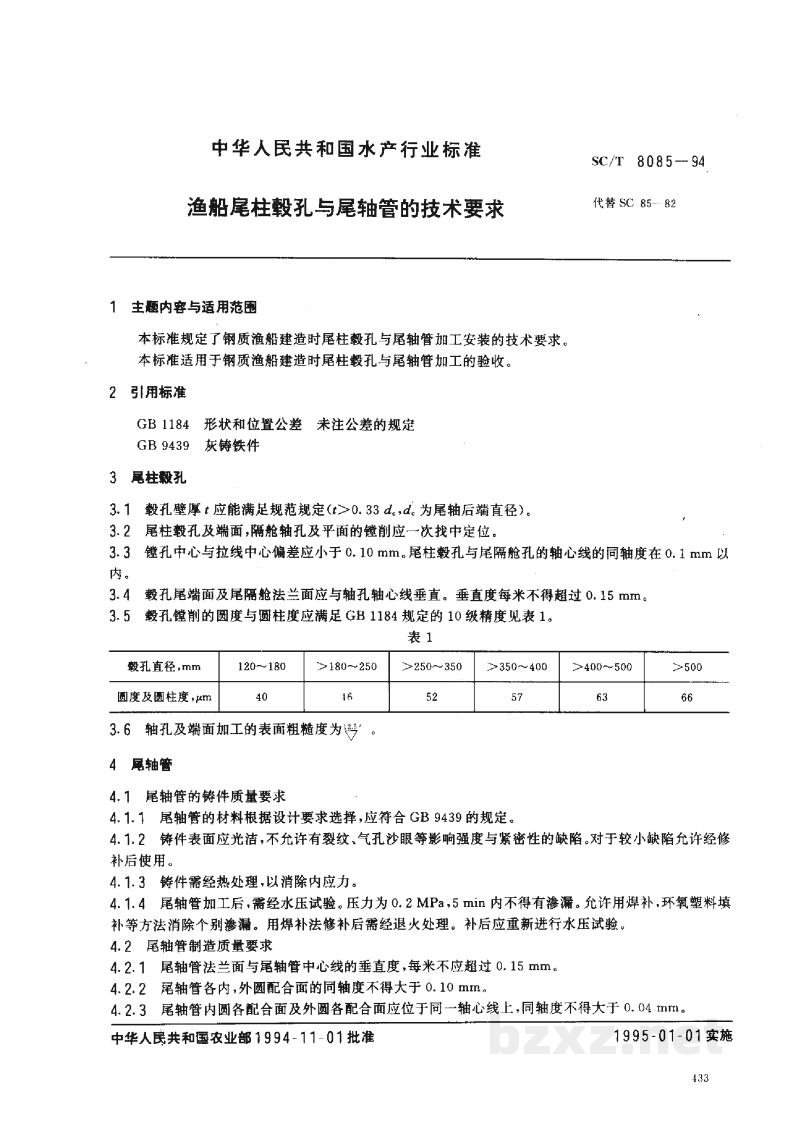
中华人民共和国水产行业标准
SC/T 8085—94
代替 SC 85-82
渔船尾柱毂孔与尾轴管的技术要求
1 主题内容与适用范围
本标准规定了钢质渔船建造时尾柱毂孔与尾轴管加工安装的技术要求。
本标准适用于钢质渔船建造时尾柱毂孔与尾轴管加工的验收。
2 引用标准
GB 1184 形状和位置公差 未注公差的規定
GB 9439 灰铸铁件
3 尾柱毂孔
3.1 毂孔壁厚 $t$ 应满足规范规定($t \ge 0.33\ d_{s}$, $d_{s}$为尾轴后端直径)。
3.2 尾柱毂孔及端面,隔舱轴孔及平面的镗削应一次找中定位。
3.3 镗孔中心与拉线中心偏差应小于 0.10 mm。尾柱毂孔与尾隔舱孔的轴心线的同轴度在 0.1 mm 以内。
3.4 毂孔尾端面及尾隔舱法兰面应与轴孔轴线垂直,垂直度每米不得超过 0.15 mm。
3.5 毂孔镗削的圆度与圆柱度应满足 GB 1184 规定的 10 级精度见表 1。
表 1
| 毂孔直径, mm | $120 \sim 180$ | $>180 \sim 250$ | $>250 \sim 350$ | $>350 \sim 400$ | $>400 \sim 500$ | $>500$ |
|---|---|---|---|---|---|---|
| 圆度及圆柱度, $\mu\text{m}$ | ||||||
| 40 | 18 | 52 | 57 | 63 | 66 | |
3.6 轴孔及端面加工的表面粗糙度为 $\sqrt{12.5}$。
4 尾轴管
4.1 尾轴管的铸件质量要求
4.1.1 尾轴管的材料根据设计要求选择,应符合 GB 9439 的规定。
4.1.2 铸件表面应光洁,不允许有裂纹、气孔沙眼等影响强度与紧密性的缺陷。对于较小缺陷允许经修补后使用。
4.1.3 铸件需经热处理,以消除内应力。
4.1.4 尾轴管加工后, 需经水压试验。压力为 0.2 MPa, 5 min 内不得有渗漏。允许用焊补、环氧树脂填补等方法消除个别渗漏。用焊法修补后需经退火处理。补后应重新进行水压试验。
4.2 尾轴管制造质量要求
4.2.1 尾轴管法兰面与尾轴管中心线的垂直度,每米不应超过 0.15 mm。
4.2.2 尾轴管内,外圆配合面的同轴度不得大于 0.10 mm。
4.2.3 尾轴管内各圆配合面及外圆各配合面应位于同一轴心线上。同轴度不得大于 0.04 mm。
中华人民共和国农业部 1994-11-01 批准 1995-01-01 实施