标准简介/下载
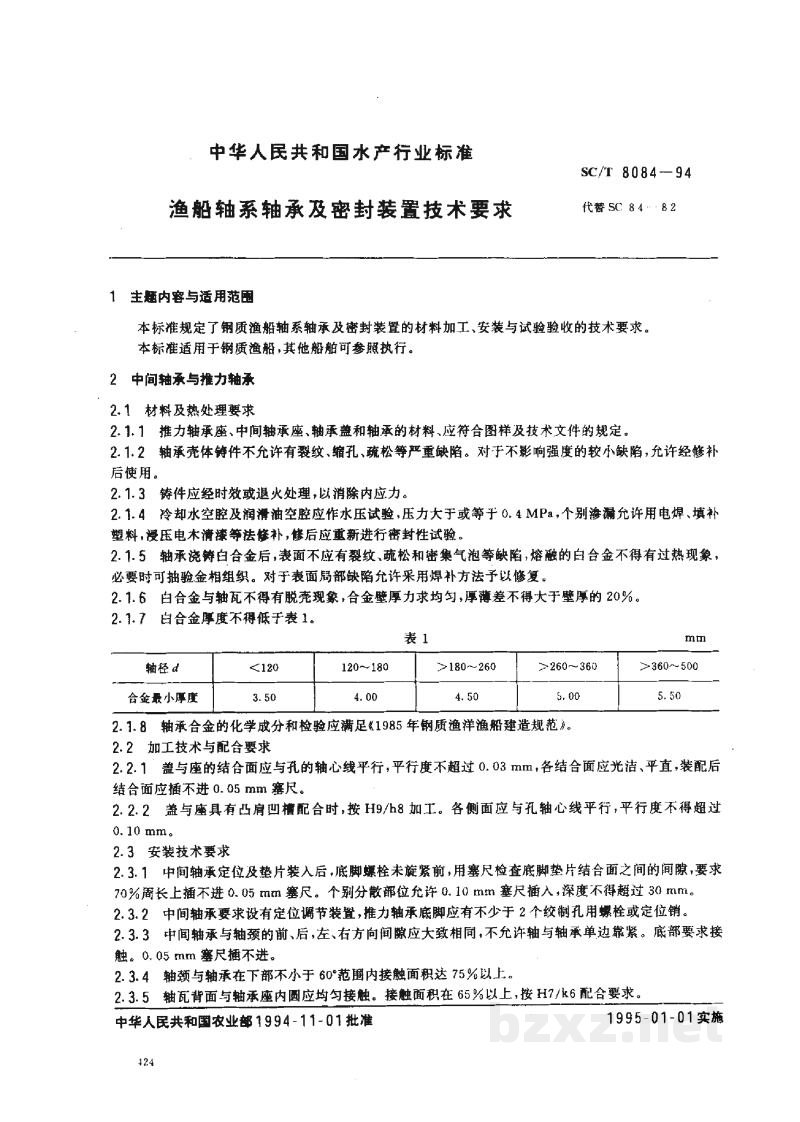
中华人民共和国水产行业标准
SC/T 8084-94
代替 SC 84·8.2
渔船轴系轴承及密封装置技术要求
1 主题内容与适用范围
本标准规定了钢质渔船轴系轴承及密封装置的材料加工、安装与试验验收的技术要求。
本标准适用于钢质渔船,其他船舶可参照执行。
2 中间轴承与推力轴承
2.1 材料及热处理要求
- 2.1.1 推力轴承座、中间轴承座、轴承盖和轴承的材料,应符合图样及技术文件的规定。
- 2.1.2 轴承壳体铸件不允许有裂纹、缩孔、疏松等严重缺陷。对于不影响强度的较小缺陷,允许经修补后使用。
- 2.1.3 铸件应经时效或退火处理,以消除内应力。
- 2.1.4 冷却水空腔和润滑油空腔应作水压试验,压力大于或等于 0.4 MPa。个别渗漏允许用电焊、填补塑料、浸压电木清漆等方法修补,修后应重新进行密封性试验。
- 2.1.5 轴承浇铸白合金后,表面不应有裂纹、疏松和密集气泡等缺陷,熔融的白合金不得有过热现象。必要时可抽验金相组织。对于表面局部缺陷允许采用焊补方法予以修复。
- 2.1.6 白合金与轴瓦不得有脱壳现象,合金壁厚力求均匀,厚薄差不得大于壁厚的 20%。
- 2.1.7 白合金厚度不得低于表1。
| 表 1 mm | |||||
|---|---|---|---|---|---|
| 轴径 $d$ | <120 | 120~180 | >180~260 | >260~360 | >360~500 |
| 合金最小厚度 | 3.50 | 4.00 | 4.50 | 5.00 | 5.50 |
- 2.1.8 轴承合金的化学成分和检验应满足《1985年钢质远洋渔船建造规范》。
2.2 加工技术与配合要求
- 2.2.1 盖与座的结合面应与孔的轴心线平行,平行度不超过 0.03 mm。各结合面应光洁、平直,装配后结合面应插不进 0.05 mm 塞尺。
- 2.2.2 盖与座具有凸肩凹槽配合时,按 H9/h8 加工。各侧面应与孔轴心线平行,平行度不得超过 0.10 mm。
2.3 安装技术要求
- 2.3.1 中间轴承定位及垫片装入后,底脚螺栓未旋紧前,用塞尺检查座底脚垫片结合面之间的间隙,要求 70%周长上插不进 0.05 mm 塞尺。个别分散部位允许 0.10 mm 塞尺插入,深度不得超过 30 mm。
- 2.3.2 中间轴承要求设有定位调节装置,推力轴承座底部应有不少于 2 个绞制孔用螺栓或定位销。
- 2.3.3 中间轴承与轴颈的前、后、左、右方向间隙应大致相同,不允许轴与轴承单边靠紧。底部要求接触,0.05 mm 塞尺插不进。
- 2.3.4 轴颈与轴承在下部不小于 $60^\circ$范围内接触面积达 75%以上。
- 2.3.5 轴瓦背面与轴承座内圆应均匀接触。接触面积在 65%以上,按 H7/k6 配合要求。
中华人民共和国农业部 1994-11-01 批准 1995-01-01 实施