- 您的位置:
- 标准下载网 >>
- 标准分类 >>
- 国家标准(GB) >>
- GB/T 25660.2-2010数控小型蜗杆铣床 第2部分:技术条件

标准号:
GB/T 25660.2-2010
标准名称:
数控小型蜗杆铣床 第2部分:技术条件
标准类别:
国家标准(GB)
英文名称:
CNC small size worm milling machines - Part 2: Specifications-
发布日期:
2010-12-23 -
实施日期:
2011-07-01 出版语种:
简体中文下载格式:
.pdf .zip下载大小:
3.40 MB
手机扫码下载更方便
标准ICS号:
机械制造>>工业自动化系统>>25.040.20数控机床中标分类号:
机械>>金属切削机床>>J56齿轮与螺纹加工机床
 标准简介/下载
点击下载
标准简介:
GB/T 25660的本部分规定了数控小型蜗杆铣床设计、制造、检验与验收的要求。
本部分适用于最大工件直径至80mm、最大加工模数至3.5mm的数控小型蜗杆铣床。
标准内容部分标准内容:
ICS 25.040.20
J56
GB
中华人民共和国国家标准
GB/T 25660.2-2010
数控小型蜗杆铣床
第2部分:技术条件
CNC small size worm milling machines - Part 2: Specifications
2010-12-23发布
2011-07-01实施
中华人民共和国国家质量监督检验检疫总局
中国国家标准化管理委员会
前言
GB/T 25660《数控小型蜗杆铣床》分为两个部分:
—— 第1部分:精度检验;
—— 第2部分:技术条件。
本部分为GB/T 25660的第2部分。
本部分由中国机械工业联合会提出。
本部分由全国金属切削机床标准化技术委员会(SAC/TC22)归口。
本部分起草单位:四川普什宁江机床有限公司、成都仪表机床研究所。
本部分主要起草人:钱文明、黄伟灵、张勤。
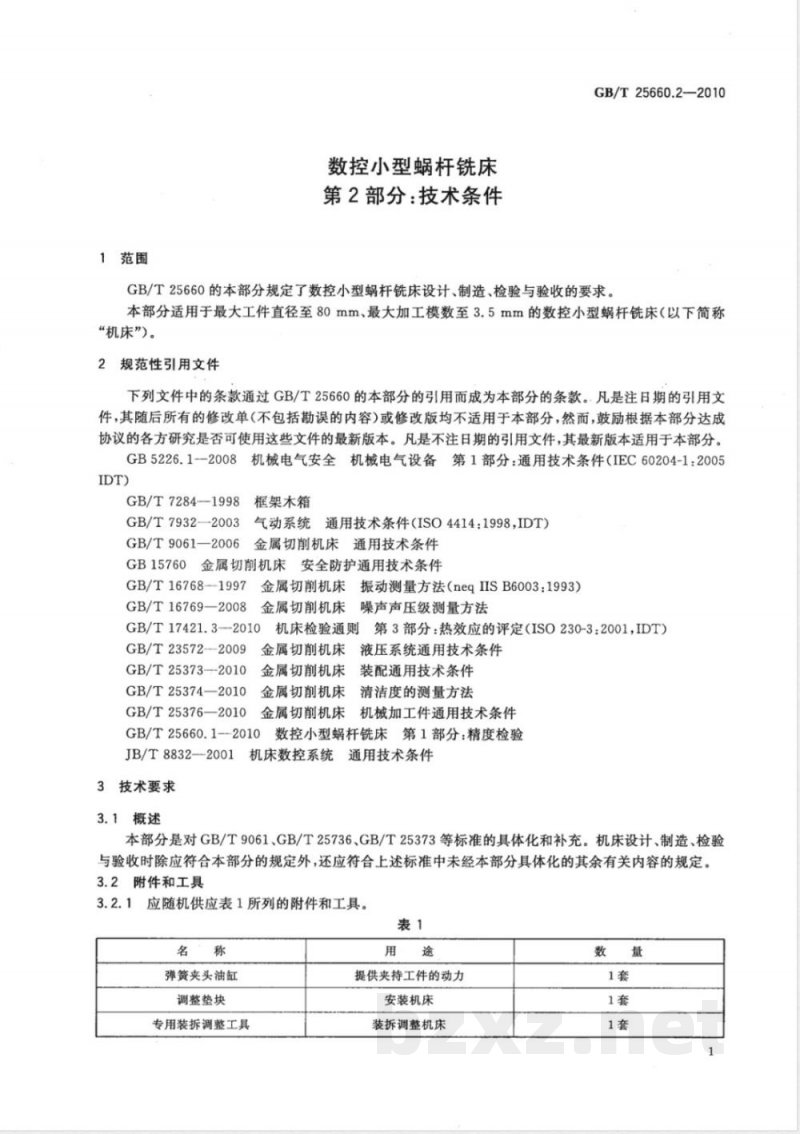
1 范围
GB/T 25660的本部分规定了数控小型蜗杆铣床设计、制造、检验与验收的要求。本部分适用于最大工件直径至80mm、最大加工模数至3.5mm的数控小型蜗杆铣床(以下简称“机床”)。
2 规范性引用文件
下列文件中的条款通过GB/T 25660的本部分的引用而成为本部分的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修改版均不适用于本部分,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本部分。
GB 5226.1-2008 机械电气安全 机械电气设备 第1部分:通用技术条件(IEC 60204-1:2005, IDT)
GB/T 7284-1998 框架木箱
GB/T 7932-2003 气动系统通用技术条件(ISO 4414:1998, IDT)
GB/T 9061-2006 金属切削机床通用技术条件
GB 15760 金属切削机床安全防护通用技术条件
GB/T 16768-1997 金属切削机床振动测量方法(neq ISO 6003:1993)
GB/T 16769-2008 金属切削机床噪声 声压级测量方法
GB/T 17421.3-2010 机床检验通则 第3部分:热效应的评定(ISO 230-3:2001, IDT)
GB/T 23572-2009 金属切削机床 液压系统 通用技术条件
GB/T 25373-2010 金属切削机床 清洁度的测量方法
GB/T 25374-2010 金属切削机床 装配通用技术条件
GB/T 25376-2010 金属切削机床 机械加工件通用技术条件
GB/T 25660.1-2010 数控小型蜗杆铣床 第1部分:精度检验
JB/T 8832-2001 机床数控系统 通用技术条件
3 技术要求
3.1 概述
本部分是对GB/T 9061、GB/T 25736、GB/T 25373等标准的具体化和补充。机床设计、制造、检验与验收时除应符合本部分的规定外,还应符合上述标准中未经本部分具体化的其余有关内容的规定。
3.2 附件和工具
3.2.1 应随机供应表1所列的附件和工具。
表1 随机附件和工具
名称:弹簧夹头油缸,用途:提供夹持工件的动力,数量:1套
名称:调整垫块,用途:安装机床,数量:1套
名称:专用装拆调整工具,用途:装拆调整机床,数量:1套
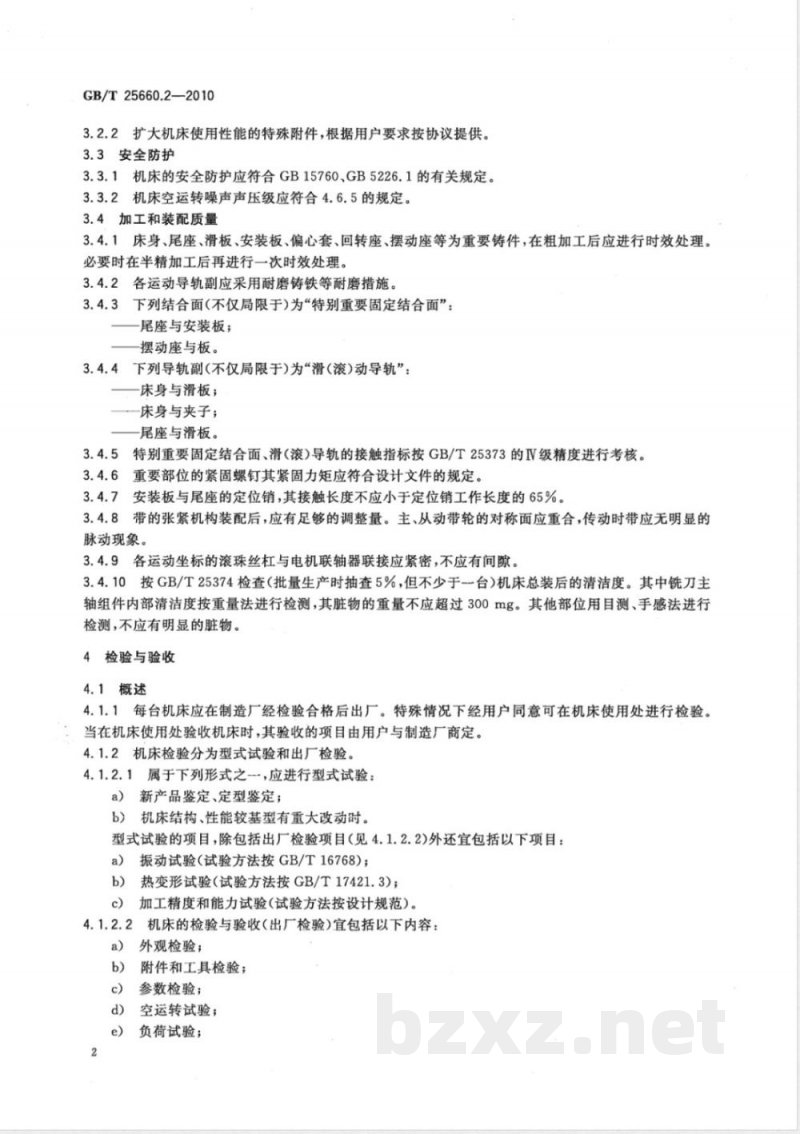
3.2.2 扩大机床使用性能的特殊附件,根据用户要求按协议提供。
3.3 安全防护
3.3.1 机床的安全防护应符合GB 15760、GB 5226.1的有关规定。
3.3.2 机床空运转噪声声压级应符合4.6.5的规定。
3.4 加工和装配质量
3.4.1 床身、尾座、滑板、安装板、偏心套、回转座、摆动座等为重要铸件,在粗加工后应进行时效处理。必要时在半精加工后再进行一次时效处理。
3.4.2 各运动导轨副应采用耐磨铸铁等耐磨措施。
3.4.3 下列结合面(不仅局限于)为“特别重要固定结合面”:
—— 尾座与安装板;
—— 摆动座与安装板。
3.4.4 下列导轨副(不仅局限于)为“滑(滚)动导轨”:
—— 床身与滑板;
—— 床身与夹子;
—— 尾座与滑板。
3.4.5 特别重要固定结合面、滑(滚)动导轨的接触指标按GB/T 25373的IV级精度进行考核。
3.4.6 重要部位的紧固螺钉其紧固力矩应符合设计文件的规定。安装板与尾座的定位销,其接触长度不应小于定位销工作长度的65%。
3.4.7 带的张紧机构装配后,应有足够的调整量。主、从动带轮的对称面应重合,传动时带应无明显的脉动现象。
3.4.8 各运动坐标的滚珠丝杠与电机联轴器联接应紧密,不应有间隙。
3.4.9 按GB/T 25374检查(批量生产时抽查5%,但不少于1台)机床总装后的清洁度。其中铣刀主轴组件内部清洁度按重量法进行检测,其脏物的重量不应超过300mg。其他部位用目测、手感法进行检测,不应有明显的脏物。
4 检验与验收
4.1 概述
4.1.1 每台机床应在制造厂经检验合格后出厂。特殊情况下经用户同意可在机床使用处进行检验。当在机床使用处验收机床时,其验收的项目由用户与制造厂商定。
4.1.2 机床检验分为型式试验和出厂检验。
4.1.2.1 属于下列形式之一,应进行型式试验:
a)新产品鉴定、定型鉴定;
b)机床结构、性能较基型有重大改动时。
型式试验的项目,除包括出厂检验项目(见4.1.2.2)外还宜包括以下项目:
a)振动试验(试验方法按GB/T 16768);
b)热变形试验(试验方法按GB/T 17421.3);
c)加工精度和能力试验(试验方法按设计规范)。
4.1.2.2 机床的检验与验收(出厂检验)宜包括以下内容:
a)外观检验;
b)附件和工具检验;
c)参数检验;
d)空运转试验;
e)负荷试验;
f)最小设定单位进给试验;
g)原点返回试验;
h)精度检验。
4.2 一般要求
4.2.1 机床检验时应防止气流、光线和热辐射的干扰对环境温度变化的影响,宜在精度标准规定的温度条件下进行检验与验收。
4.2.2 机床检验前按制造厂的产品使用说明书安装和调平机床。
4.2.3 机床检验过程中,不应调整影响机床精度和性能的机构和零件。否则应复检调整后受到影响的有关项目。
4.2.4 机床检验原则上是在制造完毕的成品上进行,特殊情况下可按制造厂的产品使用说明书拆卸某些零部件,拆卸的零部件不应对机床精度造成影响。
4.3 外观检验
4.3.1 按GB/T 9061-2006中3.2评定机床的布局和造型(仅在型式试验时进行)。
4.3.2 按GB/T 9061-2006中3.15检验机床的外观质量。
4.4 附件和工具检验
按3.2及设计文件检验随机的附件和工具。
4.5 参数检验(抽查)
按设计文件检验机床的参数以及机床与工夹量具、附件等连接部位的型式和尺寸。
4.6 空运转试验
4.6.1 温升试验
机床铣刀主轴和工件主轴(安装随机附件时)各以不少于5级转速从低速到高速进行空运转,每级转速的运转时间不应少于2min,高速的运转时间不应少于1h。当主轴轴承达到稳定温度时,在靠近主轴轴承处分别检验其温度和温升:
—— 铣刀主轴温度不应超过65℃,温升不应超过35℃;
—— 工件主轴温度不应超过60℃,温升不应超过30℃。
工件主轴(不安装随机附件时)在200r/min时空运转不少于1h,在靠近主轴轴承处检验其温度不应超过60℃,温升不应超过30℃。
4.6.2 主运动和进给运动检验(抽查)
机床的主运动和进给运动,分别以低、中、高速度(转速/进给量)和快速移动速度进行空运转,其速度偏差不应超过公称值的-2%~+6%。当机床在高速进给和快速移动时,只在除行程两端之外的2/3全行程上进行检验。试验时机床的运动部件移动应平稳、灵活、无明显爬行和振动,限位应可靠。
4.6.3 动作试验
4.6.3.1 按低、中、高的进给量,在铣刀轴径向进给工作范围内做工作进给和10m/min的快速移动速度试验。其中快速行程应大于1/2全行程。正、反向启动、停止连续操作试验10次,动作应灵活、可靠。
4.6.3.2 工件主轴做低、中、高转速的操作试验5次,动作应灵活、可靠、准确。
4.6.3.3 机床做顺铣、逆铣各种方框循环动作试验5次,动作应平稳、可靠、准确。
4.6.3.4 主轴弹簧夹头连续进行10次夹紧、放松操作试验,动作应灵活、可靠。
4.6.3.5 对机床的坐标联动,坐标选择,定位,直线和圆弧插补,程序暂停,急停等数控功能逐一进行试验,其功能应可靠,动作应灵活、准确。
4.6.3.6 有夹紧机构的运动部件在各自全部运动范围内的任意工作位置上(一般选3个~5个位置)进行夹紧试验,动作应可靠、灵活。
4.6.3.7 以步进方式移动各坐标上的运动部件,其动作应灵活、准确。
4.6.4 安全防护装置检验
4.6.4.1 机床防护罩应牢固,性能应可靠;防护罩门应便于操作,移动应灵活,其门上的观察窗应便于察看机床的运行。
4.6.4.2 机床防护罩门的关闭和打开与机床起动和停止的联锁功能应可靠(调整状态除外)。
4.6.4.3 主轴旋转和停止与工件夹紧和放松的联锁功能应可靠。
4.6.4.4 机床的限位装置功能应可靠。
4.6.5 噪声检验
按一次逆铣切削的方式测量机床的空运转噪声,其噪声声压级不应超过83dB(A)。机床空运转时不应有不正常的尖叫声和冲击声。机床噪声测量方法按GB/T 16769的规定。
4.6.6 空运转功率试验(抽查)
在机床主轴各级速度运转至功率稳定后,测量主传动系统的空运转功率不应超过主电机额定功率。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。解压密码 www.bzxz.net
标准图片预览 标准图片预览:
- 热门标准
- 国家标准
- GB/T1182-2018 产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注
- GB/T12949-1991 滑动轴承覆有减摩塑料层的双金属轴套
- GB175-2023 通用硅酸盐水泥
- GB/T38627-2020 信息技术 实时定位 磁定位数据接口
- GB/T15349-1994 化学试剂 溴甲酚绿
- GB/T228.1-2021 金属材料 拉伸试验 第1部分:室温试验方法
- GB/T7588.1-2020 电梯制造与安装安全规范第1部分:乘客电梯和载货电梯
- GB/T10125-2021 人造气氛腐蚀试验 盐雾试验
- GB/T97.1-2002 平垫圈A级
- GB9178-1988 集成电路术语
- GB/T8878—2014 棉针织内衣
- GB/T2828.1-2012 计数抽样检验程序 第1部分:按接收质量限(AQL)检索的逐批检验抽样计划
- GB50300-2013 建筑工程施工质量验收统一标准
- GB/T43802-2024 绿色产品评价 物流周转箱
- GB26860-2011 电力安全工作规程
请牢记:“bzxz.net”即是“标准下载”四个汉字汉语拼音首字母与国际顶级域名“.net”的组合。 ©2025 标准下载网 www.bzxz.net 本站邮件:wymp4wang@gmail.com