- 您的位置:
- 标准下载网 >>
- 标准分类 >>
- 国家标准(GB) >>
- GB/T 35356-2017数控光纤激光无序毛化机床

标准号:
GB/T 35356-2017
标准名称:
数控光纤激光无序毛化机床
标准类别:
国家标准(GB)
英文名称:
CNC fiber laser disorder texturing machines-
发布日期:
2017-12-29 -
实施日期:
2018-07-01 出版语种:
简体中文下载格式:
.pdf .zip下载大小:
8.91 MB
手机扫码下载更方便
 标准简介/下载
点击下载
标准简介:
本标准规定了数控光纤激光无序毛化机床的术语和定义、机床及其主要零部件、机床附件和专用工具、安全防护、加工和装配质量、机床运转试验、机床精度检验、标识、包装、运输及贮存等技术要求。?本标准适用于毛化直径范围200 mm~800 mm,工件长度小于或等于5 500 mm的一般精度数控光纤激光无序毛化机床(以下简称“机床”)。
标准内容部分标准内容:
ICS 25.080.99
J 59
GB
中华人民共和国国家标准
GB/T 35356—2017
数控光纤激光无序毛化机床
CNC fiber laser disorder texturing machines
2017-12-29 发布
2018-07-01 实施
中华人民共和国国家质量监督检验检疫总局
中国国家标准化管理委员会 发布
前言
本标准按照GB/T 1.1—2009给出的规则起草。
本标准由中国机械工业联合会提出。
本标准由全国特种加工机床标准化技术委员会(SAC/TC161)归口。
本标准负责起草单位:武汉武钢华工激光大型装备有限公司。
本标准参加起草单位:湖北省标准化研究院、武汉华工激光工程有限责任公司、中国科学院力学研究所、广州瑞通激光科技有限公司、武汉钢铁(集团)公司研究院、苏州电加工机床研究所有限公司。
本标准主要起草人:胡家强、梁薇、李春旺、谢秋琪、张炜、李璟、卢飞星、杨明江、占剑、王红卫、孙永明、刘念、于志三。
1 范围
本标准规定了数控光纤激光无序毛化机床的术语和定义、机床及其主要零部件、机床附件和专用工具、安全防护、加工和装配质量、机床运转试验、机床精度检验、标识、包装、运输及贮存等技术要求。
本标准适用于毛化直径范围200mm~800mm,工件长度小于或等于5500mm的一般精度数控光纤激光无序毛化机床(以下简称“机床”)。
2 规范性引用文件
下列文件对于本文件的应用是必不可少的。凡是注日期的引用文件,仅注日期的版本适用于本文件。凡是不注日期的引用文件,其最新版本(包括所有的修改单)适用于本文件。
GB/T 191—2008 包装储运图示标志
GB/T 3505—2009 产品几何技术规范(GPS)表面结构 轮廓法 术语、定义及表面结构参数
GB 5226.1 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 7247.1 激光产品的安全 第1部分:设备分类、要求
GB/T 7247.14—2012 激光产品的安全 第14部分:用户指南
GB/T 9061—2006 金属切削机床 通用技术条件
GB/T 10320—2011 激光设备和设施的电气安全
GB/T 10610—2009 产品几何技术规范(GPS)表面结构 轮廓法 评定表面结构的规则和方法
GB/T 13384—2008 机电产品包装通用技术条件
GB/T 15313—2008 激光术语
GB 15760 金属切削机床 安全防护通用技术条件
GB/T 16769—2008 金属切削机床 噪声声压级测量方法
GB/T 17421.1—1998 金属切削机床 机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度
GB/T 17421.2—2016 金属切削机床 机床检验通则 第2部分:数控轴线的定位精度和重复定位精度的确定
GB 18490—2001 激光加工机械 安全要求
GB/T 23575—2009 金属切削机床 圆锥表面涂色法检验及评定
GB/T 25373—2010 金属切削机床 装配通用技术条件
GB/T 25374—2010 金属切削机床 清洁度的测量方法
GB/T 25375—2010 金属切削机床 结合面涂色法检验及评定
GB/T 25376—2010 金属切削机床 机械加工件通用技术条件
GB/T 26220—2010 工业自动化系统与集成 机床数值控制 数控系统通用技术条件
3 术语和定义
GB/T 3505—2009和GB/T 15313—2008界定的以及下列术语和定义适用于本文件。
3.1 激光毛化 Laser texturing
一种表面处理工艺过程。它通过聚焦的高能量、高重复频率的脉冲激光束照射到材料表面,使得材料表面快速熔化出微小熔池。在侧吹气体的保护下,熔凝后的熔池内或其周边形成微小的凹坑和凸台,由这些微小凹坑和凸台组成的表面纹理使材料具有可控的表面粗糙度。
3.2 激光无序毛化 Laser unordered texturing
微观上看毛化点阵分布和点的尺寸大小以及形态随机变化,宏观上看表面均匀一致的激光毛化。
4 机床及其主要零部件
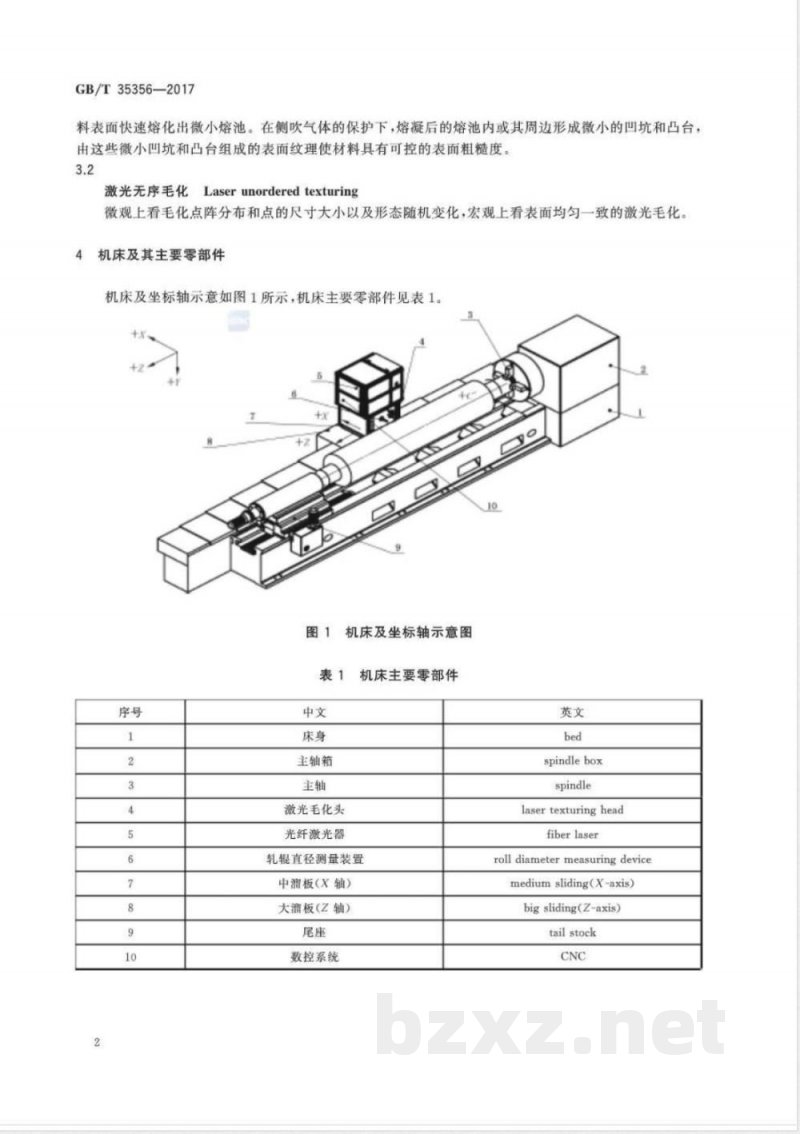
机床及坐标轴示意如图1所示,机床主要零部件见表1。
图1 机床及坐标轴示意图
表1 机床主要零部件
序号 | 中文 | 英文
--- | --- | ---
1 | 床身 | bed
2 | 主轴箱 | spindle box
3 | 主轴 | spindle
4 | 激光毛化头 | laser texturing head
5 | 光纤激光器 | fiber laser
6 | 轧辊直径测量装置 | roll diameter measuring device
7 | 中溜板(X轴) | medium sliding (X-axis)
8 | 大溜板(Z轴) | big sliding (Z-axis)
9 | 尾座 | tail stock
10 | 数控系统 | CNC
5 机床附件和专用工具
5.1 机床附件
机床应具备下列附件:
—— 顶尖;
—— 中心架;
—— 垫铁、地脚螺栓、垫片。
5.2 专用工具
机床应提供下列专用工具:
—— 油枪;
—— 激光毛化头专用工具。
6 安全防护
6.1 机床的安全防护应符合GB 15760的规定。
6.2 激光辐射安全防护应符合GB/T 7247.1、GB/T 7247.14—2012、GB 18490—2001等规定的要求。应有激光辐射发生的警告:激光器在接通电源时,给出一个可听的或可视的报警信号。
6.3 机床的防护围栏应是封闭的,防护围栏门的设置应避开可能出现激光辐射的地方。在激光出光指向的方向上,围栏应能遮挡激光的通过。
7 加工和装配质量
7.1 一般要求
7.1.1 按本标准验收数控光纤激光无序毛化机床时,应同时对GB/T 9061—2006、GB/T 25376—2010、GB/T 25373—2010等标准中未经本标准具体化的其余验收项目进行检验。
7.1.2 数控系统应符合GB/T 26220—2010的规定。
7.2 零部件加工和装配
7.2.1 床身、主轴箱体、大溜板、中溜板、尾座体为重要铸件,应进行时效处理。
7.2.2 零部件的加工表面不应有锈蚀、毛刺、磕痕、划伤和其他缺陷。
7.2.3 机床的滑动导轨副、尾座套筒副等为重要运动副。床身导轨、溜板导轨、尾座导轨应采取耐磨措施。主轴、尾座芯轴、套筒应进行调质处理或采取其他相应措施。
7.2.4 所有运动副采取润滑措施。
7.3 外观质量和清洁度
7.3.1 外观质量应符合下列要求:
—— 机床外露零件表面不应有磕痕、锈蚀等缺陷,螺钉、铆钉、销钉端部不应有扭伤、锤伤等缺陷,外露焊缝应平整。
—— 镀铬件、镀锌件、发兰件或发黑件色调应一致,防护层不应有褪色、脱落现象。
—— 电气、液压、润滑和冷却等管道的外露部分应布置紧凑,排列整齐,必要时应用管夹固定,管子不应产生扭曲、折叠等现象。
—— 机床零件未加工的表面应涂以油漆,漆膜外观应清洁,无明显突出颗粒和粘附物,不准许有明显的凹陷不平、流挂和起泡。
—— 可拆卸的装配结合面的接缝处,在涂漆以后应切开,切开时不应扯破边缘。
—— 机床上各种标牌的字符应清晰、耐久不变色。标牌的固定位置应正确、平整、牢固、不歪斜。铭牌应固定在明显位置。
7.3.2 机床零部件在装配前应清洗干净,无可见锈蚀及污物。
7.3.3 床身、工作液箱、电气控制箱内不应有切屑、杂物及污物。
7.3.4 机床装配过程中清洁度检测要求和方法应符合GB/T 25374—2010的规定。
7.4 重要结合面
下列结合面接触指标应根据相配合的每个面的加工工艺的不同,按GB/T 25375—2010的规定(按V级机床精度等级要求)进行检验及评定:
—— 主轴箱与床身的结合面;
—— 尾座上、下体的结合面;
—— 大溜板与床身的结合面;
—— 中溜板与大溜板的结合面;
—— 主轴端面与花盘的结合面;
—— 齿条与床身的结合面;
—— 丝杠轴承座与床身的结合面;
—— 激光毛化头箱体与中溜板的结合面;
—— 轧辊直径检测滑台与基座的结合面;
—— 轧辊直径检测基座与激光毛化头底板的结合面。
7.5 定位销
下列重要定位销应按照GB/T 23575—2009的规定检验及评定,其接触长度不应小于工作长度的60%:
—— 床身与床身拼接的定位销;
—— 主轴箱与床身的定位销;
—— 丝杠轴承座与床身连接的定位销;
—— 齿条
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。解压密码 www.bzxz.net
标准图片预览 标准图片预览:
- 其它标准
- 热门标准
- 国家标准
- GB/T1182-2018 产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注
- GB/T12949-1991 滑动轴承覆有减摩塑料层的双金属轴套
- GB175-2023 通用硅酸盐水泥
- GB/T38627-2020 信息技术 实时定位 磁定位数据接口
- GB/T15349-1994 化学试剂 溴甲酚绿
- GB/T228.1-2021 金属材料 拉伸试验 第1部分:室温试验方法
- GB/T7588.1-2020 电梯制造与安装安全规范第1部分:乘客电梯和载货电梯
- GB/T10125-2021 人造气氛腐蚀试验 盐雾试验
- GB/T97.1-2002 平垫圈A级
- GB9178-1988 集成电路术语
- GB/T8878—2014 棉针织内衣
- GB/T2828.1-2012 计数抽样检验程序 第1部分:按接收质量限(AQL)检索的逐批检验抽样计划
- GB50300-2013 建筑工程施工质量验收统一标准
- GB/T43802-2024 绿色产品评价 物流周转箱
- GB26860-2011 电力安全工作规程
请牢记:“bzxz.net”即是“标准下载”四个汉字汉语拼音首字母与国际顶级域名“.net”的组合。 ©2025 标准下载网 www.bzxz.net 本站邮件:wymp4wang@gmail.com