标准简介/下载
中华人民共和国农业行业标准
NY/T 232.3—94
制胶设备基础件 锤片
1994-07-02发布 1995-02-01实施
中华人民共和国农业部 发 布
中华人民共和国农业行业标准
NY/T 232.3-94
制胶设备基础件 锤片
1 主题内容与适用范围
本标准规定了制胶设备基础件锤片(以下简称“锤片”)的型式、技术要求、试验方法、检验规则和标志、包装等。
本标准适用于天然橡胶初加工机械——锤磨机专用的锤片。
2 引用标准
- GB 1801 公差与配合 尺寸至500mm孔轴公差带与配合
- GB 1818 金属表面洛氏硬度试验法
- GB 2828 逐批检查计数抽样程序及抽样表(适用于连续批的检查)
- GB 6060.2 表面粗糙度比较样块 磨、车、镗、插及刨加工表面
- GB 11352 一般工程用铸造碳钢件
3 型式
锤片应按下图的型式制造。
[图片]图 A.2 锤片图
4 技术要求
4.1
按经规定程序批准的技术文件制造。
4.2
用机械性能不低于GB 11352中规定的ZG 310~570的材料制造。
中华人民共和国农业部 1994-07-02批准 1995-02-01实施
4.3
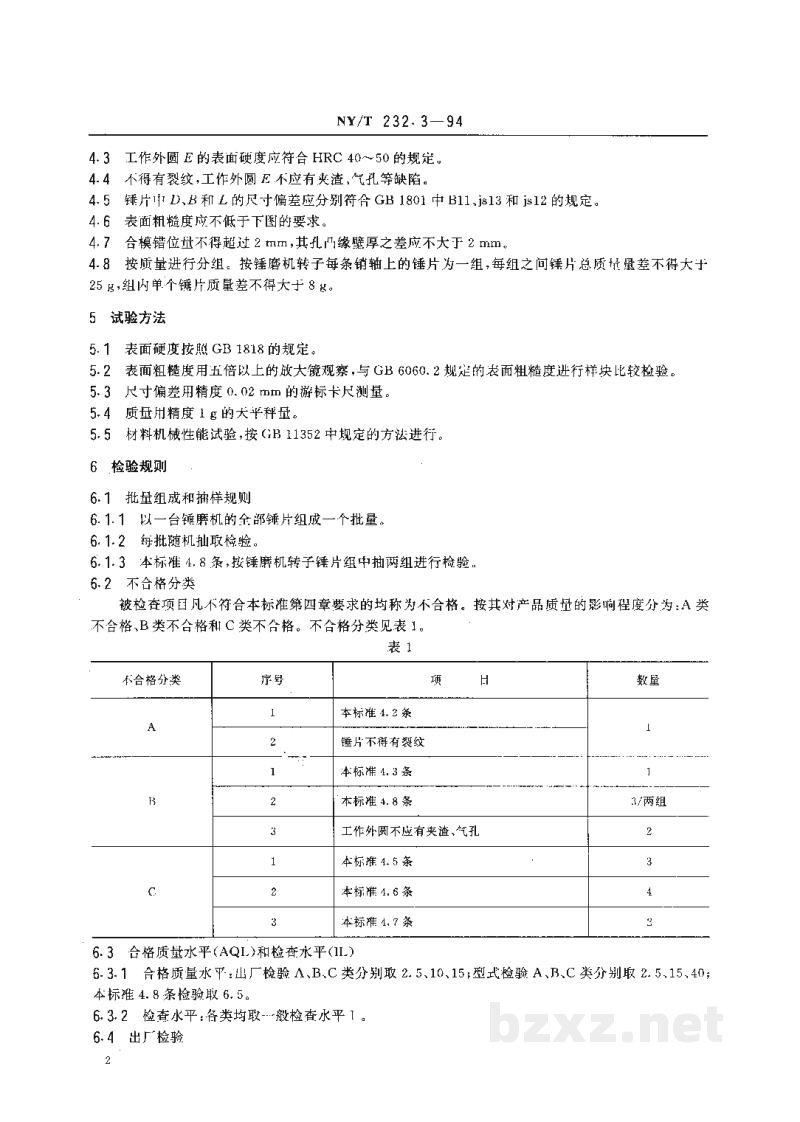
工作外圆 E 的表面硬度应符合 HRC 40~50 的规定。
4.4
不得有裂纹,工作外圆 E 不应有夹渣、气孔等缺陷。
4.5
锤片中 D, B和 L的尺寸偏差应分别符合 GB 1801中 B11、js13和 js12的规定。
4.6
表面粗糙度应不低于下图的要求。
4.7
合模位移量不得超过 2 mm,其孔凸缘壁厚之差应不大于 2 mm。
4.8
按质量进行分组。按锤磨机转子每条销轴上的锤片为一组,每组之间锤片总质量量差不得大于 25 g,组内单个锤片质量差不得大于 8 g。
5 试验方法
5.1 表面硬度按照 GB 1818的规定。
5.2 表面粗糙度用五倍以上的放大镜观察,与 GB 6060.2规定的表面粗糙度进行样块比较检验。
5.3 尺寸偏差用精度 0.02 mm的游标卡尺测量。
5.4 质量用精度 1 g的天平秤量。
5.5 材料机械性能试验,按 GB 11352中规定的方法进行。
6 检验规则
6.1 批量组成和抽样规则
6.1.1 以一台锤磨机的全部锤片组成一个批量。
6.1.2 每批随机抽取检验。
6.1.3 本标准 4.8条,按锤磨机转子锤片组中抽两组进行检验。
6.2 不合格分类
被检查项目凡不符合本标准第四章要求的均称为不合格。按其对产品质量的影响程度分为:A类不合格、B类不合格和C类不合格。不合格分类见表1。
表 1
| 不合格分类 | 序号 | 项目 | 数量 |
|---|---|---|---|
| A | 1 | 本标准 4.2条 | 1 |
| 2 | 锤片不得有裂纹 | ||
| B | 1 | 本标准 4.3条 | 1 |
| 2 | 本标准 4.8条 | 3/两组 | |
| 3 | 工作外圆不应有夹渣、气孔 | 2 | |
| C | 1 | 本标准 4.5条 | 3 |
| 2 | 本标准 4.6条 | 4 | |
| 3 | 本标准 4.7条 | 2 |
6.3 合格质量水平(AQL)和检查水平(IL)
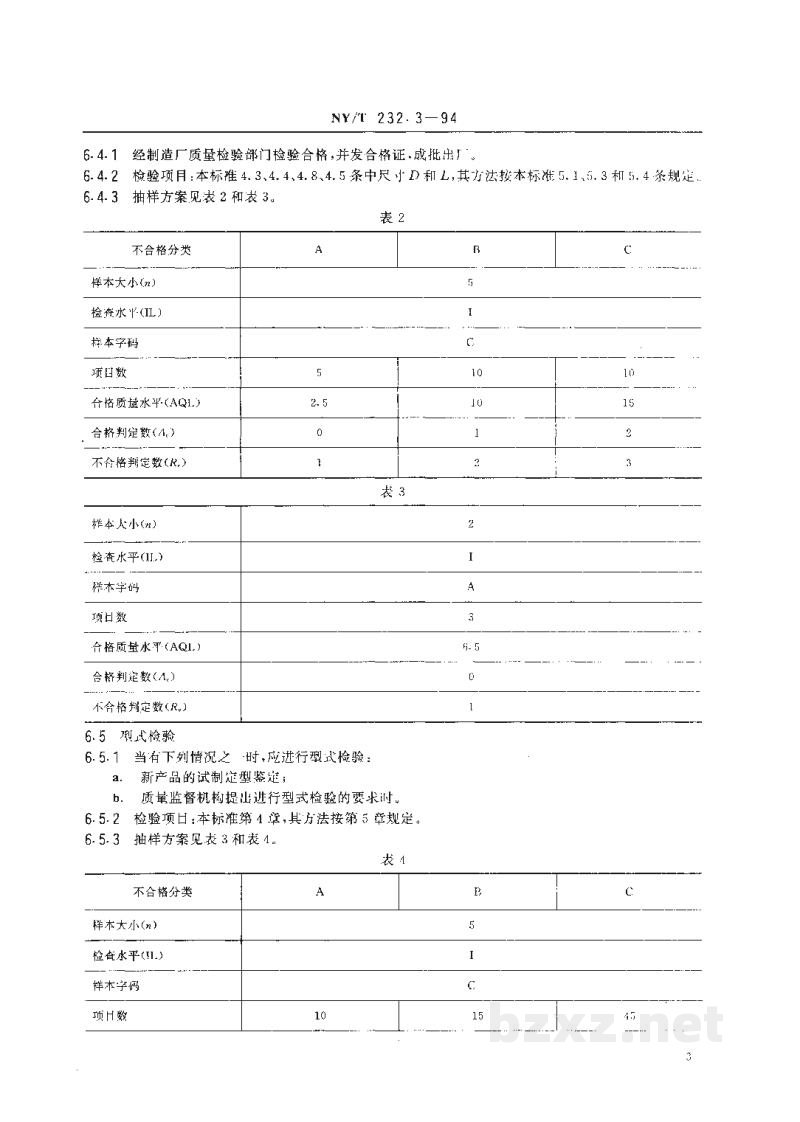
6.3.1 合格质量水平:出厂检验A、B、C类分别取 2.5,10,15;型式检验 A、B、C类分别取 2.5,15,40;本标准 4.8条检验取 6.5。
6.3.2 检查水平:各类均取一般检查水平 I.
6.4 出厂检验