标准简介/下载
前 言
《渔船冷藏系统修理质量标准》于1980年由水产总局首次发布。1987年进行第一次修订,名称修订为《渔船氟利昂制冷系统修理技术要求》,内容变为三个分项标准,即:①试验要求;②10系列船用活塞式压缩机修理;③管路、辅助设备、绝热设施修理。本次修订对制冷剂作特殊要求,部分内容做技术性修改,名称修订为《渔船制冷系统修理技术要求》,仍保持三个分项标准的框架。本分项标准为《渔船制冷系统修理技术要求 10系列船用活塞式压缩机修理》。
本标准由全国渔标标准化技术委员会提出并归口。
本标准起草单位:广州市海洋渔业公司、中国水产科学研究院质量标准化办公室。
本标准主要起草人:卢谋权、冯兆延、魏广东。
中华人民共和国水产行业标准
渔船制冷系统修理技术要求 SC/T 8054.2-1998
10系列船用活塞式压缩机修理 代替 SC 54.2—87
Technical requirements for repairing of fishing vessel refrigeration system
—Repairing of 10 series marine piston refrigerating compressor
1 范围
本标准规定了10系列船用活塞式制冷压缩机修理及安装技术要求。
本标准适用于渔船10系列活塞式制冷压缩机修理、检验。
2 引用标准
下列标准所包含的条文,通过在本标准中引用而构成为本标准的条文。本标准出版时,所示版本均为有效。所有标准都会被修订,使用本标准的各方应探讨使用下列标准最新版本的可能性。
SC/T 8054.1—1998 渔船制冷系统修理技术要求试验要求
3 一般规定
3.1 检修中新配的零部件应符合原设计要求,允许采用代用件和代用材料。
3.2 制冷压缩机或其他部件修理后,应按 SC/T 8054.1 试验要求进行试验。
4 主要技术依据
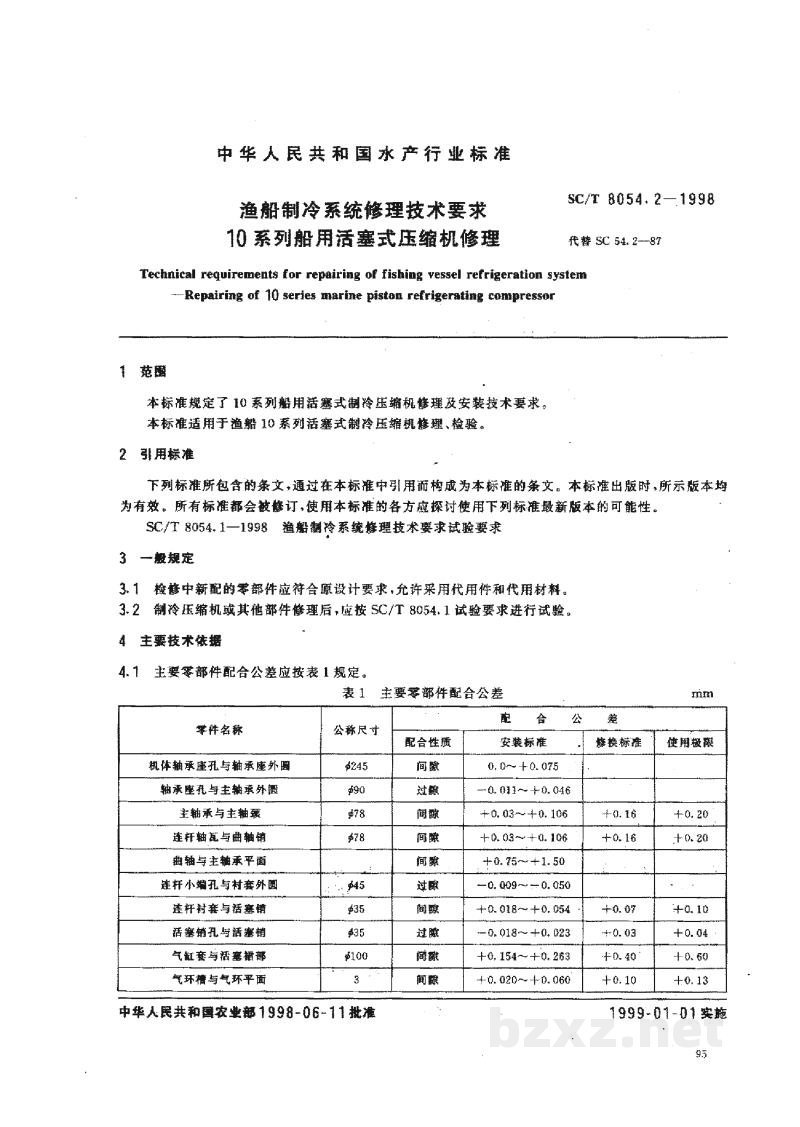
4.1 主要零部件配合公差应核表1规定。
| 零件名称 | 公称尺寸 | 配 合 公 差 | ||
|---|---|---|---|---|
| 配合性质 | 安装标准 | 维修标准 | ||
| 机体轴承座孔与轴承座外圆 | φ245 | 间隙 | +0.0~+0.075 | |
| 轴承座孔与主轴承外圆 | φ90 | 过盈 | -0.011~+0.046 | |
| 主轴承与曲轴颈 | φ78 | 间隙 | +0.03~+0.106 | +0.16 +0.20 |
| 连杆轴瓦与曲柄销 | φ78 | 间隙 | +0.03~+0.106 | +0.16 +0.20 |
| 曲轴与主轴承平面 | 间隙 | -0.75~+1.50 | ||
| 连杆小端孔与衬套外圆 | φ45 | 过盈 | -0.099~-0.056 | |
| 连杆衬套与活塞销 | φ35 | 间隙 | +0.018~+0.054 | +0.07 +0.10 |
| 活塞销孔与活塞销 | φ35 | 过盈 | -0.018~+0.023 | +0.03 +0.04 |
| 气缸套与活塞裙部 | φ100 | 间隙 | +0.154~+0.263 | +0.40 +0.60 |
| 气环槽与气环平面 | 8 | 间隙 | +0.020~+0.060 | +0.10 +0.13 |
中华人民共和国农业部 1998-06-11 批准 1999-01-01 实施
表 1(完)
| 零件名称 | 公称尺寸 | 配合公差 | |||
|---|---|---|---|---|---|
| 配合性质 | 安装标准 | 修换标准 | 使用极限 | ||
| 油环槽与油环平面 | 4 | 间隙 | +0.030~+0.066 | +0.13 | +0.16 |
| 气环、油环开口 | 间隙 | +0.30~+0.50 | +0.30 | +0.20 | |
| 油泵转子与泵体平面 | 间隙 | +0.04~+0.08 | |||
| 油泵内外转子齿隙 | 间隙 | +0.06~+0.14 | +0.20 | ||
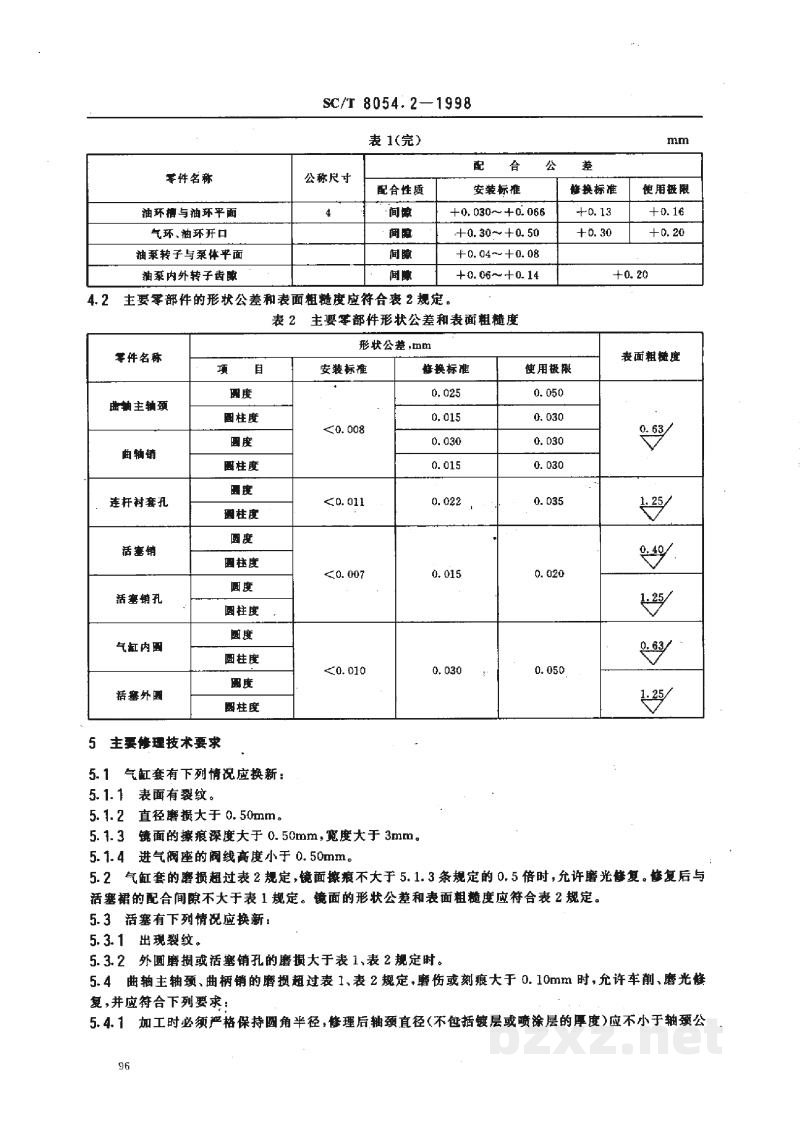
4.2 主要零件的形状公差和表面粗糙度应符合表 2规定。
表 2 主要零部件形状公差和表面粗糙度
| 零件名称 | 形状公差,mm | 表面粗糙度 | |||
|---|---|---|---|---|---|
| 项目 | 安装标准 | 修换标准 | 使用极限 | ||
| 曲轴主轴颈 | 圆度 | <0.008 | 0.025 | 0.050 | Ra 0.63 > |
| 圆柱度 | 0.015 | 0.030 | |||
| 曲轴销 | 圆度 | 0.030 | 0.030 | ||
| 圆柱度 | 0.015 | 0.030 | |||
| 连杆衬套孔 | 圆度 | <0.011 | 0.022 | 0.035 | Ra 1.25 > |
| 圆柱度 | |||||
| 活塞销 | 圆度 | <0.007 | 0.015 | 0.020 | Ra 0.40 > |
| 圆柱度 | |||||
| 活塞销孔 | 圆度 | Ra 1.25 > |
|||
| 圆柱度 | |||||
| 气缸内圆 | 圆度 | <0.010 | 0.030 | 0.050 | Ra 0.63 > |
| 圆柱度 | |||||
| 活塞外圆 | 圆度 | Ra 1.25 > |
|||
| 圆柱度 | |||||
5 主要修理技术要求
5.1 气缸套有下列情况应换新:
5.1.1 表面有裂纹。
5.1.2 直径磨损大于 0.50mm。
5.1.3 锥面的擦痕深度大于 0.50mm,宽度大于 3mm。
5.1.4 进气阀座的阴线高度小于 0.50mm。
5.2 气缸套的磨损超过表 2规定,镜面擦痕不大于 5.1.3 条规定的 0.5 倍时,允许磨光修复。修复后与活塞裙的配合间隙不大干表 1 规定。锥面的形状公差和表面粗糙度应符合表 2 规定。
5.3 活塞有下列情况应换新:
5.3.1 出现裂纹。
5.3.2 外圆磨损或活塞销孔的磨损大于表 1、表 2 规定时。
5.4 曲轴主轴颈、曲柄销的磨损超过表 1、表 2 规定,磨伤或刻痕大于 0.10mm 时,允许车削、磨光修复,并应符合下列要求:
5.4.1 加工时必须严格保持圆角半径;修理后轴颈直径(不包括镀层或喷涂层的厚度)应不小于轴颈公