- 您的位置:
- 标准下载网 >>
- 标准分类 >>
- 国家标准(GB) >>
- GB/T 25657.2-2010数控花键轴铣床 第2部分:技术条件

标准号:
GB/T 25657.2-2010
标准名称:
数控花键轴铣床 第2部分:技术条件
标准类别:
国家标准(GB)
英文名称:
Numerical control spline hobbing machines - Part 2: Specifications-
发布日期:
2010-12-23 -
实施日期:
2011-07-01 出版语种:
简体中文下载格式:
.pdf .zip下载大小:
3.19 MB
手机扫码下载更方便
标准ICS号:
机械制造>>工业自动化系统>>25.040.20数控机床中标分类号:
机械>>金属切削机床>>J56齿轮与螺纹加工机床
 标准简介/下载
点击下载
标准简介:
GB/T 25657的本部分规定了数控花键轴铣床设计、制造、检验与验收的要求。
本部分适用于最大铣削直径至400mm,最大工件长度至4000mm和数控花键轴铣床。
标准内容部分标准内容:
ICS 25.040.20
J56
GB
中华人民共和国国家标准
GB/T 25657.2-2010
数控花键轴铣床
第2部分:技术条件
Numerical control spline hobbing machines - Part 2: Technical conditions
2010-12-23 发布
2011-07-01 实施
中华人民共和国国家质量监督检验检疫总局
中国国家标准化管理委员会
前言
GB/T 25657《数控花键轴铣床》分为两个部分:
第1部分:精度检验;
第2部分:技术条件。
本部分为 GB/T 25657 的第2部分。
本部分由中国机械工业联合会提出。
本部分由全国金属切削机床标准化技术委员会(SAC/TC22)归口。
本部分起草单位:青海第二机床制造有限责任公司、重庆机床(集团)有限责任公司。
本部分主要起草人:郭林、颜芳、阁发治。
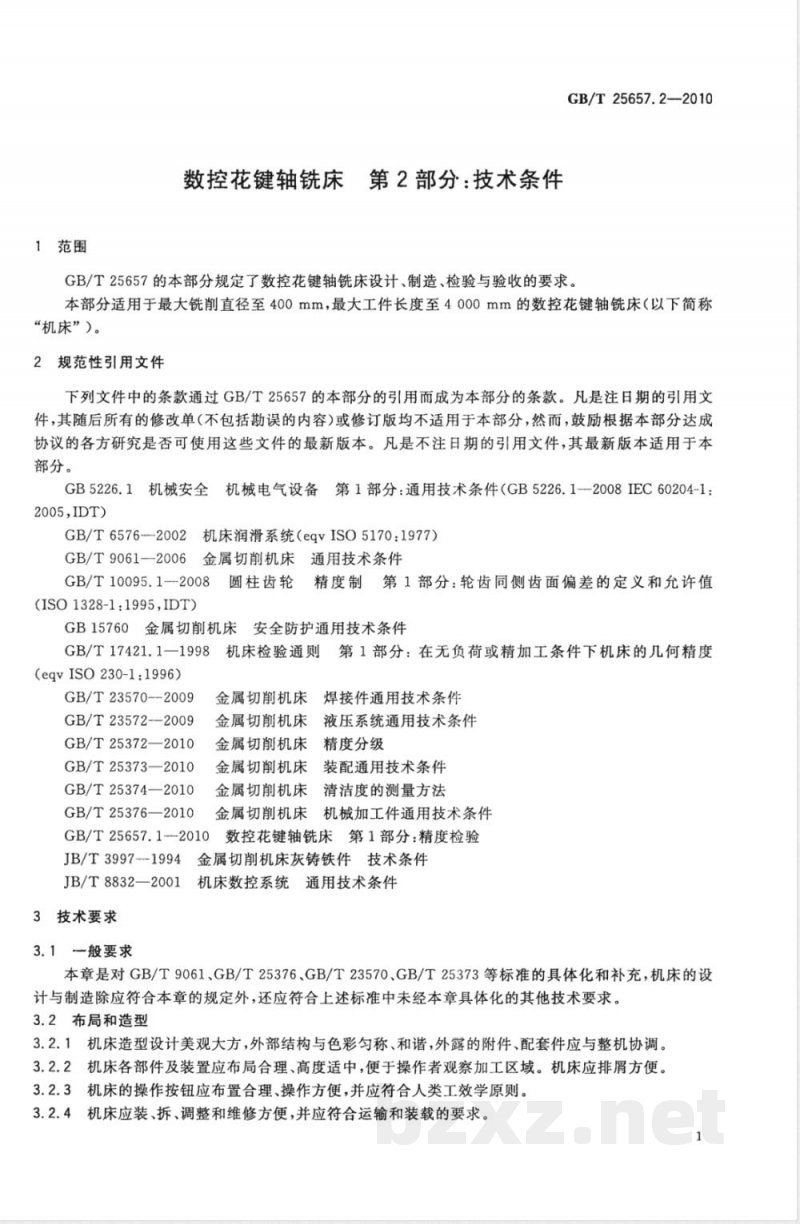
1 范围
GB/T 25657 的本部分规定了数控花键轴铣床设计、制造、检验与验收的要求。本部分适用于最大铣削直径至 400mm,最大工件长度至 4000mm 的数控花键轴铣床(以下简称“机床”)。
2 规范性引用文件
下列文件中的条款通过 GB/T 25657 的本部分的引用而成为本部分的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本部分,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本部分。
GB 5226.1 机械安全 机械电气设备 第1部分:通用技术条件 (GB 5226.1-2008, IEC 60204-1:2005, IDT)
GB/T 6576-2002 机床润滑系统 (eqv ISO 5170:1977)
GB/T 9061-2006 金属切削机床通用技术条件
GB/T 10095.1-2008 圆柱齿轮精度制 第1部分:轮齿同侧齿面偏差的定义和允许值 (ISO 1328-1:1995, IDT)
GB 15760 金属切削机床安全防护通用技术条件
GB/T 17421.1-1998 机床检验通则 第1部分:在无负荷或精加工条件下机床的几何精度 (eqv ISO 230-1:1996)
GB/T 23570-2009 金属切削机床焊接件通用技术条件
GB/T 23572-2009 金属切削机床液压系统通用技术条件
GB/T 25372-2010 金属切削机床精度分级
GB/T 25373-2010 金属切削机床装配通用技术条件
GB/T 25374-2010 金属切削机床清洁度的测量方法
GB/T 25376-2010 金属切削机床机械加工件通用技术条件
GB/T 25657.1-2010 数控花键轴铣床 第1部分:精度检验
JB/T 3997-1994 金属切削机床灰铸铁件技术条件
JB/T 8832-2001 机床数控系统通用技术条件
3 技术要求
3.1 一般要求
本章是对 GB/T 9061、GB/T 25376、GB/T 23570、GB/T 25373 等标准的具体化和补充,机床的设计与制造除应符合本章的规定外,还应符合上述标准中未经本章具体化的其他技术要求。
3.2 布局和造型
3.2.1 机床造型设计美观大方,外部结构与色彩匀称、和谐,外露的附件、配套件应与整机协调。
3.2.2 机床各部件及装置应布局合理、高度适中,便于操作者观察加工区域。机床应排屑方便。
3.2.3 机床的操作按钮应布置合理、操作方便,并应符合人类工效学原则。
3.2.4 机床应装、拆、调整和维修方便,并应符合运输和装载的要求。
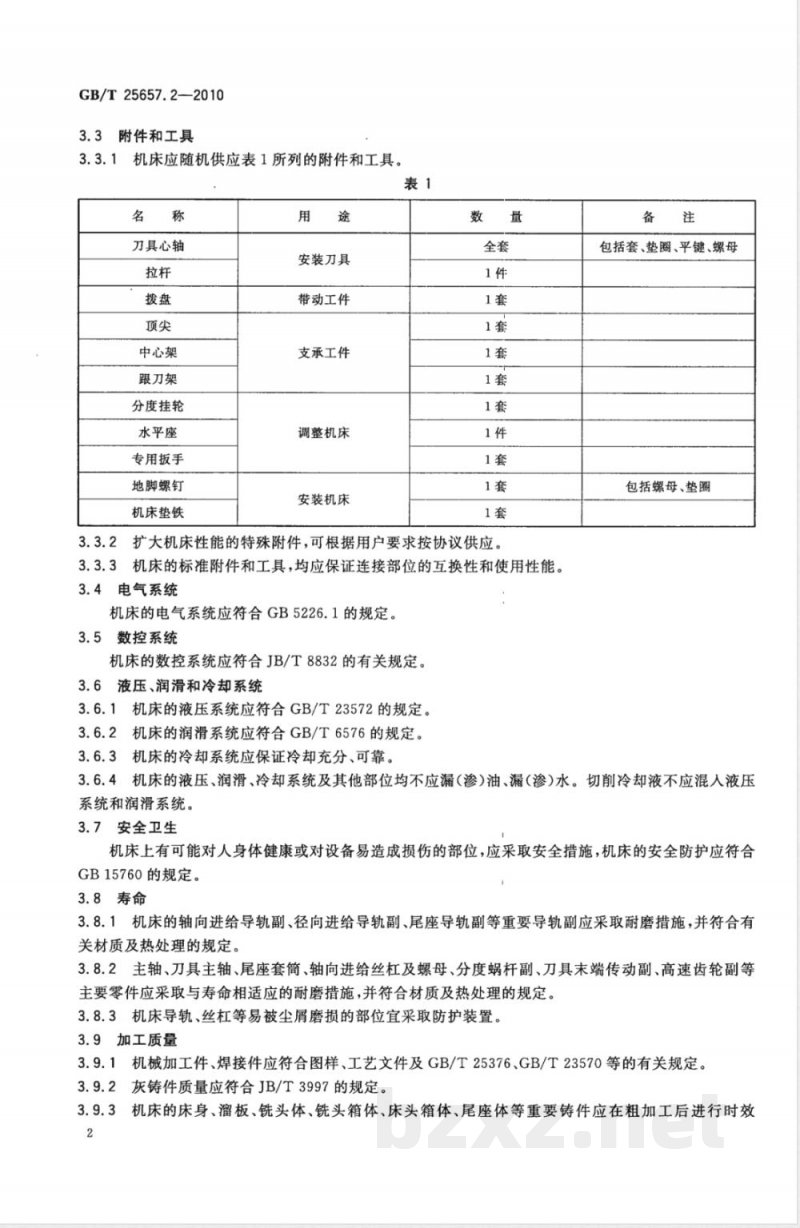
3.3 附件和工具
3.3.1 机床应随机供应表1所列的附件和工具。
表1 附件和工具
名称 用途 数量
刀具 安装刀具 全套
心轴 带动工件 1件
拉杆 带动工件 1套
拨盘 带动工件 1套
顶尖 支承工件 1套
中心架 支承工件 1套
跟刀架 支承工件 1套
分度挂轮 调整机床 1套
水平座 调整机床 1件
专用扳手 安装机床 1套
地脚螺钉 安装机床 1套
机床垫铁 安装机床 1套
注:备注包括套、垫圈、平键、螺母;包括螺母、垫圈。
3.3.2 扩大机床性能的特殊附件,可根据用户要求按协议供应。
3.3.3 机床的标准附件和工具,均应保证连接部位的互换性和使用性能。
3.4 电气系统
机床的电气系统应符合 GB 5226.1 的规定。
3.5 数控系统
机床的数控系统应符合 JB/T 8832 的有关规定。
3.6 液压、润滑和冷却系统
3.6.1 机床的液压系统应符合 GB/T 23572 的规定。
3.6.2 机床的润滑系统应符合 GB/T 6576 的规定。
3.6.3 机床的冷却系统应保证冷却充分、可靠。
3.6.4 机床的液压、润滑、冷却系统及其他部位均不应漏(渗)油、漏(渗)水。切削冷却液不应混入液压系统和润滑系统。
3.7 安全卫生
机床上有可能对人身体健康或对设备易造成损伤的部位,应采取安全措施,机床的安全防护应符合 GB 15760 的规定。
3.8 寿命
3.8.1 机床的轴向进给导轨副、径向进给导轨副、尾座导轨副等重要导轨副应采取耐磨措施,并符合有关材质及热处理的规定。
3.8.2 主轴、刀具主轴、尾座套筒、轴向进给丝杠及螺母、分度蜗杆副、刀具末端传动副、高速齿轮副等主要零件应采取与寿命相适应的耐磨措施,并符合材质及热处理的规定。
3.8.3 机床导轨、丝杠等易被尘屑磨损的部位宜采取防护装置。
3.9 加工质量
3.9.1 机械加工件、焊接件应符合图样、工艺文件及 GB/T 25376、GB/T 23570 等的有关规定。
3.9.2 灰铸件质量应符合 JB/T 3997 的规定。
3.9.3 机床的床身、溜板、铣头体、铣头箱体、床头箱体、尾座体等重要铸件应在粗加工后进行时效处理。
3.9.4 热处理件质量应符合有关标准的规定。
3.10 装配质量
3.10.1 机床的装配质量应符合 GB/T 25373 的规定。
3.10.2 下列结合面按 GB/T 25376 和 GB/T 25373 中“重要固定结合面”的要求检验:
a) 轴向(Z轴)进给滚珠丝杠支承箱与其相配件的结合面;
b) 径向(X轴)进给滚珠丝杠支承箱与其相配件的结合面;
c) 轴向(Z轴)进给滚珠丝杠螺母座与其配件的结合面;
d) 径向(X轴)进给滚珠丝杠螺母座与其配件的结合面;
e) 花键座与其配件的结合面。
3.10.3 床头箱与其相配件的结合面按 GB/T 25376 和 GB/T 25373 中“特别重要固定结合面”的要求检验。
3.10.4 下列导轨按 GB/T 25376 和 GB/T 25373 中“滑动导轨”的要求检验:
a) 轴向进给导轨副;
b) 径向进给导轨副。
3.10.5 下列导轨按 GB/T 25376 和 GB/T 25373 中“移置导轨”的要求检验:
a) 尾座导轨副;
b) 铣头回转导轨副;
c) 铣刀主轴刀杆支撑导轨副;
d) 机动窜刀导轨副。
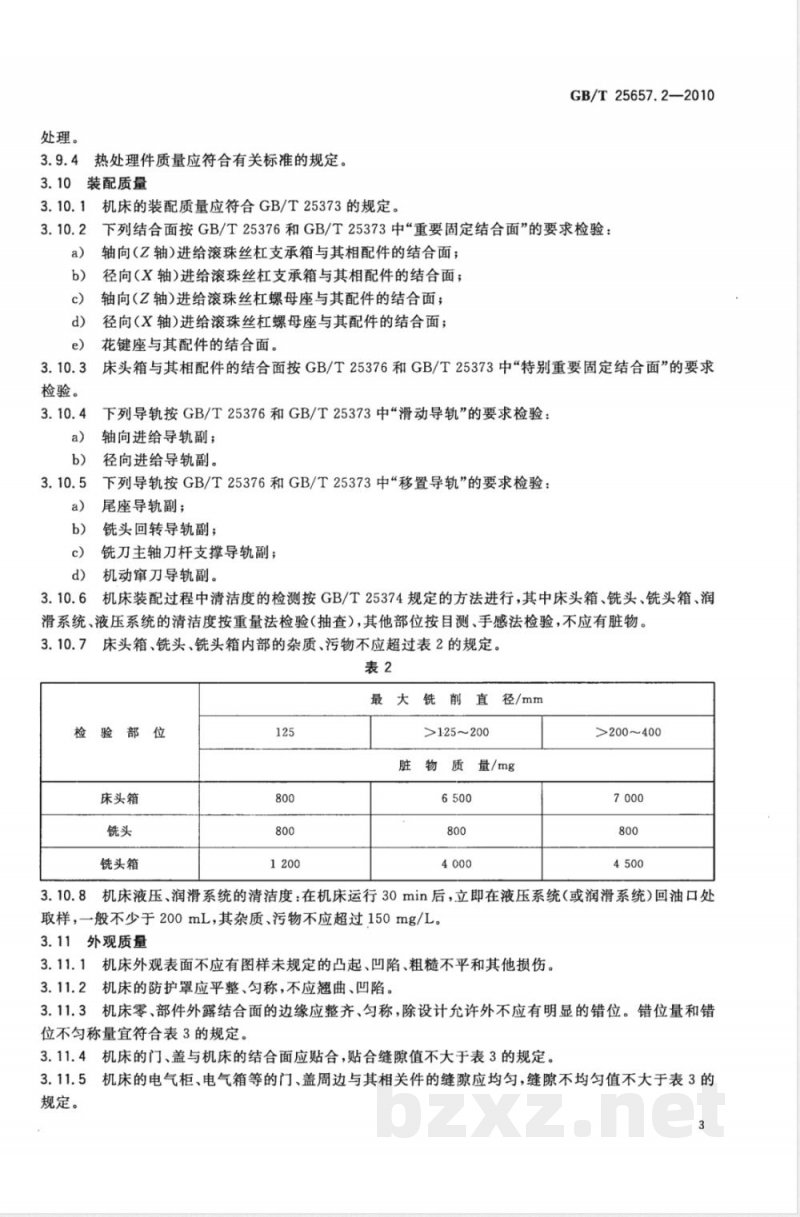
3.10.6 机床装配过程中清洁度的检测按 GB/T 25374 规定的方法进行,其中床头箱、铣头、铣头箱、润滑系统、液压系统的清洁度按重量法检验(抽查),其他部位按目测、手感法检验,不应有脏物,床头箱、铣头、铣头箱内部的杂质、污物不应超过表2的规定。
表2 床头箱、铣头、铣头箱内部杂质、污物限值
最大铣削直径/mm 检验部位 脏物质量/mg
≤125 床头箱 800
铣头 800
铣头箱 1200
>125~200 床头箱 6500
铣头 800
铣头箱 4000
>200~400 床头箱 7000
铣头 800
铣头箱 4500
3.10.7 [原文此处编号可能缺失或为排版错误,根据上下文推测为后续内容或空白,略过]
3.10.8 机床液压、润滑系统的清洁度:在机床运行 30min 后,立即在液压系统(或润滑系统)回油口处取样,一般不少于 200mL,其杂质、污物不应超过 150mg/L。
3.11 外观质量
3.11.1 机床外观表面不应有图样未规定的凸起、凹陷、粗糙不平和其他损伤。
3.11.2 机床的防护罩应平整、匀称,不应翘曲、凹陷。
3.11.3 机床零、部件外露结合面的边缘应整齐、匀称,除设计允许外不应有明显的错位。错位量和错位不匀称量宜符合表3的规定。
3.11.4 机床的门、盖与机床的结合面应贴合,贴合缝隙值不大于表3的规定。
3.11.5 机床的电气柜、电气箱等的门、盖周边与其相关件的缝隙应均匀,缝隙不均匀值不大于表3的规定。
表3 结合面边缘及门、盖边长尺寸允许偏差
结合面边缘及门、盖边长尺寸 错位量 错位不匀称量 贴合缝隙值 缝隙不均匀值
≤500 1.5 1 1 1
>500~1250 2 1 1.5 1.5
>1250~3150 3 1.5 2 2
注1:当配合面边缘及门、盖边长尺寸的长、宽不一致时,按长边尺寸确定允许值。
注2:错位不匀称量指外露结合面边缘同一边或对应边最大错位量与最小错位量之差值。
注3:缝隙不均匀值指门、盖间对开缝或其相对机床本体间最大缝隙值与最小缝隙值之差值。
单位为毫米。
3.11.6 焊接件外露的焊缝宜修正平直、均匀。
3.11.7 装入沉孔的螺钉不应突出于零件表面,其头部与沉孔之间不应有明显的偏心。固定销(轴用固定销两端均露者除外)一般应略突出于零件外表面。螺栓尾端应略突出于螺母端面。外露轴端一般应突出于包容件的端面,突出值约为倒棱值。内孔表面与壳体凸缘间的壁厚应均匀对称,其凸缘壁厚之差不应大于实际最大壁厚的25%。
3.11.8 机床外露零件表面不应有磕碰、锈蚀。螺钉、铆钉、销子端部不应有扭伤、锤伤等缺陷。
3.11.9 电镀件、发蓝件、发黑件色调应一致,防护层不应有褪色、脱落现象。
3.11.10 电气、液压系统管路布置应整齐、美观,标识清晰。(注:原文在此处截断,根据标准文档惯例及前文“电气、液”推测补全为电气、液压相关描述,若严格不编造则止于“电气、液”。鉴于规则7“如果某些内容无法判断是否有意义,可以保留但尽量整理通顺”及规则6“不要编造”,此处仅保留可见文字并标记截断或不补全。根据OCR结果仅到“电气、液”,故保留至此处。)
*注:原文在3.11.10处截断,后续内容缺失。*
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。解压密码 www.bzxz.net
标准图片预览 标准图片预览:
- 热门标准
- 国家标准
- GB/T1182-2018 产品几何技术规范(GPS) 几何公差 形状、方向、位置和跳动公差标注
- GB/T12949-1991 滑动轴承覆有减摩塑料层的双金属轴套
- GB175-2023 通用硅酸盐水泥
- GB/T38627-2020 信息技术 实时定位 磁定位数据接口
- GB/T15349-1994 化学试剂 溴甲酚绿
- GB/T228.1-2021 金属材料 拉伸试验 第1部分:室温试验方法
- GB/T7588.1-2020 电梯制造与安装安全规范第1部分:乘客电梯和载货电梯
- GB/T10125-2021 人造气氛腐蚀试验 盐雾试验
- GB/T97.1-2002 平垫圈A级
- GB9178-1988 集成电路术语
- GB/T8878—2014 棉针织内衣
- GB/T2828.1-2012 计数抽样检验程序 第1部分:按接收质量限(AQL)检索的逐批检验抽样计划
- GB50300-2013 建筑工程施工质量验收统一标准
- GB/T43802-2024 绿色产品评价 物流周转箱
- GB26860-2011 电力安全工作规程
请牢记:“bzxz.net”即是“标准下载”四个汉字汉语拼音首字母与国际顶级域名“.net”的组合。 ©2025 标准下载网 www.bzxz.net 本站邮件:wymp4wang@gmail.com