标准简介/下载
中华人民共和国医药行业标准
YY 0223—1995
蜜 丸 机
| 1995-12-22发布 | 1996-10-01实施 |
| 国家医药管理局 发布 | |
中华人民共和国医药行业标准
蜜 丸 机YY 0223—1995
代替 ZB C93 001—88
1 主题内容与适用范围
本标准规定了蜜丸机的产品分类、技术要求、试验方法、检验规则、标志、包装、运输和贮存等。
本标准适用于蜜丸机。
2 引用标准
- GB 191—90 包装储运图示标志
- GB 5226—85 机床电气设备通用技术条件
- GB/T 13306—91 标牌
- GB/T 13384—92 机电产品包装通用技术条件
- YY 0076—91 金属制件的镀层分类技术条件
- YY/T 0216—1995 制药机械产品型号编制方法
3 产品分类
3.1 型式
WZM 型蜜丸机必须具备电器控制、自动出条、自动推条、自动圆丸机构。通过更换相应的配件可获得不同规格的蜜丸。
3.2 型号表示方法
型号标记应符合 YY/T 0216 的规定。
[图片]
- W ZM □ □
- ——改进设计顺序号(A, B……)
- ——主要参数:表示成品规格(g)
- ——产品型式及特征代号:表示自动蜜丸
- ——产品功能代号:表示丸剂机械
标记示例:WZM9
表示成品规格 9 g 的自动蜜丸机。
3.3 工作电压
AC380 V±10%、50 Hz±2%。
3.4 工作环境
5~40℃,相对湿度不大于 80%。
4 技术要求
4.1
制造零件所需的材料应有质量合格证明,外购件、外加工件须有合格证,如无该证明时,制造厂应
YY 0223—1995
对材料进行检验,合格的方可采用。
4.2 凡与药物接触的部分,必须采用不锈钢材料或无毒、化学性能稳定的非金属材料制造。
4.3 整机外观质量要求
4.3.1 金属电镀件应符合 YY 0076 中镀层外观应无光亮 IV 级标准的规定。
4.3.2 发蓝件应色泽均匀一致,不得有明显深浅不同之差异。
4.3.3 扳金件表面不得明显锤痕及凹凸不平等缺陷。
4.3.4 机器应涂乳白或黄色。非加工外露表面应涂底漆和面漆,漆层坚实、色泽一致、平整光滑、美观大方,漆膜不允许有流挂起泡、发白、失光及明显起皮、划痕等现象,与非涂漆面界限清晰分明。外露加工面应涂防锈油。非加工内腔表面应涂防锈漆,复涂大红漆。
4.4 电气安全要求
绝缘试验、耐压试验、保护电路的连续性应符合 GB 5226 中 13.1~13.3 规定。
4.5 性能要求
4.5.1 运转电流不大于电机额定电流的 63%。
4.5.2 各传动件及调节件装配后应运转灵活,调节准确,紧固零件装配后无松动现象。
4.5.3 电气控制各按钮及控制元件灵活、安全、准确可靠。
4.5.4 各滚动轴承内应填适量的 ZG-3 号钙基脂,轴承间隙应调整适当,运转灵活。
4.5.5 减速器两端轴封处及各密封面的接合处应密封可靠,不得有漏油现象。
4.5.6 整机负荷运转噪声级不超过 80 dB(A),无异常响声。
4.5.7 涡轮减速器的油池内稳定温升不大于 50℃。
4.5.8 轴承稳定温升不大于 35℃。
4.5.9 蜜丸质量
4.5.9.1 蜜丸外观圆整均匀,色泽一致、细腻、滋润、软硬适中。
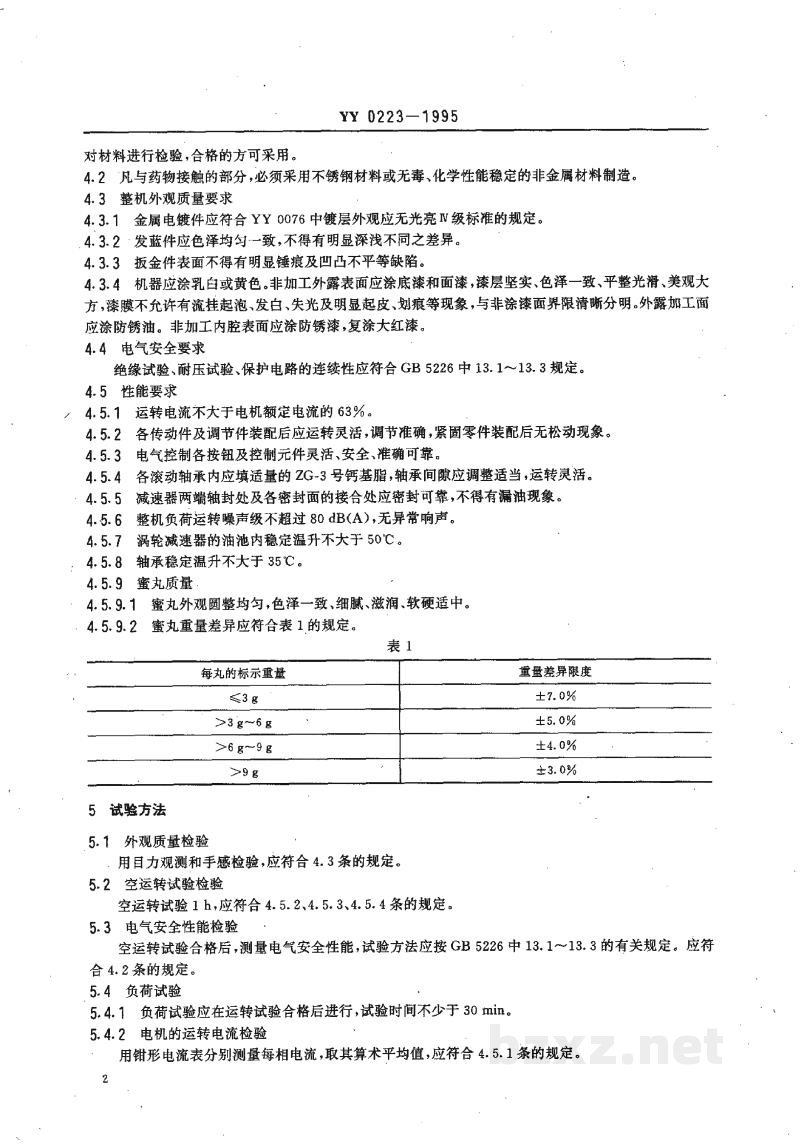
4.5.9.2 蜜丸重量差异应符合表 1 的规定。
表 1
| 每丸的标示重量 | 重量差异限度 |
|---|---|
| ≤3 g | ±7.0% |
| >3 g~6 g | ±5.0% |
| >6 g~9 g | ±4.0% |
| >9 g | ±3.0% |
5 试验方法
5.1 外观质量检验
目力观测和手感检验,应符合 4.3 条的规定。
5.2 空运转试验检验
空运转试验 1 h,应符合 4.5.2、4.5.3、4.5.4 条的规定。
5.3 电气安全性能检验
空运转试验合格后,测量电气安全性能,试验方法应按 GB 5226 中 13.1~13.3 的有关规定。应符合 4.2 条的规定。
5.4 负荷试验
5.4.1 负荷试验应在运转试验合格后进行,试验时间不少于 30 min。
5.4.2 电机的运转电流检验
用钳形电流表分别测量每相电流,取其算术平均值,应符合 4.5.1 条的规定。