标准简介/下载
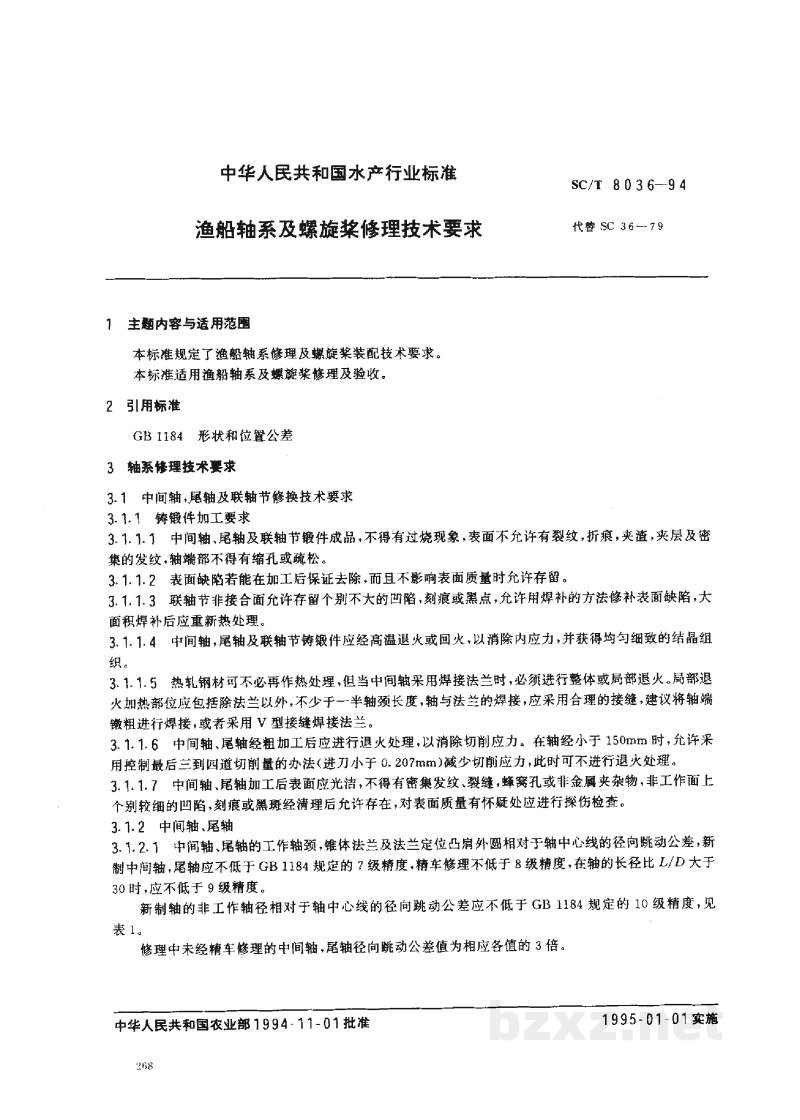
中华人民共和国水产行业标准
SC/T 8036-94
渔船轴系及螺旋桨修理技术要求
代替 SC 36-79
1 主题内容与适用范围
本标准规定了渔船轴系修理及螺旋桨装配技术要求。
本标准适用渔船轴系及螺旋桨修理与验收。
2 引用标准
GB 1184 形状和位置公差
3 轴系修理技术要求
3.1 中间轴、尾轴及联轴节修换技术要求
3.1.1 铸锻件加工要求
3.1.1.1 中间轴、尾轴及联轴节锻件成品,不得有过烧现象,表面不允许有裂纹、折痕、夹渣、夹层及密集的发纹,轴端部不得有缩孔或疏松。
3.1.1.2 表面缺陷若能在加工后保证去除,而且不影响表面质量时允许保留。
3.1.1.3 联轴节非接合面允许存留个别不大的凹陷、划痕或黑点,允许用焊补的方法修补表面缺陷,大面积焊补后应重新热处理。
3.1.1.4 中间轴、尾轴及联轴节铸锻件应经高温退火或回火,以消除内应力,并获得均匀细致的结晶组织。
3.1.1.5 热轧钢材可不必再作热处理,但当中间轴采用焊接法兰时,必须进行整体或局部退火。局部退火加热部位应包括除法兰以外,不少于一半轴颈长度。轴与法兰的焊接,应采用合理的接缝,建议将轴端锻粗进行焊接,或者采用 V 型接缝焊接法兰。
3.1.1.6 中间轴、尾轴经粗加工后应进行退火处理,以消除切削应力。在轴径小于 150mm 时,允许采用控制最后三到四道切削量的办法(进刀小于 0.207mm)减少切削应力,此时可不进行退火处理。
3.1.1.7 中间轴、尾轴加工后表面应光洁,不得有密集发纹、裂缝、蜂窝孔或非金属夹杂物;非工作面上个别较细的凹陷、划痕或黑斑经清理后允许存在,对表面质量有怀疑处应进行探伤检查。
3.1.2 中间轴、尾轴
3.1.2.1 中间轴、尾轴的工作轴颈、锥体法兰及法兰定位凸肩外圆相对于轴中心线的径向跳动公差,新制中间轴、尾轴应不低于 GB 1184 规定的 7 级精度。精车修理不低于 8 级精度,在轴的长径比 L/D 大于 30 时,应不低于 9 级精度。
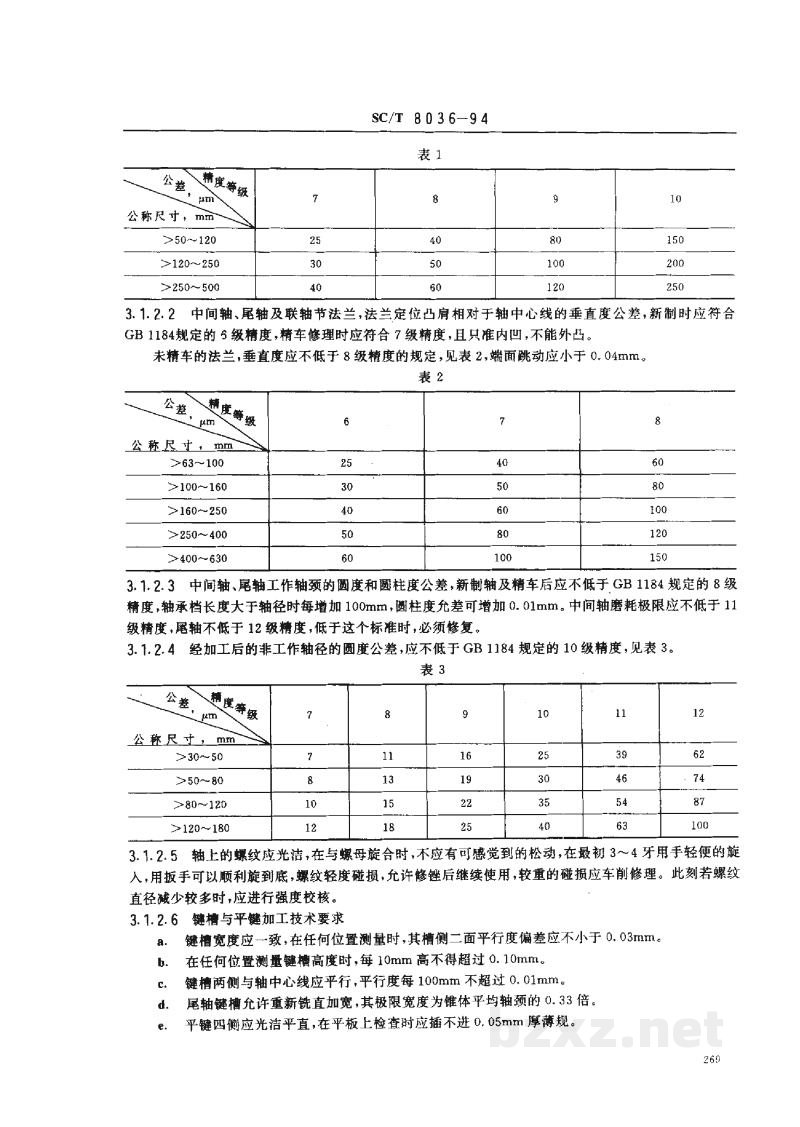
新制轴的非工作轴颈相对于轴中心线的径向跳动公差应不低于 GB 1184 规定的 10 级精度,见表 1。
修理中未经精车修理的中间轴、尾轴径向跳动公差值为相应各值的 3 倍。
中华人民共和国农业部 1994-11-01 批准1995-01-01 实施