标准简介/下载
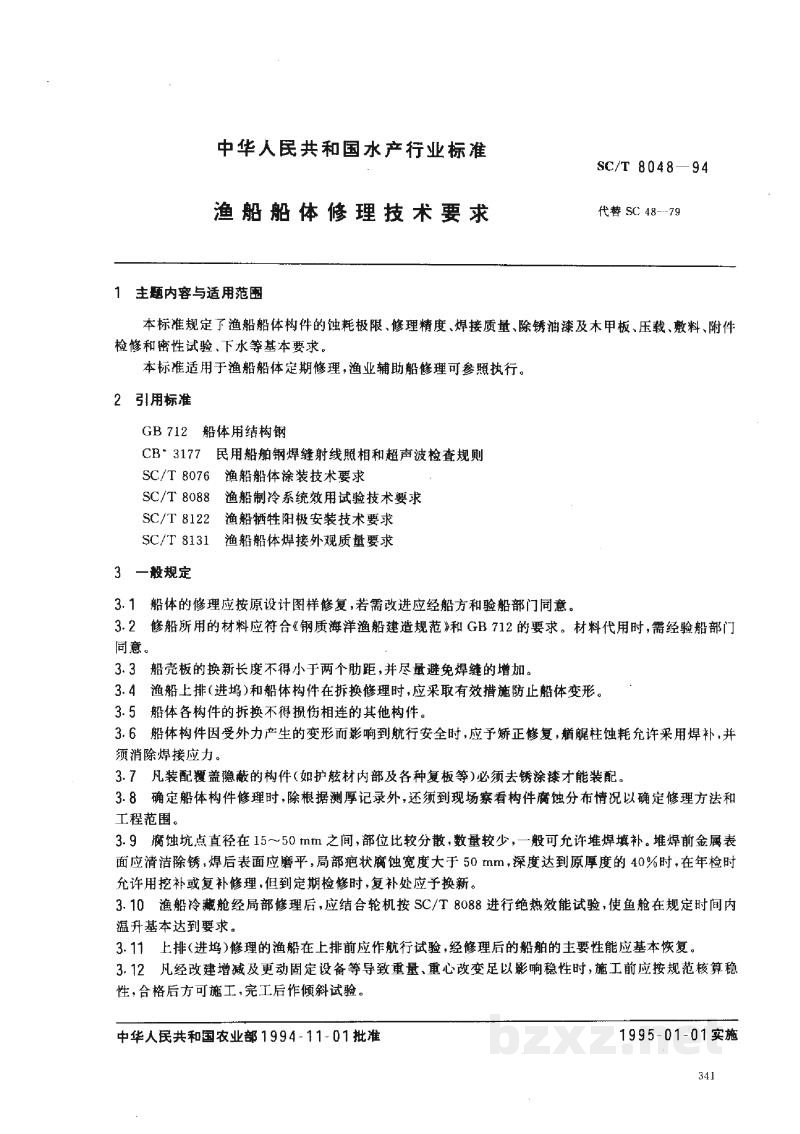
中华人民共和国水产行业标准
SC/T 8048-94
渔船船体修理技术要求
代替 SC 48—79
1 主题内容与适用范围
本标准规定了渔船船体构件的蚀耗极限、修理精度、焊接质量、除锈油漆及木甲板、压载、散料、附件检修和密性试验、下水等基本要求。
本标准适用于渔船船体定期修理,渔业辅助船舶修理可参照执行。
2 引用标准
- GB 712 船用结构钢
- CB 3177 民用船舶钢焊缝射线照相和超声波检查规则
- SC/T 8076 渔船船体涂装技术要求
- SC/T 8088 渔船制冷系统效用试验技术要求
- SC/T 8122 渔船牺牲阳极安装技术要求
- SC/T 8131 渔船船体焊接外观质量要求
3 一般规定
3.1 船体的修理应按原设计图样修复,若需改进应经船方和验船部门同意。
3.2 修船所用的材料应符合《钢质海洋渔船建造规范》和GB 712的要求。材料代用时,需经验船部门同意。
3.3 船壳板的换新长度不得小于两个肋距,并尽量避免焊缝的增加。
3.4 渔船上排(进坞)和船体构件在折换修理时,应采取有效措施防止船体变形。
3.5 船体各构件的拆换不得损伤相连的其他构件。
3.6 船体构件因受外力产生的变形而影响到航行安全时,应予矫正修复,钢板蚀耗允许采用堆焊,并须消除焊接应力。
3.7 凡装配置盖隐藏的构件(如护舷材内部及各种复板等)必须去锈涂漆才能装配。
3.8 确定船体构件修理时,除根据测厚记录外,还须到现场察看构件腐蚀分布情况以确定修理方法和工程范围。
3.9 腐蚀坑点直径在15~50 mm之间,部位比较分散,数量较少,一般可允许堆焊填补。堆焊前金属表面应清洁除锈,焊后表面应磨平,局部泡状腐蚀宽度大于50 mm,深度达到原厚度的40%时,在年检时允许用挖补或复补修理,但到定期检修时,复补处应予换新。
3.10 渔船冷藏舱经局部修理后,应结合轮机按SC/T 8088进行绝热效能试验,使鱼舱在规定时间内温升基本达到要求。
3.11 上排(进坞)修理的渔船在上排前应作航行试验,经修理后的船舶的主要性能应基本恢复。
3.12 凡经改建增减及更动固定设备等导致重量、重心改变足以影响稳性时,施工前应按规范核算稳性,合格后方可施工,完工后作倾侧试验。
中华人民共和国农业部1994-11-01批准1995-01-01实施