标准简介/下载
中华人民共和国商业部部标准
SB223—85
食品机械通用技术条件 机械加工技术要求
本标准适用于无特殊要求的食品机械加工零件。
成品零件应符合图样和有关技术文件的规定,并符合本标准的要求。
零件应按工序检查验收,在前道工序验收合格后,方可转入下道工序列作。
所有机械加工后的零件(除特殊技术要求者外),均应去毛刺或锐边倒角。
加工完的零、部件表面不得有划痕、锈斑、碰伤或其他缺陷。
热处理表面经过精加工以后,不应有烧伤变形或产生退火现象。
长度尺寸的公差带应遵守 GB1800-79《公差与配合总论 标准公差与基本偏差》及GB1801-79《公差与配合 尺寸至500mm的孔、轴公差带与配合》的规定。未注公差尺寸应遵守GB1804-79《公差与配合 未注公差尺寸的极限偏差》的规定,并按IT14确定公差值。
形状和位置公差应符合 GB1182-80《形状和位置公差代号及其注法》、GB1183-80《形状和位置公差 术语及定义》的规定。未注形状和位置公差应遵守 GB1184-80《形状和位置公差 未注公差的规定》,并按B级确定公差值。
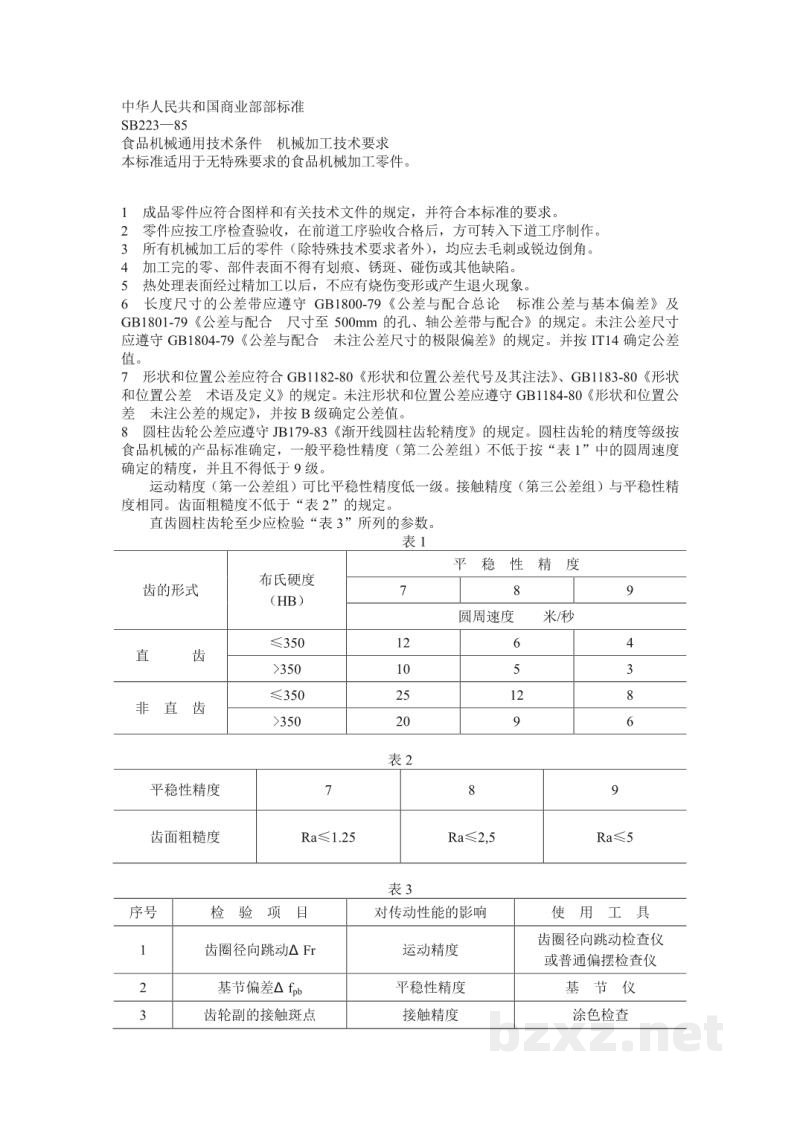
圆柱齿轮公差应遵守 JB179-83《渐开线圆柱齿轮精度》的规定。圆柱齿轮的精度等级按食品机械的产品标准确定,一般平稳性精度(第二公差组)不低于按“表1”中的圆周速度确定的精度,并且不得低于9级。
运动精度(第一公差组)可比平稳性精度低一级。接触精度(第三公差组)与平稳性精度相同。齿面粗糙度不低于“表2”的规定。
直齿轮圆柱齿轮至少应检验“表3”所列的参数。
表 1
| 齿的形式 | 布氏硬度 (HB) |
平稳性精度 | ||||
|---|---|---|---|---|---|---|
| 7 | 8 | 9 | ||||
| 圆周速度 米/秒 | ||||||
| 齿的形式 | 布氏硬度 (HB) |
平稳性精度 | ||||
| 7 | 8 | 9 | ||||
| 圆周速度 米/秒 | ||||||
| 直 齿 | ≤350 | 12 | 6 | 4 | ||
| >350 | 10 | 5 | 3 | |||
| 非 直 齿 | ≤350 | 25 | 12 | 8 | ||
| >350 | 20 | 9 | 6 | |||
表 2
| 平稳性精度 | 7 | 8 | 9 | |
|---|---|---|---|---|
| 齿面粗糙度 | Ra≤1.25 | Ra≤2,5 | Ra≤5 | |
表 3
| 序号 | 检 验 项 目 | 对传动性能的影响 | 使 用 工 具 | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| 1 | 齿圈径向跳动ΔFr | 运动精度 | 齿圈径向跳动检查仪 或普通偏摆检验仪 |
||||||||
| 2 | 基节偏差Δfpb | 平稳性精度 | 基 节 仪 | ||||||||
| 3 | 齿轮副的接触斑点 | 接触精度 | 涂色检查 | ||||||||