- 您的位置:
- 标准下载网 >>
- 标准分类 >>
- 机械行业标准(JB) >>
- JB/T 20004-2017栓剂生产线

标准号:
JB/T 20004-2017
标准名称:
栓剂生产线
标准类别:
机械行业标准(JB)
英文名称:
Suppository packaging line-
发布日期:
2017-01-09 -
实施日期:
2017-07-01 出版语种:
简体中文下载格式:
.pdf .zip下载大小:
2.99 MB
手机扫码下载更方便
标准ICS号:
11.120.30中标分类号:
医药、卫生、劳动保护>>制药、安全机械与设备>>C92制药加工机械与设备
替代情况:
替代JB/T 20004-2004
 标准简介/下载
点击下载
标准简介:
本标准规定了栓剂生产线的标记、要求、试验方法、检验规则,以及标志、使用说明书、包装、运输与贮存。
本标准适用于制壳、灌装、冷却、封口、剪切的栓剂生产线,亦适用于不制壳生产线。
标准内容部分标准内容:
ICS 11.120.30
C 92
备案号:57141—2017
中华人民共和国制药机械行业标准
JB/T 20004—2017
代替 JB 20004—2004
栓剂生产线
Suppository packaging line
发布:2017-01-09
实施:2017-07-01
发布机构:中华人民共和国工业和信息化部
前言
本标准按照GB/T 1.1—2009及GB/T 20001.10—2014《标准编写规则 第10部分:产品标准》的规定,对JB 20004—2004《栓剂生产线》进行修订。
与JB 20004—2004相比,除编辑性修改外,主要技术变化如下:删除部分旧条款;调整工作条件并移入试验条件;修改表面质量、性能及试验方法;按照GB 5226.1—2008对电气系统进行补充完善;将装量误差改为栓剂重量差异;新增多项技术要求及试验方法内容。
本标准由中国制药装备行业协会提出,由全国制药装备标准化技术委员会(SAC/TC356)归口。
本标准起草单位:黑龙江迪尔制药机械有限责任公司。
本标准主要起草人:昌志清、高川、姜林、徐兴国、郭方生。
本标准代替标准:JB 20004—2004。
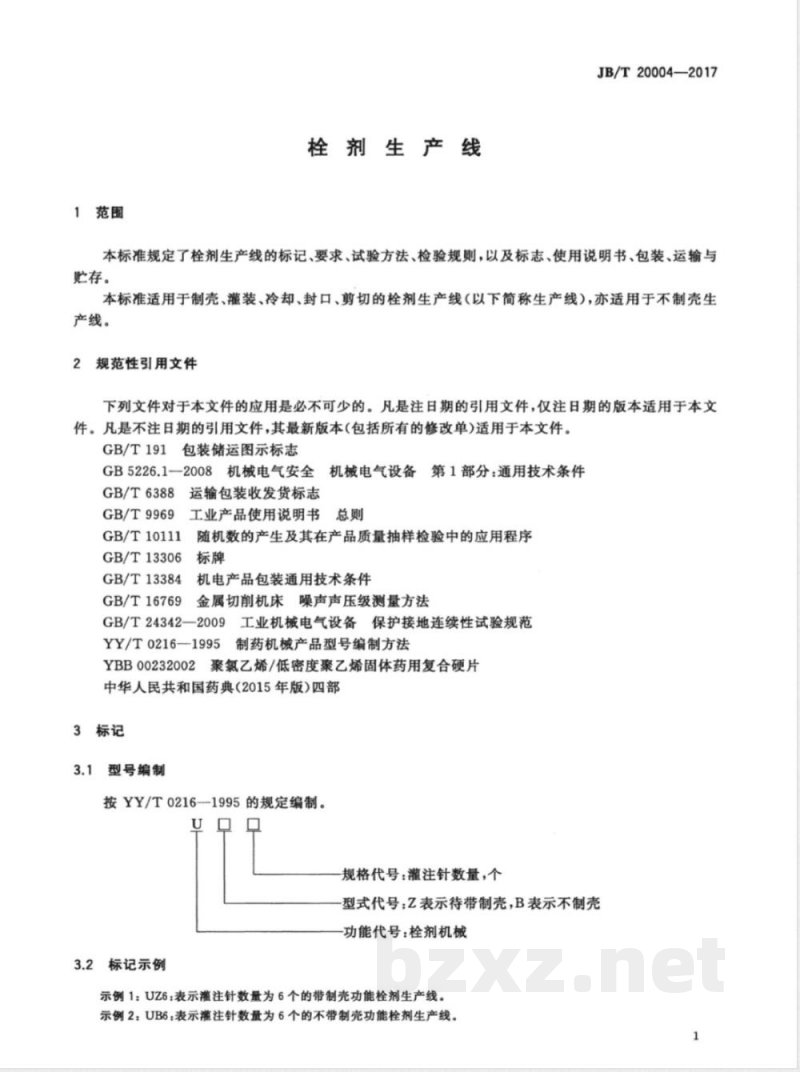
1 范围
本标准规定了栓剂生产线的标记、要求、试验方法、检验规则,以及标志、使用说明书、包装、运输与贮存。
本标准适用于具有制壳、灌装、冷却、封口、剪切功能的栓剂生产线,也适用于不带制壳功能的生产线。
2 规范性引用文件
下列文件对于本标准的应用是必不可少的。凡注明日期的引用文件,仅该版本适用于本标准;凡未注明日期的引用文件,其最新版本(包括所有修改单)适用于本标准。
GB/T 191 包装储运图示标志
GB 5226.1—2008 机械电气安全 机械电气设备 第1部分:通用技术条件
GB/T 6388 运输包装收发货标志
GB/T 9969 工业产品使用说明书 总则
GB/T 10111 随机数的产生及其在产品质量抽样检验中的应用程序
GB/T 13306 标牌
GB/T 13384 机电产品包装通用技术条件
GB/T 16769 金属切削机床噪声声压级测量方法
GB/T 24342—2009 工业机械电气设备保护接地电路连续性试验规范
YY/T 0216—1995 制药机械产品型号编制方法
YBB 00232002 聚氯乙烯/低密度聚乙烯固体药用复合硬片
《中华人民共和国药典》(2015年版)四部
3 标记
3.1 型号编制
型号按YY/T 0216—1995规定编制。
型号构成包括:
规格代号:灌注针数量(个);
型式代号:Z表示带制壳功能,B表示不带制壳功能;
功能代号:栓剂机械。
3.2 标记示例
示例1:UZ6,表示灌注针数量为6个的带制壳功能栓剂生产线。
示例2:UB6,表示灌注针数量为6个的不带制壳功能栓剂生产线。
4 要求
4.1 材料
与药物直接接触的材料应无毒、耐腐蚀、不脱落,不得与药物发生化学反应,不得吸附或向药物中释放物质。
4.2 表面质量
4.2.1 生产线外表面应光洁、平整,无清洁盲区,不得有颗粒物脱落;涂覆层应致密牢固,不得脱落。
4.2.2 危险部位应设置防护罩。
4.2.3 管道及阀件应排列整齐,接口处应标明介质名称及流向。
4.3 性能
4.3.1 产品规格应便于更换。
4.3.2 与药物直接接触的金属表面应光洁平整,表面粗糙度Ra≤1.6 μm。
4.3.3 带制壳功能的生产线,其栓剂壳热封后应饱满成型。
4.3.4 与药物接触的部件应便于清洗。
4.3.5 灌注系统应无渗漏。
4.3.6 灌注后灌注针不得滴漏药液。
4.3.7 栓剂壳热封温度及药液加热温度应可设定、控制并显示,温度控制误差为设定值的±2℃。
4.3.8 冷却室温度应可显示。
4.3.9 设备应具有剪切、刻撕裂线功能及边角料收集装置。
4.3.10 生产线运行应平稳,无卡阻和异常声响。
4.3.11 负载运行时噪声不大于75 dB(A)。
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。解压密码 www.bzxz.net
标准图片预览 标准图片预览:


- 其它标准
- 热门标准
- 其他行业标准
- JB/T982-1977 组合密封垫圈
- JB/T7941.2-1995 旋入式圆形油杯
- JB/T6213.3-2006 电机绕组引接软电缆和软线 第3部分:连续运行导体最高温度为90℃的软电缆和软线
- JB/T1544-1999 电气绝缘浸渍漆和漆布快速热老化试验方法—热重点斜法
- JB/T10594-2006 日光温室和塑料大棚结构与性能要求
- JB∕T8734.3-2016 额定电压450∕750V及以下聚氯乙烯绝缘电缆电线和软线 第3部分:连接用软电线和软电缆
- JB/T1308.1-2011 PN2500超高压阀门和管件 第1部分:阀门型式和基本参数
- JB/T7944-2000 圆柱螺旋弹簧抽样检查
- JB/T8870-1999 喉箍
- JB/T7940.1-1995 直通式压注油杯
- JB/T6390-2007 液力螺栓预紧器
- JB/T7486-2008 温度传感器系列型谱
- JB/T11699-2013 高处作业吊篮安装、拆卸、使用技术规程
- JB/T6169-2006 金属波纹管
- JB/T1625-2002 工业锅炉焊接管孔
请牢记:“bzxz.net”即是“标准下载”四个汉字汉语拼音首字母与国际顶级域名“.net”的组合。 ©2025 标准下载网 www.bzxz.net 本站邮件:wymp4wang@gmail.com