标准简介/下载
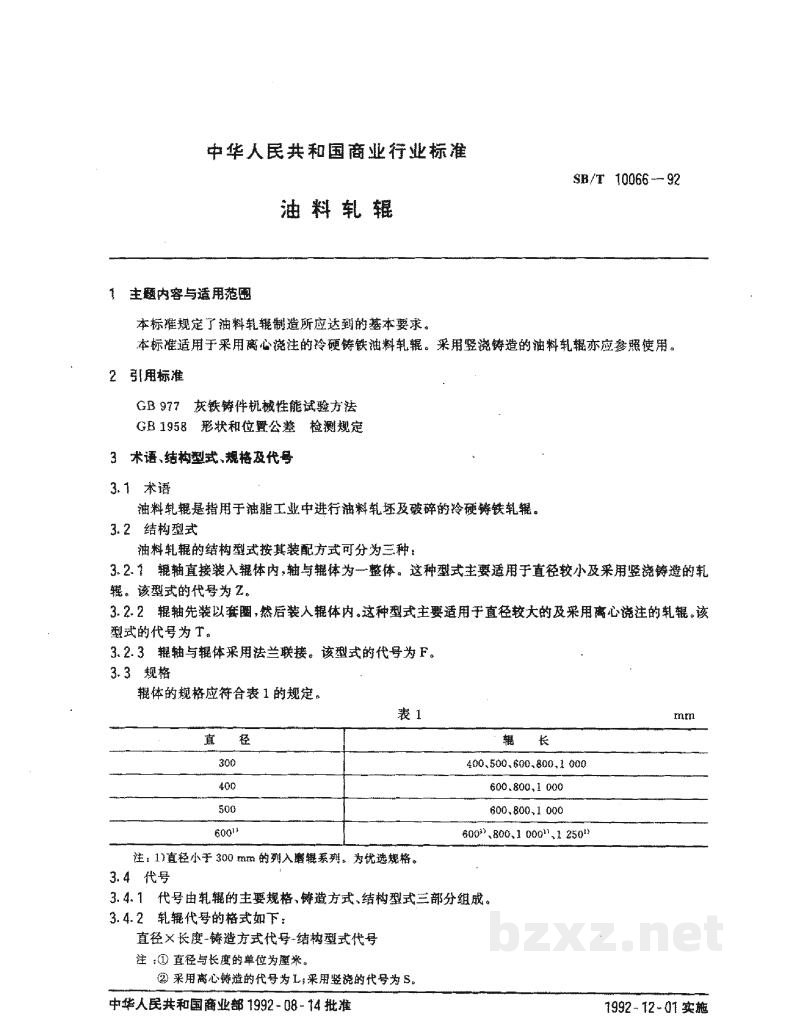
中华人民共和国商业行业标准
SB/T 10066-92
油料轧辊
1 主题内容与适用范围
本标准规定了油料轧辊制造所应达到的基本要求。
本标准适用于采用离心浇注的冷硬铸铁油料轧辊。采用竖浇铸造的油料轧辊亦应参照使用。
2 引用标准
- GB 977 灰铁铸件机械性能试验方法
- GB 1958 形状和位置公差 检测规定
3 术语、结构型式、规格及代号
3.1 术语
油料轧辊是指用于油脂工业中进行油料轧坯及破碎的冷硬铸铁轧辊。
3.2 结构型式
油料轧辊的结构型式按其装配方式可分为三种:
- 3.2.1 辊轴直接装入辊体内,轴与辊体为一整体。这种型式主要适用于直径较小及采用竖浇铸造的轧辊。该型式的代号为 Z。
- 3.2.2 辊轴先装以套圈,然后装入辊体内。这种型式主要适用于直径较大的及采用离心浇注的轧辊。该型式的代号为 T。
- 3.2.3 辊轴与辊体采用法兰联接。该型式的代号为 F。
3.3 规格
辊体的规格应符合表1的规定。
| 表 1 mm | |
|---|---|
| 直径 | 辊长 |
| 300 | 400、500、600、800、1 000 |
| 400 | 600、800、1 000 |
| 500 | 600、800、1 000 |
| 600(1) | 600(2)、800、1 000(3)、1 250(3) |
注:1)直径小于 300 mm 的列入磨辊系列。为优选规格。
3.4 代号
- 3.4.1 代号由轧辊的主要规格、铸造方式、结构型式三部分组成。
- 3.4.2 轧辊代号的格式如下:
直径×长度-铸造方式代号-结构型式代号
注:①直径与长度的单位为厘米。
②采用离心铸造的代号为 L;采用竖浇的代号为 S。
| 中华人民共和国商业部 1992-08-14 批准 | 1992-12-01 实施 |