标准简介/下载
HG
中华人民共和国化工行业标准
HG / T 2577 — 94
橡胶提升带
1994-02-09 发布1995-01-01 实施
中华人民共和国化学工业部 发布
中华人民共和国化工行业标准
HG/T 2577—94
橡胶提升带
1 主题内容与适用范围
本标准规定了织物芯和钢丝绳网芯提升带的产品分类、技术要求、试验方法、检验规则及标志、包装、运输、贮存。
本标准适用于胶带斗式提升机用提升带(以下简称带)。
2 引用标准
| GB/T 526 | 织物芯输送带外观质量规定 |
| GB/T 528 | 硫化橡胶和热塑性橡胶拉伸性能的测定 |
| GB/T 1689 | 硫化橡胶耐磨性能的测定(用阿克隆磨耗机) |
| GB/T 3512 | 橡胶热空气老化试验方法 |
| GB/T 3690 | 平型胶带拉伸性能试验方法 |
| GB/T 4490 | 运输带尺寸 |
| GB 5752 | 输送带标志 |
| GB/T 5753 | 钢丝绳芯输送带覆盖层厚度的测定 |
| GB/T 5754 | 钢丝绳芯输送带纵向拉伸强度的测定 |
| GB/T 5755 | 钢丝绳芯输送带钢丝绳粘合强度的测定 |
| GB/T 6757 | 输送带贮存和搬运通则 |
| GB/T 6759 | 输送带的层间粘合强度试验方法 |
| GB/T 9770 | 钢丝绳芯输送带 |
| HG/T 2194 | 帆布芯输送带布层接头规定 |
| HG/T 2297 | 耐热输送带 |
| HG/T 2410 | 输送带取样 |
3 产品分类
3.1 结构型式
带的芯体结构分为织物芯和钢丝绳网芯两种。
3.1.1 织物芯带
带的整条带宽可由一层或多层织物按同一结构方式粘合而成,带芯外一般应有覆盖层。在覆盖层和带芯之间可设置由网格布或帘布构成的补强层。
3.1.2 钢丝绳网芯带
带由芯胶层内纵向排列的一层钢丝绳(以下简称纵向绳)和在覆盖层与芯胶层间横向排列的上、下各一层的纤维绳或钢丝绳构成(以下简称横向绳)。
3.2 产品规格
带的规格按全厚度拉伸强度、宽度和覆盖层物理性能区分。
3.2 规格
3.2.1 织物芯带的纵向全厚度拉伸强度见表4。以N/mm为单位的强度按R10优先数系排列。
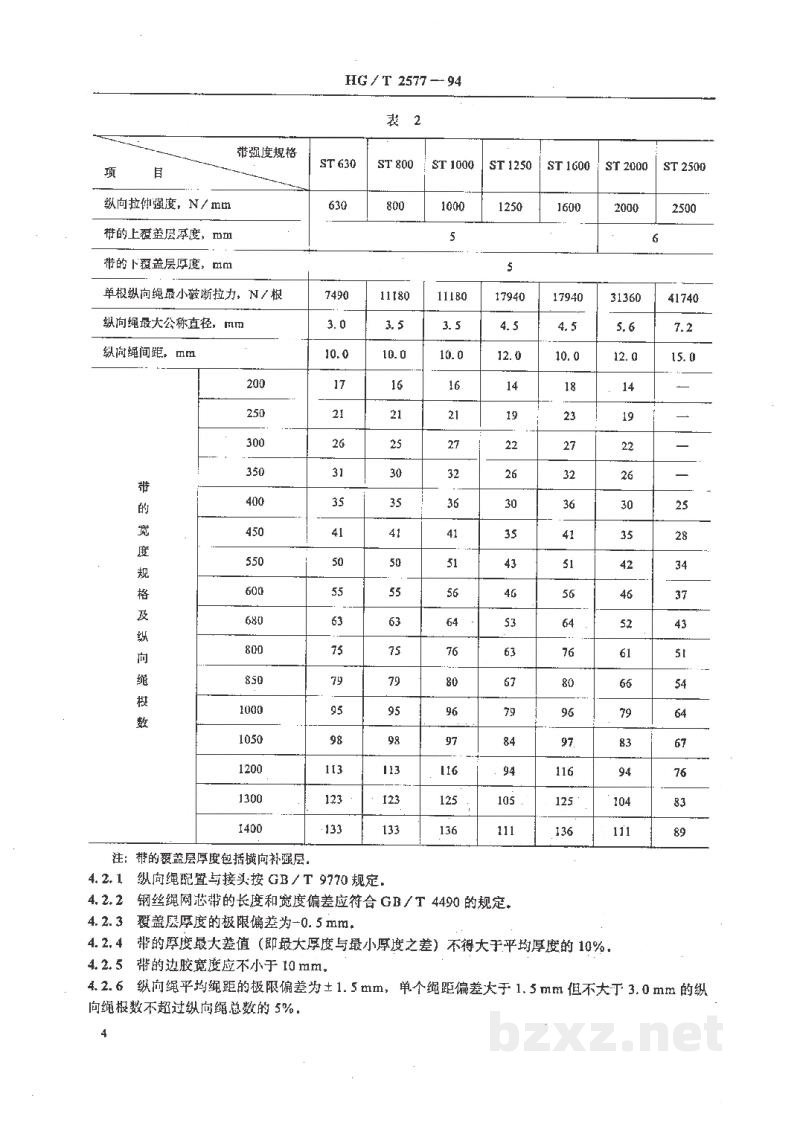
3.2.2 钢丝绳网芯带的强度规格用字母“ST”和纵向拉伸强度(以 N/mm 为单位)的标准值表示,其系列见表2。
3.2.3 宽度规格
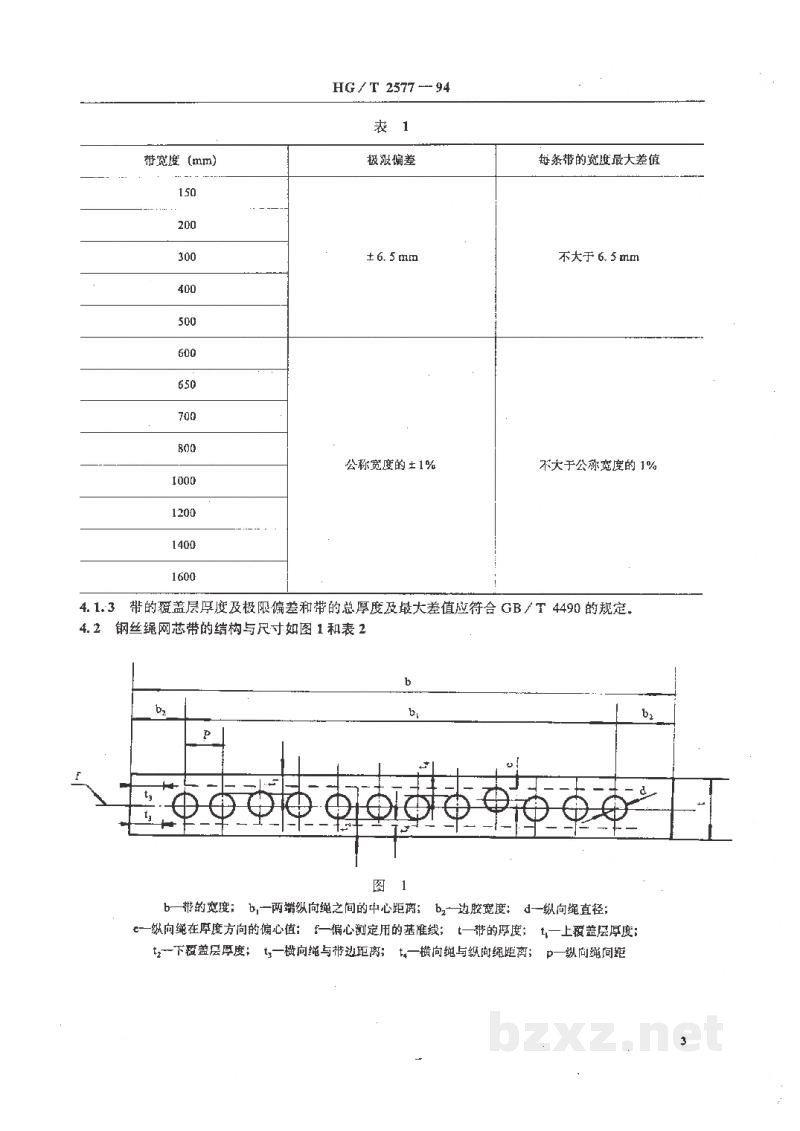
织物芯带宽度规格按表1规定。钢丝绳网芯带宽度的规格见表2。
3.2.4 覆盖层物理性能和级别
按被输送物料的磨蚀性和载荷分为强烈磨耗(D型)、中度磨耗(L型)及输送高温物料的耐热型(T型)性能见表3。
3.3 标记
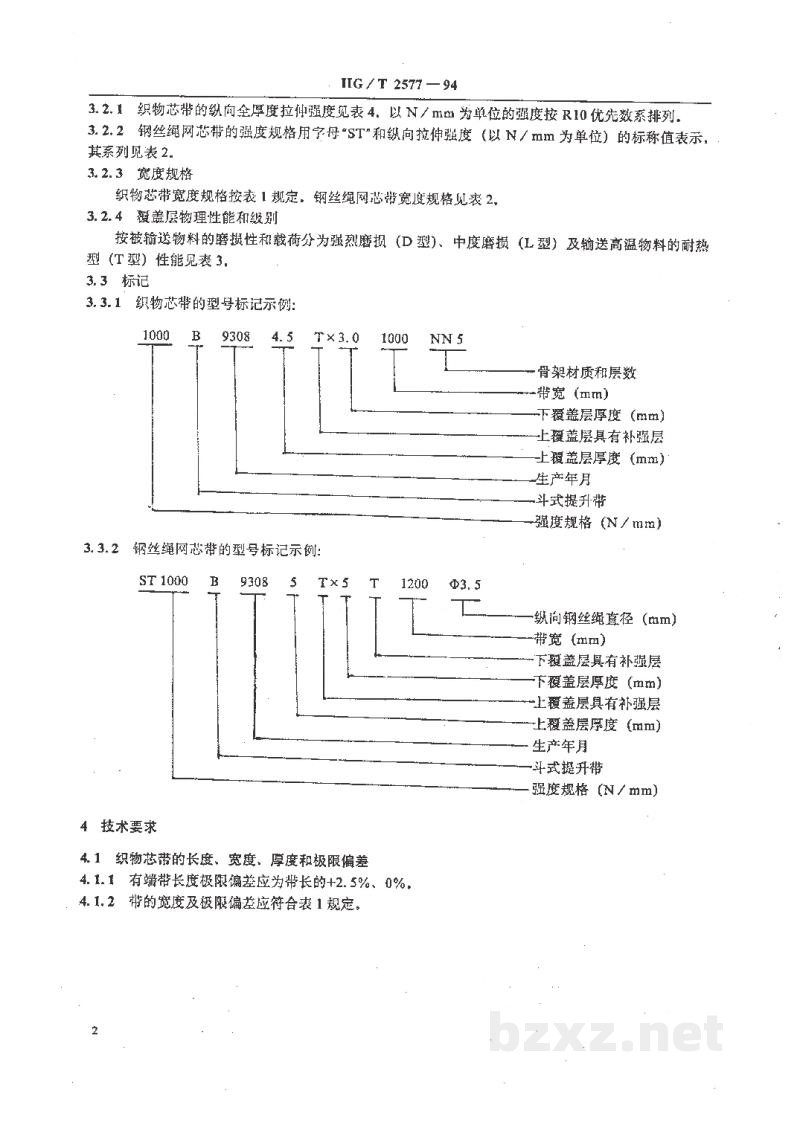
3.3.1 织物芯带的型号标记示例:
[图片]
| 骨架材质和层数 |
| 带宽 (mm) |
| 下覆盖层厚度 (mm) |
| 上覆盖层具有补强层 |
| 上覆盖层厚度 (mm) |
| 生产年月 |
| 斗式提升带 |
| 强度规格 (N/mm) |
3.3.2 钢丝绳网芯带的型号标记示例:
[图片]
| 纵向钢丝绳直径 (mm) |
| 带宽 (mm) |
| 下覆盖层具有补强层 |
| 下覆盖层厚度 (mm) |
| 上覆盖层具有补强层 |
| 上覆盖层厚度 (mm) |
| 生产年月 |
| 斗式提升带 |
| 强度规格 (N/mm) |
4 技术要求
4.1 织物芯带的长度、宽度、厚度和极限偏差
4.1.1 有端带长度极限偏差应为带宽的+2.5%、0%。
4.1.2 带的宽度及极限偏差应符合表1规定。