标准简介/下载
中华人民共和国水产行业标准
SC/T 8076-94
渔船船体涂装技术要求
代替 SC 76-83
1 主题内容与适用范围
本标准规定了船体涂装过程中基本技术要求。
本标准适用于新建钢质渔船船体涂装防护。渔船船体修理的涂装防护可参照执行。
2 引用标准
GB 8923 涂装前钢材表面锈蚀等级和除锈等级
3 表面处理
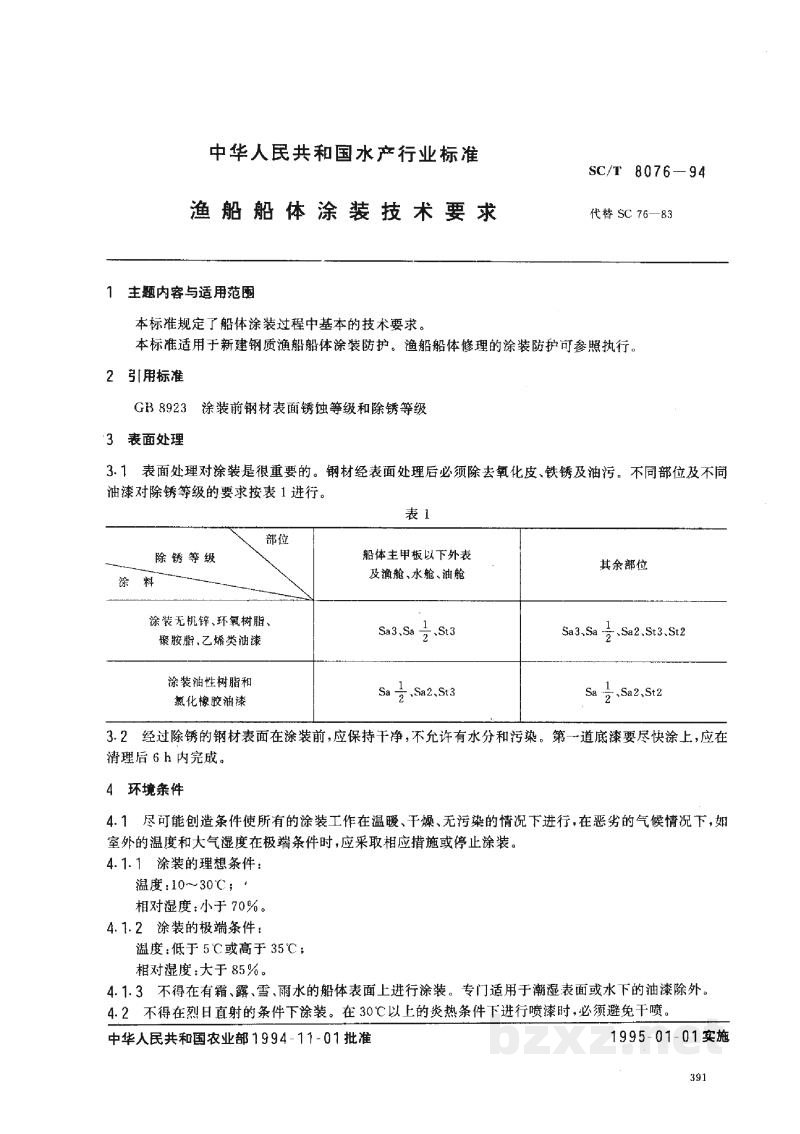
3.1 表面处理对涂装是很重要的。钢材经表面处理后必须除去氧化皮、铁锈及油污。不同部位及不同油漆对除锈等级的要求按表 1 进行。
表 1
| 部位 除锈等级 / 涂料 |
船体主甲板以下外表及油舱、水舱、油舱 | 其余部位 | |
|---|---|---|---|
| 涂装无机锌、环氧树脂、 橡胶醇,乙烯类油漆 |
Sa3, Sa1/2, St3 | Sa3, Sa1/2, Sa2, St3, St2 | |
| 涂装油性树脂和 氯化橡胶油漆 |
Sa1/2, Sa2, St3 | Sa1/2, Sa2, St2 | |
3.2 经过除锈的钢材表面在涂装前,应保持干净,不允许有水分和污染。第一道底漆要尽快涂上,应在清理后 6 h 内完成。
4 环境条件
4.1 尽可能创造条件使所有的涂装工作在温暖、干燥、无污染的情况下进行,在恶劣的气候情况下,如室外的温度和大气湿度在极端条件时,应采取相应措施或停止涂装。
4.1.1 涂装的理想条件:
温度:10~30℃;
相对湿度:小于 70%。
4.1.2 涂装的极端条件:
温度:低于 5℃或高于 35℃;
相对湿度:大于 85%。
4.1.3 不得在有霜、露、雪、雨水的船体表面上进行涂装。专门适用于潮湿表面或水下的油漆除外。
4.2 不得在烈日直射的条件下涂装。在 30℃以上的炎热条件下进行喷漆时,必须避免干喷。
中华人民共和国农业部 1994-11-01 批准 1995-01-01 实施