- 您的位置:
- 标准下载网 >>
- 标准分类 >>
- 机械行业标准(JB) >>
- JB/T 10783.2-2007 闭式四点多连杆压力机 第2部分:精度

标准号:
JB/T 10783.2-2007
标准名称:
闭式四点多连杆压力机 第2部分:精度
标准类别:
机械行业标准(JB)
-
发布日期:
2007-08-28 -
实施日期:
2008-02-01 出版语种:
简体中文下载格式:
.rar.pdf下载大小:
1.22 MB
手机扫码下载更方便
 标准简介/下载
点击下载
标准简介:
标准下载解压密码:www.bzxz.net
JB/T 10783的本部分规定了闭式四点多连杆压力机的几何精度、允差及其检验方法。本部分适用于一般用途的闭式四点多连杆压力机。 JB/T 10783.2-2007 闭式四点多连杆压力机 第2部分:精度 JB/T10783.2-2007
标准内容部分标准内容:
ICS25.120.10
备案号:
中华人民共和国机械行业标准
JB/T10783.2—2007
闭式四点多连杆压力机
第2部分:精度
Straight-side four point multi-link-Part 2:Testing of the accuracy2007-08-28 发布
2008-02-01实施
中华人民共和国国家发展和改革委员会发布前言.
2规范性引用文件
3—般要求
4几何精度检验
................
.......
JB/T 10783.2--2007
....................................................................................JB/T10783.2—2007
在JB/T10783《闭式四点多连杆压力机》下,拟分为三个部分:-第1部分:型式与基本参数;
一第2部分:精度;
一第3部分:技术条件。
本部分为JB/T10783的第2部分。本部分由中国机械工业联合会提出,本部分由全国锻压机械标准化技术委员会(SAC/TC220)归口。本部分起草单位:济南二机床集团有限公司。本部分主要起草人:李红、贺庆、宋四全。本部分为首次发布。
1范围
JB/T10783.2-—2007
闭式四点多连杆压力机第2部分:精度JB/T10783的本部分规定了闭式四点多连杆压力机的几何精度、允差及其检验方法。本部分适用于一般用途的闭式四点多连杆压力机(以下简称压力机)。2规范性引用文件
下列文件中的条款通过JB/T10783的本部分的引用而成为本部分的条款。凡是注日期的引用文件,其随后所有的修改单(不包括勘误的内容)或修订版均不适用于本部分,然而,鼓励根据本部分达成协议的各方研究是否可使用这些文件的最新版本。凡是不注日期的引用文件,其最新版本适用于本部分。GB/T8170数值修约规则
GB/T10923—1989锻压机械精度检验通则(neqISO230-1:1986)3般要求
3.1精度检验前,应调整压力机的安装水平,在工作台板中间位置,沿压力机纵向和横向放置水平仪,水平仪的读数均不得超过0.20/1000。3.2工作台板上平面为压力机精度的检验基准面。3.3在检验平面时,当边长L等于或小于1000mm时,在距边缘0.1L的范围内不检测;当边长L大于1000mm时,在距边缘100mm的范围内不检测。3.4本部分的精度检验顺序,并不表示实际检验次序,为了装拆检验工具和检验方便,可按任意次序进行检验。
3.5检验项目的精度允差值,应按实际检验长度进行计算。计算结果按GB/T8170修约至微米位数。3.6在G3、G4项的精度检验过程中,滑块平衡机构应处于工作状态。4几何精度检验
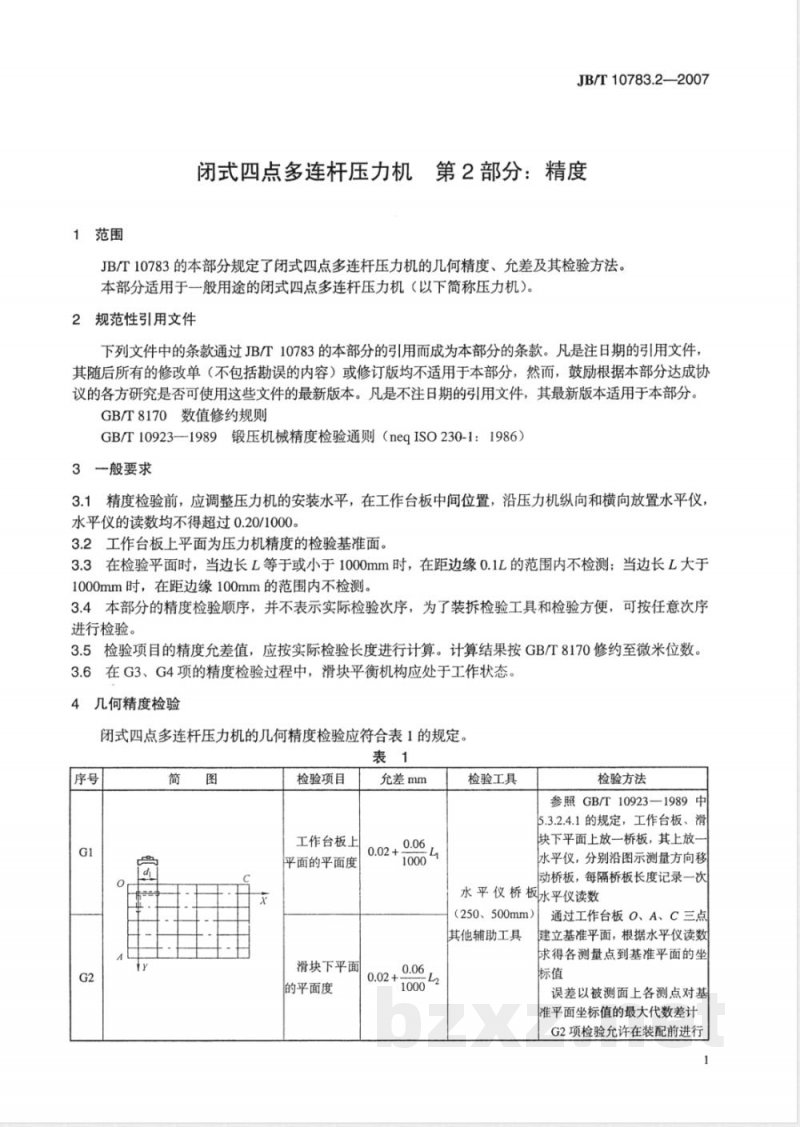
闭式四点多连杆压力机的几何精度检验应符合表1的规定。表1
检验项目
工作台板上
平面的平面度
滑块下平面
的平面度
允差mm
0.02+0.0%
检验工具
检验方法
参照GB/T10923—1989中
5.3.2.4.1的规定,工作台板、滑块下平面上放一桥板,其上放
水平仪,分别沿图示测量方向移动桥板,每隔桥板长度记录一次水平仪桥板枫水平仪读数
(250、500mm)
其他辅助工具
通过工作台板O、A、C三点
建立基准平面,根据水平仪读数求得各测量点到基准平面的坐
误差以被测面上各测点对基
准平面坐标值的最大代数差计
G2项检验允许在装配前进行
JB/T10783.2—2007
桥板跨距。
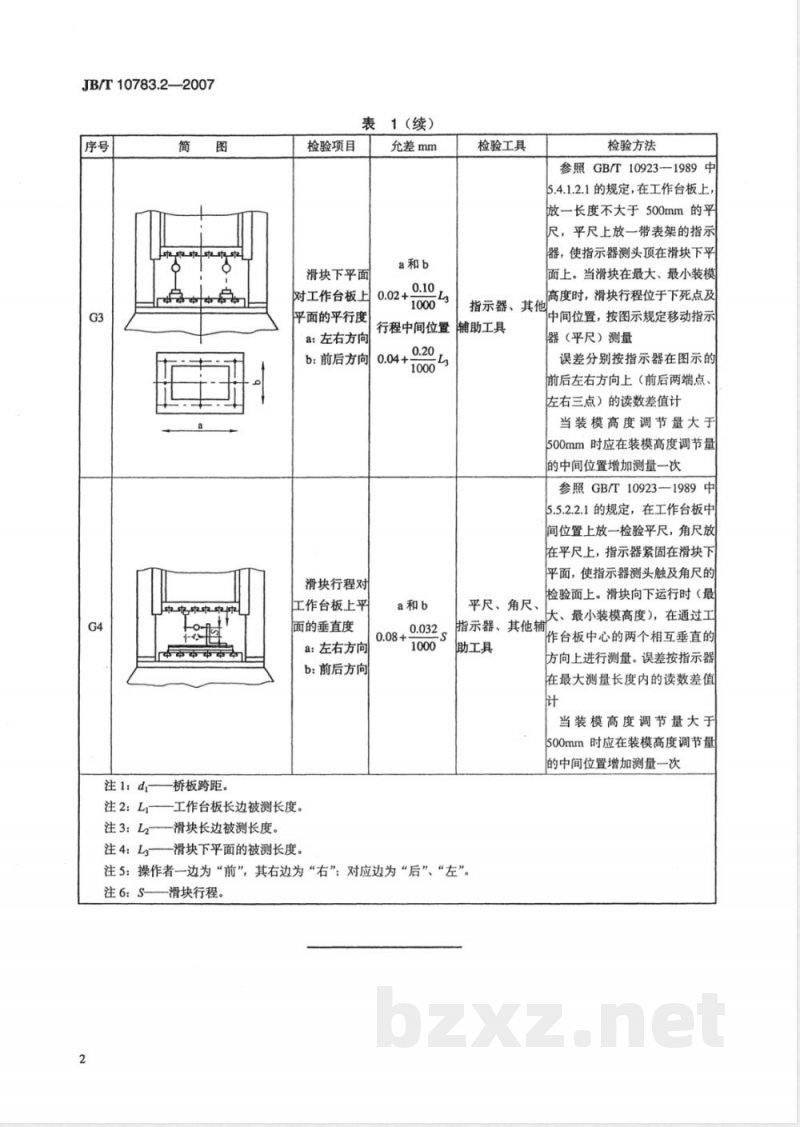
检验项目
表1(续)
允差mm
滑块下平面
对工作台板上
平面的平行度
a:左右方向
检验工具
检验方法
参照GB/T10923—1989中
5.4.1.2.1的规定,在工作台板上,放一长度不大于500mm的平
尺,平尺上放一带表架的指示
器,使指示器测头顶在滑块下平面上。当滑块在最大、最小装模高度时,滑块行程位于下死点及指示器、其他
行程中间位置
辅助工具
b:前后方向
滑块行程对
工作台板上平
面的垂直度
a:左右方向
b:前后方向
注2:L—工作台板长边被测长度。注3:L—滑块长边被测长度。
注4:Ls—滑块下平面的被测长度。1000
平尺、角尺、
中间位置,按图示规定移动指示器(平尺)测量
误差分别按指示器在图示的
前后左右方向上(前后两端点、左右三点)的读数差值计
当装模高度调节量大于
500mm时应在装模高度调节量
的中间位置增加测量一次
参照GB/T10923—1989中
5.5.2.2.1的规定,在工作台板中间位置上放一检验平尺,角尺放在平尺上,指示器紧固在滑块下平面,使指示器测头触及角尺的检验面上。滑块向下运行时(最指示器、其他辅
助工具
大、最小装模高度),在通过工作台板中心的两个相互垂直的
方向上进行测量。误差按指示器在最大测量长度内的读数差值
当装模高度调节量大于
500mm时应在装模高度调节量
的中间位置增加测量一次
注5:操作者一边为“前”,其右边为“右”;对应边为“后”、“左”。注6:S滑块行程。
中华人民共和国
机械行业标准
闭式四点多连杆压力机第2部分:精度JB/T10783.2—2007
机械工业出版社出版发行
北京市百万庄大街22号
邮政编码:100037
210mm×297mm·0.25印张·8千字2008年1月第1版第1次印刷
定价:8.00元
书号:15111·8744
网址:http:/www.cmpbook.com编辑部电话:
(010)88379779
直销中心电话:
:(010)88379693
封面无防伪标均为盗版
版权专有
侵权必究
小提示:此标准内容仅展示完整标准里的部分截取内容,若需要完整标准请到上方自行免费下载完整标准文档。解压密码 www.bzxz.net
标准图片预览 标准图片预览:

- 其它标准
- 热门标准
- 机械行业标准(JB)
- JB/T982-1977 组合密封垫圈
- JB/T7941.2-1995 旋入式圆形油杯
- JB/T6213.3-2006 电机绕组引接软电缆和软线 第3部分:连续运行导体最高温度为90℃的软电缆和软线
- JB/T1544-1999 电气绝缘浸渍漆和漆布快速热老化试验方法—热重点斜法
- JB/T10594-2006 日光温室和塑料大棚结构与性能要求
- JB∕T8734.3-2016 额定电压450∕750V及以下聚氯乙烯绝缘电缆电线和软线 第3部分:连接用软电线和软电缆
- JB/T1308.1-2011 PN2500超高压阀门和管件 第1部分:阀门型式和基本参数
- JB/T7944-2000 圆柱螺旋弹簧抽样检查
- JB/T8870-1999 喉箍
- JB/T7940.1-1995 直通式压注油杯
- JB/T6390-2007 液力螺栓预紧器
- JB/T7486-2008 温度传感器系列型谱
- JB/T11699-2013 高处作业吊篮安装、拆卸、使用技术规程
- JB/T6169-2006 金属波纹管
- JB/T1625-2002 工业锅炉焊接管孔
请牢记:“bzxz.net”即是“标准下载”四个汉字汉语拼音首字母与国际顶级域名“.net”的组合。 ©2025 标准下载网 www.bzxz.net 本站邮件:wymp4wang@gmail.com