标准信息
STANDARD INFORMATION- 标准编号
- din-103-1(1)
- 所属分类
- DIN 德国标准
- 发布机构
- DIN
- 版本年份
- 1977
- 文件语言
- 英语
- 文件格式
- 文件页数
- 6 页
- 文件大小
- 18.71 MB
中文名称为参考译名,文件语言以原文为准。
· 更新:
标准简介
OVERVIEW中文简介
该标准规定了公制ISO梯形螺纹的基本轮廓、名义轮廓、带侧隙的轮廓以及多线螺纹的轮廓。它定义了螺纹的大径、中径、小径、螺距、牙高及间隙等关键尺寸参数,并提供了不同螺距下的具体数值表。本标准与ISO 2901-1977标准在基本轮廓和最大实体轮廓方面完全一致,并补充了侧隙系统(统一螺母系统)和多线螺纹的相关规定。
English summary
This standard specifies the basic profile, nominal profile, profiles with flank clearance, and multi-start thread profiles for metric ISO trapezoidal screw threads. It defines key dimensional parameters such as major diameter, pitch diameter, minor diameter, pitch, thread depth, and clearances, providing specific values for various pitches. The standard is fully aligned with ISO 2901-1977 regarding basic and maximum material profiles, while adding provisions for flank clearance systems and multi-start threads.
以上为根据文件整理的内容简介。
相关标签
标准内容预览
DOCUMENT PREVIEWMetrisches ISO-Trapezgewinde
Gewindeprofile
ISO-metric trapezoidal screw threads; Profiles
Zusammenhang mit der von der International Organization for Standardization (ISO) herausgegebenen Internationalen Norm ISO 2901-1977, siehe Erläuterungen.
Maße in mm
1 Grundprofil
Das Grundprofil ist das theoretische Profil, dem die Grundmaße des Außen-, Flanken- und Kerndurchmessers zugeordnet sind.
Die Spiele im Außen- und Kerndurchmesser (siehe Abschnitt 2) und die Grundabmaße für den Flankendurchmesser (siehe Abschnitt 3) sind auf diese Grundmaße bezogen.
D = d Außendurchmesser des Gewindes
D2 = d2 Flankendurchmesser des Gewindes
D1 = d1 Kerndurchmesser des Gewindes
P Steigung des eingängigen Gewindes und Teilung des mehrgängigen Gewindes
H Höhe des Grunddreiecks
H1 Gewindetiefe des Grundprofils
Bild 1. Grundprofil
Tabelle 1. Maße für das Grundprofil
| Steigung P | H 1,866 P | H/2 0,933 P | H1 0,5 P | 0,366 P |
|---|---|---|---|---|
| 1,5 | 2,799 | 1,400 | 0,75 | 0,549 |
| 2 | 3,732 | 1,866 | 1 | 0,732 |
| 3 | 5,598 | 2,799 | 1,5 | 1,098 |
| 4 | 7,464 | 3,732 | 2 | 1,464 |
| 5 | 9,330 | 4,665 | 2,5 | 1,830 |
| 6 | 11,196 | 5,598 | 3 | 2,196 |
| 7 | 13,062 | 6,531 | 3,5 | 2,562 |
| 8 | 14,928 | 7,464 | 4 | 2,928 |
| 9 | 16,794 | 8,397 | 4,5 | 3,294 |
| 10 | 18,660 | 9,330 | 5 | 3,660 |
| 12 | 22,392 | 11,196 | 6 | 4,392 |
| 14 | 26,124 | 13,062 | 7 | 5,124 |
| 16 | 29,856 | 14,928 | 8 | 5,856 |
| 18 | 33,588 | 16,794 | 9 | 6,588 |
| 20 | 37,320 | 18,660 | 10 | 7,320 |
| 22 | 41,052 | 20,526 | 11 | 8,052 |
| 24 | 44,784 | 22,392 | 12 | 8,784 |
| 28 | 52,248 | 26,124 | 14 | 10,248 |
| 32 | 59,712 | 29,856 | 16 | 11,712 |
| 36 | 67,176 | 33,588 | 18 | 13,176 |
| 40 | 74,640 | 37,320 | 20 | 14,640 |
| 44 | 82,104 | 41,052 | 22 | 16,104 |
Fortsetzung Seite 2 bis 4
Erläuterungen Seite 4 und 5
Ausschuß Gewinde (AGew) im DIN Deutsches Institut für Normung e. V.
1
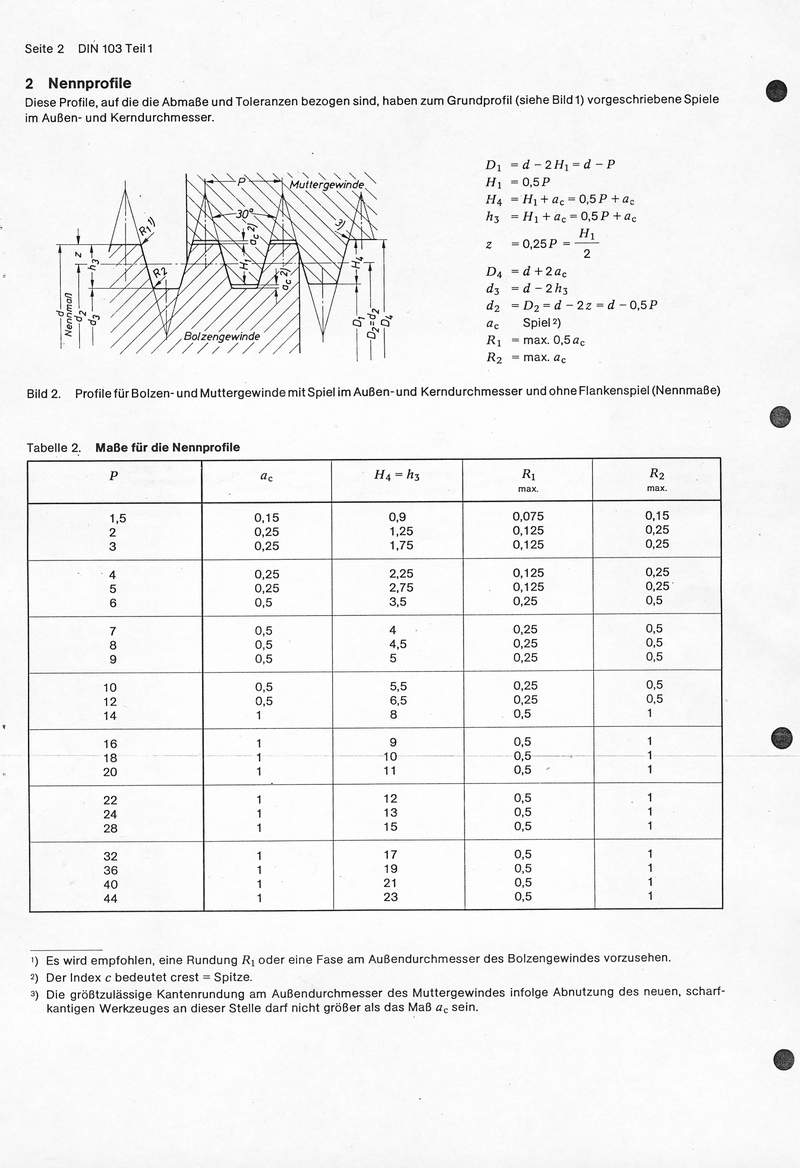
2 Nennprofile
Diese Profile, auf die die Abmaße und Toleranzen bezogen sind, haben zum Grundprofil (siehe Bild 1) vorgeschriebene Spiele im Außen- und Kerndurchmesser.
D1 = d − 2H1 = d − P
H1 = 0,5P
H4 = H1 + ac = 0,5P + ac
h3 = H1 + ac = 0,5P + ac
z = 0,25P = H1/2
D4 = d + 2ac
d3 = d − 2h3
d2 = D2 = d − 2z = d − 0,5P
ac Spiel2)
R1 = max. 0,5ac
R2 = max. ac
Bild 2. Profile für Bolzen- und Muttergewinde mit Spiel im Außen- und Kerndurchmesser und ohne Flankenspiel (Nennmaße)
| P | ac | H4 = h3 | R1 max. | R2 max. |
|---|---|---|---|---|
| 1,5 | 0,15 | 0,9 | 0,075 | 0,15 |
| 2 | 0,25 | 1,25 | 0,125 | 0,25 |
| 3 | 0,25 | 1,75 | 0,125 | 0,25 |
| 4 | 0,25 | 2,25 | 0,125 | 0,25 |
| 5 | 0,25 | 2,75 | 0,125 | 0,25 |
| 6 | 0,5 | 3,5 | 0,25 | 0,5 |
| 7 | 0,5 | 4 | 0,25 | 0,5 |
| 8 | 0,5 | 4,5 | 0,25 | 0,5 |
| 9 | 0,5 | 5 | 0,25 | 0,5 |
| 10 | 0,5 | 5,5 | 0,25 | 0,5 |
| 12 | 0,5 | 6,5 | 0,25 | 0,5 |
| 14 | 1 | 8 | 0,5 | 1 |
| 16 | 1 | 9 | 0,5 | 1 |
| 18 | 1 | 10 | 0,5 | 1 |
| 20 | 1 | 11 | 0,5 | 1 |
| 22 | 1 | 12 | 0,5 | 1 |
| 24 | 1 | 13 | 0,5 | 1 |
| 28 | 1 | 15 | 0,5 | 1 |
| 32 | 1 | 17 | 0,5 | 1 |
| 36 | 1 | 19 | 0,5 | 1 |
| 40 | 1 | 21 | 0,5 | 1 |
| 44 | 1 | 23 | 0,5 | 1 |
1) Es wird empfohlen, eine Rundung R1 oder eine Fase am Außendurchmesser des Bolzengewindes vorzusehen.
2) Der Index c bedeutet crest = Spitze.
3) Die größtzulässige Kantenrundung am Außendurchmesser des Muttergewindes infolge Abnutzung des neuen, scharfkantigen Werkzeuges an dieser Stelle darf nicht größer als das Maß ac sein.
2
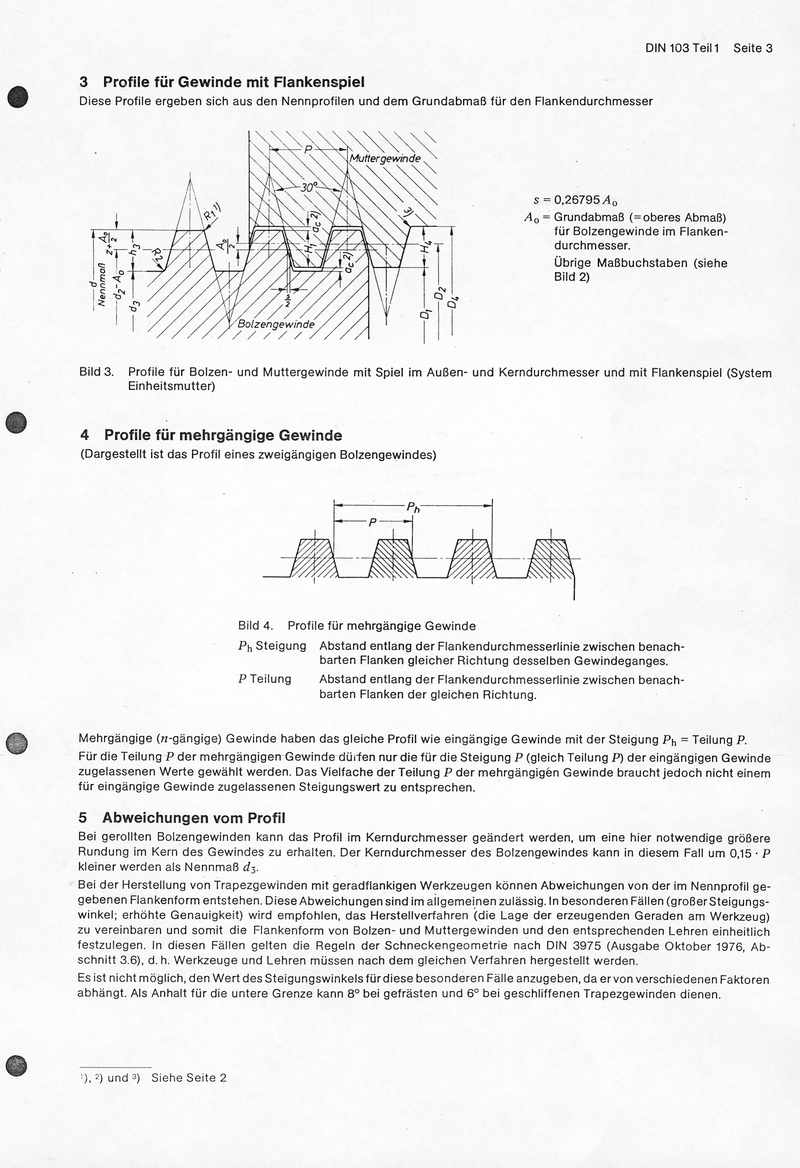
3 Profile für Gewinde mit Flankenspiel
Diese Profile ergeben sich aus den Nennprofilen und dem Grundabmaß für den Flankendurchmesser
s = 0,26795 A0
A0 = Grundabmaß (=oberes Abmaß) für Bolzengewinde im Flankendurchmesser.
Übrige Maßbuchstaben (siehe Bild 2)
Bild 3. Profile für Bolzen- und Muttergewinde mit Spiel im Außen- und Kerndurchmesser und mit Flankenspiel (System Einheitsmutter)
4 Profile für mehrgängige Gewinde
(Dargestellt ist das Profil eines zweigängigen Bolzengewindes)
Bild 4. Profile für mehrgängige Gewinde
Ph Steigung Abstand entlang der Flankendurchmesserlinie zwischen benachbarten Flanken gleicher Richtung desselben Gewindeganges.
P Teilung Abstand entlang der Flankendurchmesserlinie zwischen benachbarten Flanken der gleichen Richtung.
Mehrgängige (n-gängige) Gewinde haben das gleiche Profil wie eingängige Gewinde mit der Steigung Ph = Teilung P. Für die Teilung P der mehrgängigen Gewinde dürfen nur die für die Steigung P (gleich Teilung P) der eingängigen Gewinde zugelassenen Werte gewählt werden. Das Vielfache der Teilung P der mehrgängigen Gewinde braucht jedoch nicht einem für eingängige Gewinde zugelassenen Steigungswert zu entsprechen.
5 Abweichungen vom Profil
Bei gerollten Bolzengewinden kann das Profil im Kerndurchmesser geändert werden, um eine hier notwendige größere Rundung im Kern des Gewindes zu erhalten. Der Kerndurchmesser des Bolzengewindes kann in diesem Fall um 0,15 · P kleiner werden als Nennmaß d3.
Bei der Herstellung von Trapezgewinden mit geradflankigen Werkzeugen können Abweichungen von der im Nennprofil gegebenen Flankenform entstehen. Diese Abweichungen sind im allgemeinen zulässig. In besonderen Fällen (großer Steigungswinkel; erhöhte Genauigkeit) wird empfohlen, das Herstellungsverfahren (die Lage der erzeugenden Geraden am Werkzeug) zu vereinbaren und somit die Flankenform von Bolzen- und Muttergewinden und den entsprechenden Lehren einheitlich festzulegen. In diesen Fällen gelten die Regeln der Schneckengeometrie nach DIN 3975 (Ausgabe Oktober 1976, Abschnitt 3.6), d. h. Werkzeuge und Lehren müssen nach dem gleichen Verfahren hergestellt werden.
Es ist nicht möglich, den Wert des Steigungswinkels für diese besonderen Fälle anzugeben, da er von verschiedenen Faktoren abhängt. Als Anhalt für die untere Grenze kann 8° bei gefrästen und 6° bei geschliffenen Trapezgewinden dienen.
1), 2) und 3) Siehe Seite 2
3
Weitere Normen
| DIN 103 Teil 2 | Metrisches ISO-Trapezgewinde; Gewindereihen |
| DIN 103 Teil 3 | Metrisches ISO-Trapezgewinde; Abmaße und Toleranzen für Trapezgewinde allgemeiner Anwendung |
| DIN 103 Teil 4 | Metrisches ISO-Trapezgewinde; Nennmaße |
| DIN 103 Teil 5 | Metrisches ISO-Trapezgewinde; Grenzmaße für Muttergewinde von 8 bis 100 mm Nenndurchmesser |
| DIN 103 Teil 6 | Metrisches ISO-Trapezgewinde; Grenzmaße für Muttergewinde von 105 bis 300 mm Nenndurchmesser |
| DIN 103 Teil 7 | Metrisches ISO-Trapezgewinde; Grenzmaße für Bolzengewinde von 8 bis 100 mm Nenndurchmesser |
| DIN 103 Teil 8 | Metrisches ISO-Trapezgewinde; Grenzmaße für Bolzengewinde von 105 bis 300 mm Nenndurchmesser |
| DIN 103 Teil 9 (Vornorm) | Metrisches ISO-Trapezgewinde; Lehren für Bolzen- und Muttergewinde, Lehrenmaße und Bau-merkmale |
Erläuterungen
Diese Norm stimmt sachlich in den Abschnitten 1 und 2 vollständig überein mit der von der International Organization for Standardization (ISO) herausgegebenen Norm ISO 2901-1977.
E: ISO metric trapezoidal screw threads; Basic profile and maximum-material-profile.
D: Metrisches ISO-Trapezgewinde; Grundprofil und Maximum-Material-Profil.
Die Abschnitte 3 und 4 dieser Norm über Profile über Gewinde mit Flankenspiel und Profile für mehrgängige Gewinde sind in der ISO-Norm nicht enthalten. Für Profile für Gewinde mit Flankenspiel wurde das System der Einheitsmutter gewählt. Damit die Flankenüberdeckung bei allen Passungen gleich ist, wurde der Außendurchmesser des Bolzengewindes für alle Toleranzlagen gleich dem Nennmaß d ausgeführt. Dadurch sind für alle Toleranzlagen gleiche Lehren für den Außendurchmesser des Bolzengewindes anzuwenden. Ebenso wurde das Nennmaß für den Kerndurchmesser des Bolzengewindes für alle Toleranzlagen einheitlich mit d3 festgelegt. Das Grundabmaß A0 wurde in die Toleranz für den Kerndurchmesser einbezogen.
Für die Herstellung des Trapezgewindes durch Rollen wurde ein besonderer Hinweis aufgenommen. Gegen die hierin zugelassene Verringerung des Kerndurchmessers des Bolzengewindes bestehen keine Bedenken, da die Festigkeit des Bolzens durch das Rollen eine bessere Oberfläche im Kern ergibt und die Gefügebildung des Bolzens nicht beeinträchtigt wird.
Der Abschnitt 5 dieser Norm wurde gegenüber der ISO-Norm erweitert, weil bei der Herstellung steilgängiger Trapezgewinde die gleichen Verhältnisse vorliegen wie bei der Schneckenfertigung (siehe DIN 3975, Ausgabe Oktober 1976, Abschnitt 3.6).
4
Änderungen gegenüber DIN 103 (Ausgabe August 1924), DIN 378 Teil 1 und Teil 2 (Ausgaben Oktober 1925), DIN 379 (Ausgabe August 1937)
Die folgenden Änderungen waren bereits in DIN 103 Teil 1 (Ausgabe August 1970) in den Erläuterungen angesprochen worden und werden zum besseren Verständnis alter Unterlagen wiederholt.
In Übereinstimmung mit der ISO 2901 wurden die Spitzenspiele ac gegenüber den früheren Ausführungen der Trapezgewinde geändert, weil bei der Erarbeitung der ISO-Norm beschlossen worden war, in Anlehnung an die Normen der UdSSR und der Länder mit anglo-amerikanischen Einheiten einen einheitlichen Wert für das Spitzenspiel ac im Außen- und Kerndurchmesser des Gewindes festzulegen. Die folgende Tabelle zeigt eine Gegenüberstellung der bisherigen Werte nach DIN 103, DIN 378 und DIN 379 und der neuen Werte.
| Steigung | bisher | neu | |
|---|---|---|---|
| a | b | ac | |
| 2 | 0,25 | 0,5 | 0,25 |
| 3 | 0,25 | 0,5 | 0,25 |
| 4 | 0,25 | 0,5 | 0,25 |
| 5 | 0,25 | 0,75 | 0,25 |
| 6 | 0,25 | 0,75 | 0,5 |
| 7 | 0,25 | 0,75 | 0,5 |
| 8 | 0,25 | 0,75 | 0,5 |
| 9 | 0,25 | 0,75 | 0,5 |
| 10 | 0,25 | 0,75 | 0,5 |
| 12 | 0,25 | 0,75 | 0,5 |
| 16 | 0,5 | 1,5 | 1 |
| 20 | 0,5 | 1,5 | 1 |
| 24 | 0,5 | 1,5 | 1 |
| 32 | 0,5 | 1,5 | 1 |
| 40 | 0,5 | 1,5 | 1 |
Die Gewindetiefe h3 des Bolzengewindes ist mit 0,5 × P + ac und die Flankenüberdeckung mit H1 × 0,5 × P festgelegt. Die folgende Tabelle stellt die Gewindetiefe h3 des Bolzengewindes und H4 des Muttergewindes sowie die Flankenüberdeckung H1 nach dieser Norm mit den in den früheren Normen DIN 103, DIN 378 und DIN 379 festgelegten Werten gegenüber.
| Steigung | Flankenüberdeckung | Gewindetiefe | |||
|---|---|---|---|---|---|
| P | bisher t2 |
neu H1 |
bisher für Bolzengewinde t1 |
neu für Bolzen- und Muttergewinde h3 = H4 |
bisher für Muttergewinde T |
| 2 | 0,75 | 1 | 1,25 | 1,25 | 1 |
| 3 | 1,25 | 1,5 | 1,75 | 1,75 | 1,5 |
| 4 | 1,75 | 2 | 2,25 | 2,25 | 2 |
| 5 | 2 | 2,5 | 2,75 | 2,75 | 2,25 |
| 6 | 2,5 | 3 | 3,25 | 3,5 | 2,75 |
| 7 | 3 | 3,5 | 3,75 | 4 | 3,25 |
| 8 | 3,5 | 4 | 4,25 | 4,5 | 3,75 |
| 9 | 4 | 4,5 | 4,75 | 5 | 4,25 |
| 10 | 4,5 | 5 | 5,25 | 5,5 | 4,75 |
| 12 | 5,5 | 6 | 6,25 | 6,5 | 5,75 |
| 16 | 7 | 8 | 8,5 | 9 | 7,5 |
| 20 | 9 | 10 | 10,5 | 11 | 9,5 |
| 24 | 11 | 12 | 12,5 | 13 | 11,5 |
| 32 | 15 | 16 | 16,5 | 17 | 15,5 |
| 40 | 19 | 20 | 20,5 | 21 | 19,5 |
5
Tabelle 5: Rechtwinkligkeitstoleranz
| Nenndurchmesser d1 | Rechtwinkligkeitstoleranz b | |
|---|---|---|
| Über | bis | |
| — | 4 | 0,2 |
| 4 | 10 | 0,3 |
| 10 | 16 | 0,4 |
| 16 | 30 | 0,6 |
| 30 | 36 | 0,8 |
5 Werkstoffe
Für die Werkstoffe von Nieten gelten die in den einzelnen Produktnormen festgelegten Angaben.
6 Kennzeichnung
Sollen Niete gekennzeichnet werden, so ist dies zu vereinbaren.
7 Lieferart
Niete sind so zu verpacken, daß sie gegen mechanische Schäden auf dem Transport so weit wie möglich geschützt sind. Die Verpackungen für genormte Niete müssen die Normbezeichnung der Niete tragen. Ferner sollen die Menge und das Herstellerzeichen auf der Verpackung angegeben sein, sofern nichts anderes vereinbart wird.
8 Prüfung
8.1 Annahmeprüfung
Für die Annahmeprüfung von Nieten gelten die Grundsätze nach DIN ISO 3269 mit Ausnahme der AQL-Werte für Niete, die in dieser Norm noch nicht enthalten sind. Hierfür gelten die Festlegungen nach Tabelle 6.
Tabelle 6: Merkmale
| Merkmal | AQL-Wert |
|---|---|
| Hauptmerkmal: — Schaftdurchmesser — Kopfdurchmesser — Nennlänge |
1,0 |
| Nebenmerkmale: — Kopfhöhe — Senkwinkel — Wanddicke bei Hohlnieten 1) — Koaxialität — Kopfschlagzähigkeit — Härte |
1,5 |
| 1) Bei Nieten nach DIN 7338 gilt die Wanddicke als Hauptmerkmal. | |
Für Fehlstücke, z. B. Drahtabschnitte und Fremtteile, z. B. Niete anderen Durchmessers oder anderer Form, gilt AQL 1,0.
6
预览内容由文件识别整理,表格、公式及文字请以原始文件为准。
原文图片预览
PAGE IMAGES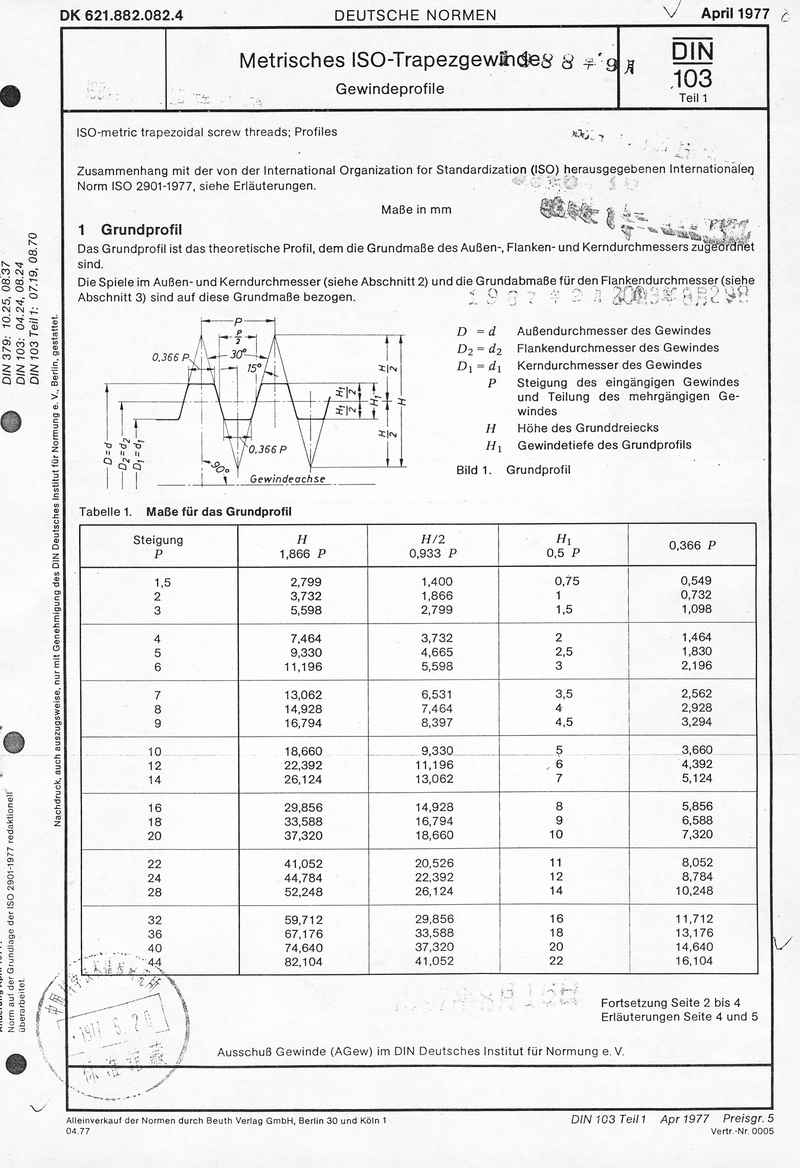
下载标准文件
din-103-1(1)
英语 · PDF · 6 页 · 18.71 MB