标准信息
STANDARD INFORMATION- 标准编号
- DIN 248(1)
- 所属分类
- DIN 德国标准
- 发布机构
- DIN
- 版本年份
- 1963
- 文件语言
- 英语
- 文件格式
- 文件页数
- 6 页
- 文件大小
- 8.29 MB
中文名称为参考译名,文件语言以原文为准。
· 更新:
标准简介
OVERVIEW中文简介
该标准规定了方形环形扳手(Square box wrenches)的尺寸、公差、材料、硬度及测试扭矩等技术要求。适用于由合金钢或碳钢制成的方形环形扳手,其设计需符合DIN 899技术供货条件,并规定了具体的标记和命名规则。
English summary
This standard specifies the dimensions, tolerances, materials, hardness, and test torque requirements for square box wrenches. It applies to square box wrenches made of alloy or non-alloy steel, requiring compliance with DIN 899 technical delivery conditions and specifying marking and naming conventions.
以上为根据文件整理的内容简介。
相关标签
标准内容预览
DOCUMENT PREVIEWVierkant-Ringschlüssel
DIN 248
Square box wrenches
Maße in mm
Die Vierkant-Ringschlüssel brauchen der bildlichen Darstellung nicht zu entsprechen; nur die angegebenen Maße sind einzuhalten.
h3 mindestens 0,5 h1
Kanten am Schaft gerundet
Bezeichnung eines Vierkant-Ringschlüssels mit Schlüsselweite s = 19 mm:
Schlüssel 19 DIN 248
| Schlüsselweite s2) | d1 max. | d2 max. | d3 min. | e min. | h1 max. | h2 min. | l min. | l max. |
|---|---|---|---|---|---|---|---|---|
| 7 | 16 | 18,5 | 10 | 9,1 | 16 | 11 | 140 | 150 |
| 8 | 17,5 | 20,5 | 11 | 10,1 | 18 | 13 | 155 | 165 |
| 9 | 19,5 | 22,5 | 13 | 12,1 | 19 | 13 | 170 | 180 |
| 10 | 21,5 | 24,5 | 14,5 | 13,1 | 20 | 14 | 190 | 205 |
| 12 | 24,5 | 27,5 | 17,5 | 16,1 | 24 | 17 | 230 | 245 |
| 13 | 26 | 29 | 18,5 | 17,1 | 26 | 18 | 245 | 260 |
| 14 | 27,5 | 30,5 | 19,5 | 18,1 | 28 | 20 | 265 | 280 |
| 17 | 32 | 35,5 | 24 | 22,15 | 34 | 26 | 310 | 330 |
| 19 | 35 | 40 | 27 | 25,15 | 38 | 29 | 340 | 360 |
| 22 | 39,5 | 45 | 30,5 | 28,15 | 44 | 34 | 380 | 400 |
| 24 | 43 | 48 | 34,5 | 32,15 | 48 | 37 | 410 | 435 |
| 27 | 47,5 | 52,5 | 38,5 | 36,15 | 54 | 42 | 450 | 475 |
| 30 | 52 | 57 | 43 | 40,15 | 60 | 46 | 495 | 520 |
| 32 | 55,5 | 61 | 45 | 42,15 | 64 | 50 | 510 | 540 |
| 36 | 62 | 68 | 51 | 48,15 | 68 | 53 | 565 | 595 |
| 41 | 71 | 78 | 57 | 54,2 | 72 | 57 | 620 | 650 |
| 46 | 78 | 84 | 63 | 60,2 | 78 | 62 | 665 | 700 |
| 50 | 84 | 91 | 68 | 65,2 | 82 | 65 | 710 | 745 |
| 55 | 92 | 98 | 75 | 72,2 | 85 | 67 | 760 | 800 |
1) Ausführung mit durchgehendem Innenvierkant ist zwischen Besteller und Lieferer zu vereinbaren.
2) Kleinste- und Größtmaße nach DIN 475 Blatt 2 Reihe 1
Fortsetzung Seite 2
Erläuterungen Seite 2
Fachnormenausschuß Werkzeuge und Spannzeuge im Deutschen Normenausschuß (DNA)
1
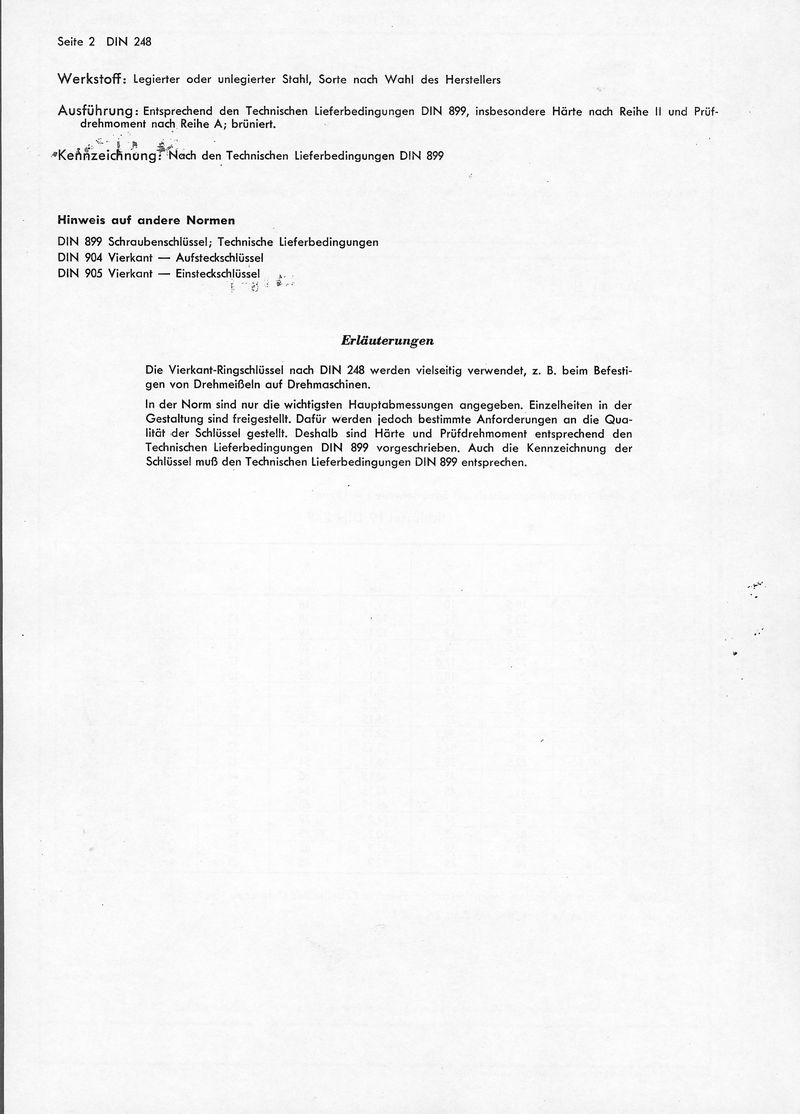
Seite 2 DIN 248
Werkstoff: Legierter oder unlegierter Stahl, Sorte nach Wahl des Herstellers
Ausführung: Entsprechend den Technischen Lieferbedingungen DIN 899, insbesondere Härte nach Reihe II und Prüf-drehmoment nach Reihe A; brüniert.
Kennzeichnung: Nach den Technischen Lieferbedingungen DIN 899
Hinweis auf andere Normen
DIN 899 Schraubenschlüssel; Technische Lieferbedingungen
DIN 904 Vierkant — Aufsteckschlüssel
DIN 905 Vierkant — Einsteckschlüssel
Erläuterungen
Die Vierkant-Ringschlüssel nach DIN 248 werden vielseitig verwendet, z. B. beim Befesti-gen von Drehmeißeln auf Drehmaschinen.
In der Norm sind nur die wichtigsten Hauptabmessungen angegeben. Einzelheiten in der Gestaltung sind freigestellt. Dafür werden jedoch bestimmte Anforderungen an die Qua-lität der Schlüssel gestellt. Deshalb sind Härte und Prüfdrehmoment entsprechend den Technischen Lieferbedingungen DIN 899 vorgeschrieben. Auch die Kennzeichnung der Schlüssel muß den Technischen Lieferbedingungen DIN 899 entsprechen.
2
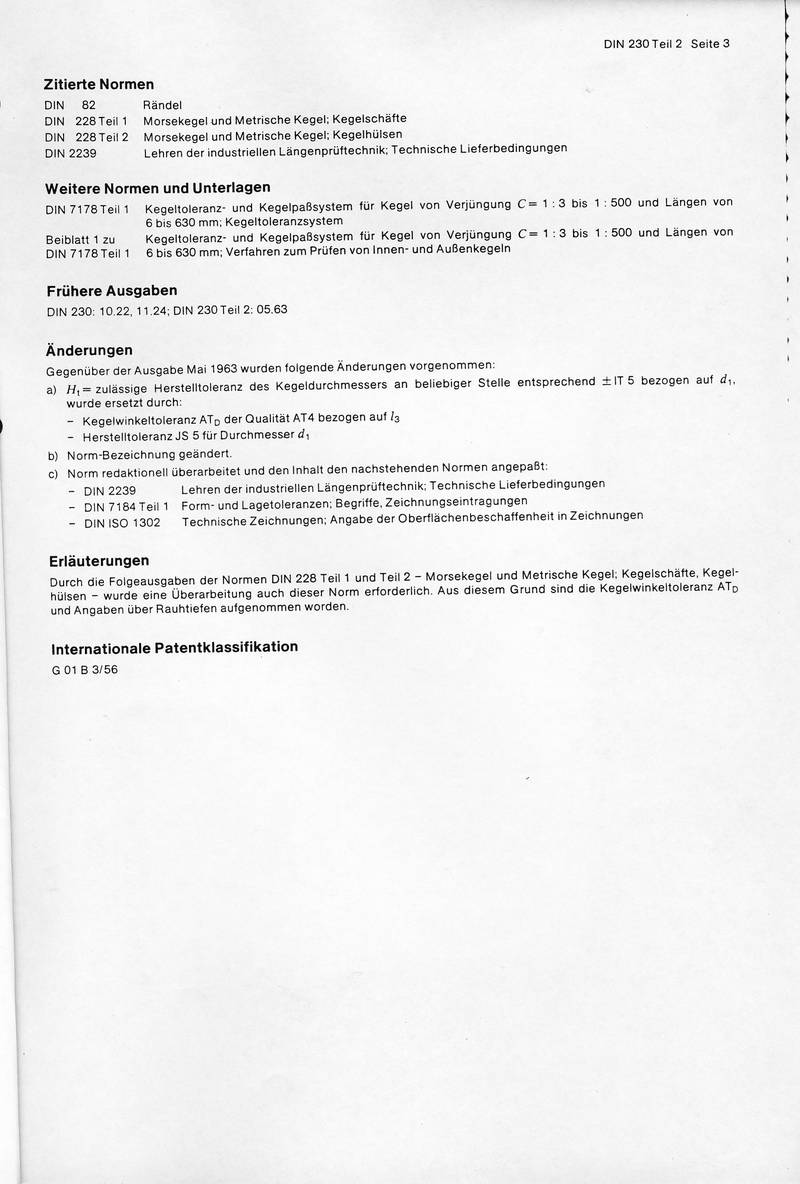
Zitierte Normen
| DIN 82 | Rändel |
| DIN 228 Teil 1 | Morsekegel und Metrische Kegel; Kegelschäfte |
| DIN 228 Teil 2 | Morsekegel und Metrische Kegel; Kegelhülsen |
| DIN 2239 | Lehren der industriellen Längenprüftechnik; Technische Lieferbedingungen |
Weitere Normen und Unterlagen
| DIN 7178 Teil 1 | Kegeltoleranz- und Kegelpaßsystem für Kegel von Verjüngung C = 1:3 bis 1:500 und Längen von 6 bis 630 mm; Kegeltoleranzsystem |
| Beiblatt 1 zu DIN 7178 Teil 1 | Kegeltoleranz- und Kegelpaßsystem für Kegel von Verjüngung C = 1:3 bis 1:500 und Längen von 6 bis 630 mm; Verfahren zum Prüfen von Innen- und Außenkegeln |
Frühere Ausgaben
DIN 230: 10.22, 11.24; DIN 230 Teil 2: 05.63
Änderungen
Gegenüber der Ausgabe Mai 1963 wurden folgende Änderungen vorgenommen:
a) Ht = zulässige Herstelltoleranz des Kegdurchmessers an beliebiger Stelle entsprechend ±IT 5 bezogen auf d1, wurde ersetzt durch:
- Kegelwinkeltoleranz ATD der Qualität AT4 bezogen auf l3
- Herstelltoleranz JS 5 für Durchmesser d1
b) Norm-Bezeichnung geändert.
c) Norm redaktionell überarbeitet und den Inhalt den nachstehenden Normen angepaßt:
- DIN 2239 – Lehren der industriellen Längenprüftechnik; Technische Lieferbedingungen
- DIN 7184 Teil 1 – Form- und Lagetoleranzen; Begriffe, Zeichnungseintragungen
- DIN ISO 1302 – Technische Zeichnungen; Angabe der Oberflächenbeschaffenheit in Zeichnungen
Erläuterungen
Durch die Folgeausgaben der Normen DIN 228 Teil 1 und Teil 2 – Morsekegel und Metrische Kegel; Kegelschäfte, Kegelhülsen – wurde eine Überarbeitung auch dieser Norm erforderlich. Aus diesem Grund sind die Kegelwinkeltoleranz ATD und Angaben über Rauchtiefen aufgenommen worden.
Internationale Patentklassifikation
G 01 B 3/56
3
3 Toleranzen der Kegelhülse
Form C
Form D
| Metrische Kegelhülse Form C Größe |
Morsekegelhülse Form C, D, CK oder DK Größe |
||||||||
|---|---|---|---|---|---|---|---|---|---|
| 4 | 6 | 0 | 1 | 2 | 3 | 4 | 5 | 6 | |
| Verjüngung | 1 : 20 = 0,05 | 1 : 19,212 = 0,05205 | 1 : 20,047 = 0,04988 | 1 : 20,020 = 0,04995 | 1 : 19,922 = 0,05020 | 1 : 19,254 = 0,05194 | 1 : 19,002 = 0,05263 | 1 : 19,180 = 0,05214 | |
| d1 | 4 | 6 | 9,045 | 12,065 | 17,780 | 23,825 | 31,267 | 44,399 | 63,348 |
| dC – dD | 0,8 | 1,2 | 2,134 | 2,195 | 2,647 | 3,414 | 4,467 | 5,895 | 8,238 |
| lp | 16 | 24 | 41 | 44 | 53 | 68 | 86 | 112 | 158 |
| AT 4 | 0,003 | 0,003 | 0,003 | 0,004 | 0,004 | 0,004 | 0,005 | 0,006 | 0,008 |
| AT 5 | 0,004 | 0,005 | 0,005 | 0,006 | 0,007 | 0,007 | 0,009 | 0,009 | 0,013 |
| ATD AT 6 | 0,006 | 0,008 | 0,008 | 0,009 | 0,011 | 0,011 | 0,014 | 0,014 | 0,020 |
| AT 7 | 0,010 | 0,012 | 0,013 | 0,014 | 0,017 | 0,017 | 0,022 | 0,022 | 0,032 |
| AT 8 | 0,016 | 0,019 | 0,021 | 0,022 | 0,027 | 0,027 | 0,034 | 0,035 | 0,049 |
4
Normative und informative Verweise
| Metrische Kegelhülse Form C oder D Größe |
||||||||
|---|---|---|---|---|---|---|---|---|
| 80 | 100 | 120 | (140) | 160 | (180) | 200 | ||
| Verjüngung | 1 : 20 = 0,05 | |||||||
| d1 | 80 | 100 | 120 | 140 | 160 | 180 | 200 | |
| dC - dD | 8,2 | 9,6 | 11 | 12,4 | 13,8 | 15,2 | 16,6 | |
| lP | 164 | 192 | 220 | 248 | 276 | 304 | 332 | |
| ATD | AT 3 | 0,004 | 0,005 | 0,006 | 0,006 | 0,006 | 0,006 | 0,007 |
| AT 4 | 0,007 | 0,008 | 0,009 | 0,010 | 0,009 | 0,010 | 0,010 | |
| AT 5 | 0,010 | 0,012 | 0,014 | 0,016 | 0,014 | 0,015 | 0,017 | |
| AT 6 | 0,016 | 0,019 | 0,022 | 0,025 | 0,022 | 0,024 | 0,027 | |
| AT 7 | 0,026 | 0,031 | 0,035 | 0,031 | 0,035 | 0,038 | 0,042 | |
| AT 8 | 0,041 | 0,048 | 0,055 | 0,062 | 0,055 | 0,061 | 0,066 | |
| Die Differenz der Istmaße dC und dD in den Meßebenen C und D soll nicht größer als der angegebene Wert dC - dD und nicht kleiner als dC - dD - ATD sein. Die Toleranz ATD errechnet sich aus der Kegelwinkeltoleranz AT nach der Formel ATD = ATα · lP / 106, siehe auch DIN 7178 Teil 1. Die Kegelmeßlängen lP der Kegel ME 4 bis ME 6 und MK 0 bis MK 6 sind gegenüber DIN 228 Teil 1 verkürzt, siehe auch Erläuterungen. Die Toleranzen schließen die Ungeradheit der Mantellinie sowie die Unrundheit ein. |
||||||||
Zitierte Normen
DIN 228 Teil 1 Morsekegel und Metrische Kegel; Kegelschäfte
DIN 7168 Teil 1 Allgemeintoleranzen; Längen- und Winkellmaße
DIN 7178 Teil 1 Kegelstoleranz- und Kegelmaßsystem für Kegel von Verjüngung C = 1 : 3 bis 1 : 500 und Längen von 6 bis 630 mm; Kegelstoleranzsystem
Weitere Normen
ISO 296 - 1974 Machine tools - Self-holding tapers for tool shanks
Frühere Ausgaben
DIN 231: 07.22, 09.24; DIN 233: 07.22, 07.25; DIN 228: 07.22, 07.25, 03.56; DIN 228 Teil 1 und Teil 2: 10.43; DIN 228 Teil 2: 01.59x, 01.81, 07.82
Änderungen
Gegenüber der Ausgabe Juli 1982 wurden folgende Änderungen vorgenommen:
a) Der Inhalt der Norm wurde um Ausführungsvarianten von Morsekegelhülsen (MK 2 bis MK 6) für zentrale Kühschmierstoffzuführung erweitert.
Erläuterungen
Diese Norm stimmt weitgehend sachlich überein mit der von der International Organization for Standardization (ISO) herausgegebenen Internationalen Norm ISO 296 - 1974 **)
E: Machine tools - Self-holding tapers for tool shanks
F: Machines-outils - Cônes pour emmanchements d'outils à faible conicité
D: Maschinenwerkzeuge - Selbsthaftende Kegel für Werkzeugkegel
ISO 296 - 1974 enthält keine Festlegungen über Grenzabmaße zu z, Metrische Kegel 140 und 180, l7 und Bezeichnungsbeispiele. Festlegungen über zentrale Kühschmierstoffzuführung fehlen ebenfalls.
In Tabelle 2 sind Toleranzklassen - AT 4 bis AT 8 für alle Kegelgrößen - AT 3 zusätzlich für ME 80 bis ME 200, enthalten. Aus prüftechnischen Gründen ist das Bezugsmaß dc innerhalb der Kegelhülse, das Maß lP für ME 4 und ME 6 sowie MK 0 bis MK 6 ist gegenüber DIN 228 Teil 1 verkürzt.
Internationale Patentklassifikation
B 23 B 31/06 B 23 B 51/12 B 23 Q 3/12 B 23 Q 3/14 G 01 M 19/00
**) ISO-Normen sind in englischer und französischer Fassung beziehbar durch: Beuth Verlag GmbH, Burggrafenstr. 6, 1000 Berlin 30
5
Seite 6 DIN 228 Teil 1
| Metrischer Kegelschaft Form A Größe |
Morsekegelschaft Form A, B, AK oder BK Größe |
|||||||||
|---|---|---|---|---|---|---|---|---|---|---|
| 4 | 6 | 0 | 1 | 2 | 3 | 4 | 5 | 6 | ||
| Verjüngung | 1 : 20 = 0,05 | 1 : 19,212 = 0,05205 | 1 : 20,047 = 0,04988 | 1 : 20,020 = 0,04995 | 1 : 19,922 = 0,05020 | 1 : 19,254 = 0,05194 | 1 : 19,002 = 0,05263 | 1 : 19,180 = 0,05214 | ||
| dA = d1 | 4 | 6 | 9,045 | 12,065 | 17,780 | 23,825 | 31,267 | 44,399 | 63,348 | |
| dA − dB | 0,95 | 1,3 | 2,238 | 2,245 | 2,697 | 3,464 | 4,519 | 5,999 | 8,446 | |
| lP | 19 | 26 | 43 | 45 | 54 | 69 | 87 | 114 | 162 | |
| ATD | AT 4 | 0,002 | 0,003 | 0,003 | 0,004 | 0,004 | 0,004 | 0,005 | 0,006 | 0,006 |
| AT 5 | 0,004 | 0,004 | 0,005 | 0,006 | 0,007 | 0,007 | 0,009 | 0,009 | 0,010 | |
| AT 6 | 0,006 | 0,007 | 0,009 | 0,009 | 0,011 | 0,011 | 0,014 | 0,014 | 0,016 | |
| AT 7 | 0,010 | 0,010 | 0,014 | 0,014 | 0,017 | 0,017 | 0,022 | 0,023 | 0,026 | |
| AT 8 | 0,015 | 0,016 | 0,022 | 0,023 | 0,027 | 0,028 | 0,035 | 0,036 | 0,041 | |
| Metrischer Kegelschaft Form A oder B Größe |
||||||||||
| 80 | 100 | 120 | (140) | 160 | (180) | 200 | ||||
| Verjüngung | 1 : 20 = 0,05 | |||||||||
| dA = d1 | 80 | 100 | 120 | 140 | 160 | 180 | 200 | |||
| dA − dB | 8,2 | 9,6 | 11 | 12,4 | 13,8 | 15,2 | 16,6 | |||
| lP | 164 | 192 | 220 | 248 | 276 | 304 | 332 | |||
| ATD | AT 3 | 0,004 | 0,005 | 0,006 | 0,006 | 0,006 | 0,006 | 0,007 | ||
| AT 4 | 0,007 | 0,008 | 0,009 | 0,010 | 0,009 | 0,010 | 0,010 | |||
| AT 5 | 0,010 | 0,012 | 0,014 | 0,016 | 0,014 | 0,015 | 0,017 | |||
| AT 6 | 0,016 | 0,019 | 0,022 | 0,025 | 0,022 | 0,024 | 0,027 | |||
| AT 7 | 0,026 | 0,031 | 0,035 | 0,040 | 0,035 | 0,038 | 0,042 | |||
| AT 8 | 0,041 | 0,048 | 0,055 | 0,062 | 0,055 | 0,061 | 0,066 | |||
Die Differenz der Istmaße dA und dB in den Meßebenen A und B soll nicht kleiner als der angegebene Wert dA − dB und nicht größer als dA − dB + ATD sein.
Die Toleranz ATD errechnet sich aus der Kegelwinkeltoleranz AT, nach der Formel ATD = ATα · lP / 106, siehe auch DIN 7178 Teil 1.
Die Kegelmeßlänge lP ist so gewählt, daß der Abstand der Meßebene B vom kleinen Durchmesser des Kegels ungefähr dem Abstand a der Meßebene A vom großen Durchmesser des Kegels entspricht.
Die Toleranzen der Kegelwinkel schließen die Ungeradheit der Mantellinie sowie die Unrundheit ein.
6
预览内容由文件识别整理,表格、公式及文字请以原始文件为准。
原文图片预览
PAGE IMAGES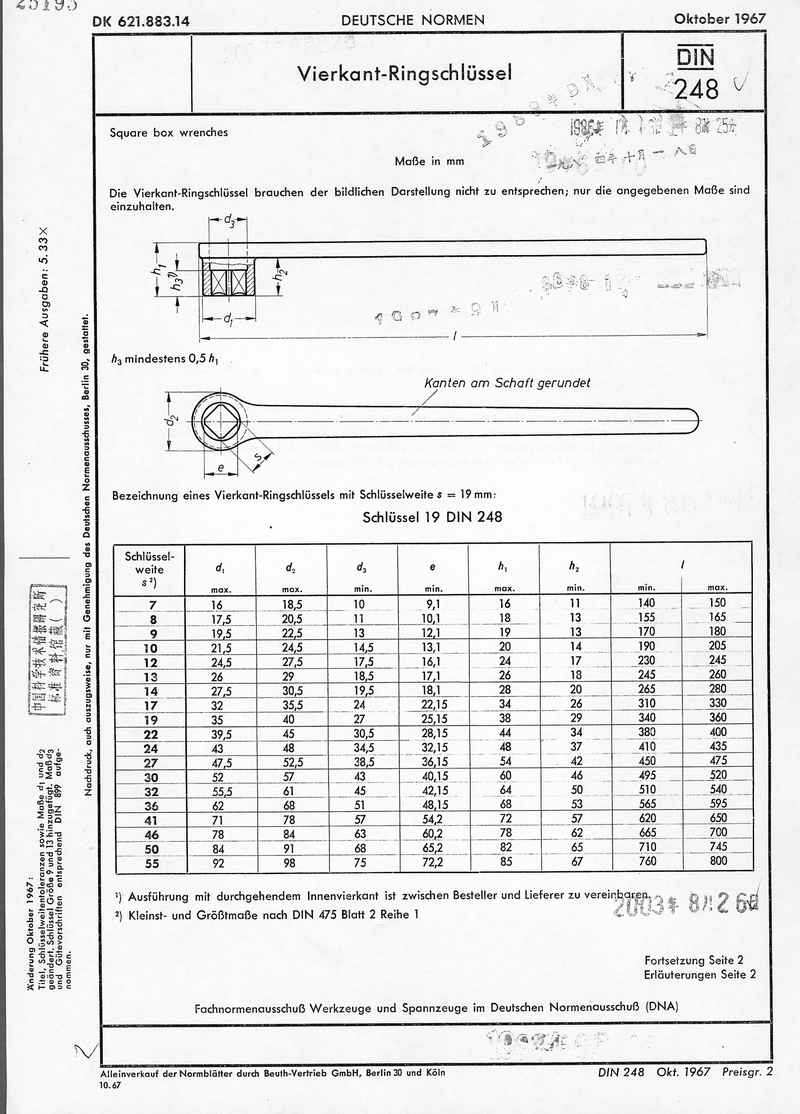

下载标准文件
DIN 248(1)
英语 · PDF · 6 页 · 8.29 MB