标准信息
STANDARD INFORMATION- 标准编号
- din-93
- 所属分类
- DIN 德国标准
- 发布机构
- DIN
- 版本年份
- 1975
- 文件语言
- 英语
- 文件格式
- 文件页数
- 6 页
- 文件大小
- 120.84 KB
中文名称为参考译名,文件语言以原文为准。
· 更新:
标准简介
OVERVIEW中文简介
该标准规定了带翻边垫圈(安全垫圈)的尺寸、材料、重量及命名规则。适用于由钢或铜锌合金制成的垫圈,详细列出了不同螺纹直径对应的几何参数及每千件重量。
English summary
This standard specifies the dimensions, materials, weights, and designation rules for washers with lugs (safety washers). It applies to washers made of steel or copper-zinc alloys, detailing geometric parameters and weights per thousand pieces for various thread diameters.
以上为根据文件整理的内容简介。
相关标签
标准内容预览
DOCUMENT PREVIEWScheiben mit Lappen (Sicherungsbleche mit Lappen)
Washers with tap
Maße in mm
Anwendungsbeispiele
Bezeichnung einer Scheibe mit Lochdurchmesser d1 = 17 mm aus St:
Scheibe 17 DIN 93 — St
| d1 | b | d2 | l | r | s | Gewicht (7,85 kg/dm³) kg/1000 Stück ≈ | Für Gewindedurchmesser |
|---|---|---|---|---|---|---|---|
| 3,2 | 4 | 12 | 13 | 2,5 | 0,38 1) | 0,368 | 3 |
| 3,7 | 4 | 12 | 13 | 2,5 | 0,38 1) | 0,356 | 3,5 |
| 4,3 | 5 | 14 | 14 | 2,5 | 0,38 1) | 0,487 | 4 |
| 5,3 | 6 | 17 | 16 | 2,5 | 0,5 | 1,05 | 5 |
| 6,4 | 7 | 19 | 18 | 4 | 0,5 | 1,21 | 6 |
| 7,4 | 7 | 19 | 18 | 4 | 0,5 | 1,17 | 7 |
| 8,4 | 8 | 22 | 20 | 4 | 0,75 | 2,32 | 8 |
| 10,5 | 10 | 26 | 22 | 6 | 0,75 | 3,13 | 10 |
| 13 | 12 | 30 | 28 | 10 | 1 | 6 | 12 |
| 15 | 12 | 33 | 28 | 10 | 1 | 7 | 14 |
| 17 | 15 | 36 | 32 | 10 | 1 | 8,5 | 16 |
| 19 | 18 | 40 | 36 | 10 | 1 | 11 | 18 |
| 21 | 18 | 42 | 36 | 10 | 1 | 11 | 20 |
| 23 | 20 | 50 | 42 | 10 | 1 | 14,8 | 22 |
| 25 | 20 | 50 | 42 | 10 | 1 | 14,2 | 24 |
| 28 | 23 | 58 | 48 | 16 | 1,6 | 31 | 27 |
| 31 | 26 | 63 | 52 | 16 | 1,6 | 36,3 | 30 |
| 34 | 28 | 68 | 56 | 16 | 1,6 | 42 | 33 |
| 37 | 30 | 75 | 60 | 16 | 1,6 | 51,3 | 36 |
| 40 | 32 | 82 | 64 | 16 | 1,6 | 59,7 | 39 |
| 43 | 35 | 88 | 70 | 16 | 1,6 | 69,5 | 42 |
| 46 | 38 | 95 | 75 | 16 | 1,6 | 81,2 | 45 |
| 50 | 40 | 100 | 80 | 16 | 1,6 | 89 | 48 |
| 54 | 44 | 105 | 85 | 16 | 1,6 | 98 | 52 |
1) Bei Scheiben aus CuZn s = 0,4 mm
Technische Lieferbedingungen nach DIN 522
Werkstoff: St = St 1203 nach DIN 1623 oder St 2 K 32 GBK nach DIN 1624 nach Wahl des Herstellers
CuZn = CuZn36 F30 (bisher Ms 63 F30) nach DIN 17 670
Andere Werkstoffe nach Vereinbarung
Ausführung: m nach DIN 522
Oberflächenschutz nur nach Vereinbarung
Fachnormenausschuß Mechanische Verbindungselemente (FMV) im Deutschen Normenausschuß (DNA)
1
Seite 2 DIN 82
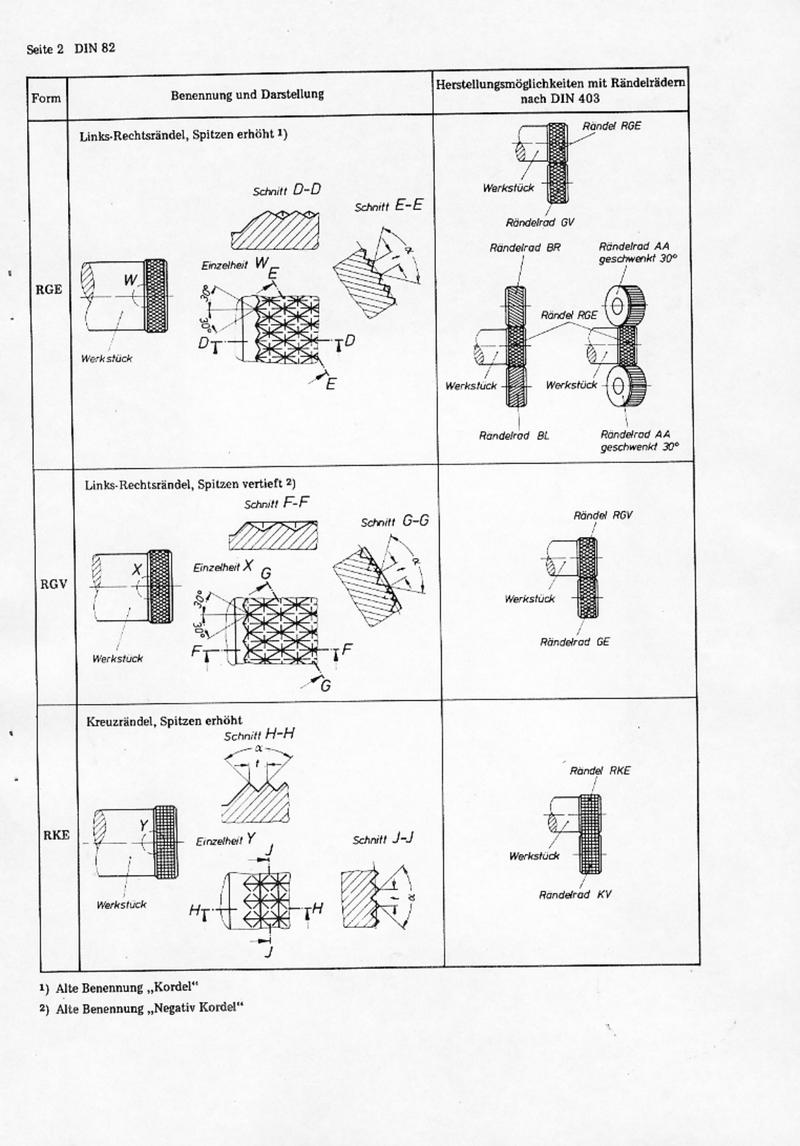
| Form | Benennung und Darstellung | Herstellungsmöglichkeiten mit Rändelrädern nach DIN 403 |
|---|---|---|
| RGE |
Links-Rechtsrändel, Spitzen erhöht 1) Schnitt D-D Schnitt E-E Einzelheit W E Werkstück |
Rändel RGE Werkstück Rändelrad GV Rändelrad BR Rändelrad AA geschwenkt 30° Rändel RGE Werkstück Werkstück Rändelrad BL Rändelrad AA geschwenkt 30° |
| RGV |
Links-Rechtsrändel, Spitzen vertieft 2) Schnitt F-F Schnitt G-G Einzelheit X G Werkstück |
Rändel RGV Werkstück Rändelrad GE |
| RKE |
Kreuzrändel, Spitzen erhöht Schnitt H-H Schnitt J-J Einzelheit Y Werkstück |
Rändel RKE Werkstück Rändelrad KV |
1) Alte Benennung „Kordel“
2) Alte Benennung „Negativ Kordel“
2
2. Abmessungen
| Form | Benennung und Darstellung | Herstellungsmöglichkeiten mit Rändelrädern nach DIN 403 |
|---|---|---|
| RKV | Kreuzrändel, Spitzen vertieft Schnitt K-K Einzelheit Z Schnitt L-L |
Rändel RKV Werkstück Rändelrad KE |
Bezeichnung eines Links-Rechtsrändels, Spitzen erhöht (Form RGE), mit Teilung t = 0,8 mm (08):
Rändel RGE 08 DIN 82
2.1. Profilwinkel
Profilwinkel α = 90°.
Falls erforderlich, können auch Rändel mit Profilwinkel α = 105° hergestellt werden. Die Bezeichnung lautet dann, z. B. für ein Links-Rechtsrändel, Spitzen erhöht (Form RGE), mit Teilung t = 0,8 mm (08) und Profilwinkel α = 105° (105):
Rändel RGE 08 — 105 DIN 82
2.2. Teilung t
Um die Anzahl der für die Herstellung der Rändel erforderlichen Rändelräder möglichst gering zu halten, werden die Rändelteilungen t beschränkt auf die Nennwerte
0,5 0,6 0,8 1 1,2 1,6 mm.
2.3. Nenn-Durchmesser d1
Der in der Werkstattzeichnung angegebene Nenn-Durchmesser d1 ist der Außendurchmesser des fertigen Rändels; er ist konstruktionsbedingt.
2.4. Ausgangsdurchmesser d2
Der Ausgangsdurchmesser d2 des Werkstückes vor dem Rändeln muß kleiner als der Nenn-Durchmesser d1 sein, weil durch die Werkstoffverdrängung beim Rändeln der Ausgangsdurchmesser vergrößert wird.
Die Ausgangsdurchmesser d2 für Rändel mit Profilwinkel α = 90° lassen sich — je nach Form des Rändels und Größe der Teilung — aus den in der nachfolgenden Tabelle angegebenen Formeln errechnen.
Die Faktoren der Formeln berücksichtigen jedoch nicht die sich beim Rändelvorgang ergebende Balligkeit der Riefen und die spezifischen Eigenschaften der zu rändelnden Werkstoffe.
| Rändelform | Ausgangsdurchmesser d2 ≈ |
|---|---|
| RAA Rändel mit achsparallelen Riefen RBL Linksrändel RBR Rechtsrändel |
d1 — 0,5 t |
| RGE Links-Rechtsrändel, Spitzen erhöht | d1 — 0,67 t |
| RGV Links-Rechtsrändel, Spitzen vertieft | d1 — 0,33 t |
| RKE Kreuzrändel, Spitzen erhöht | d1 — 0,67 t |
| RKV Kreuzrändel, Spitzen vertieft | d1 — 0,33 t |
3
Hinweise auf weitere Normen
DIN 403 Rändelräder
DIN 8583 Blatt 5 Fertigungsverfahren Druckumformen; Eindrücken, Unterteilung, Begriffe
Erläuterungen
|
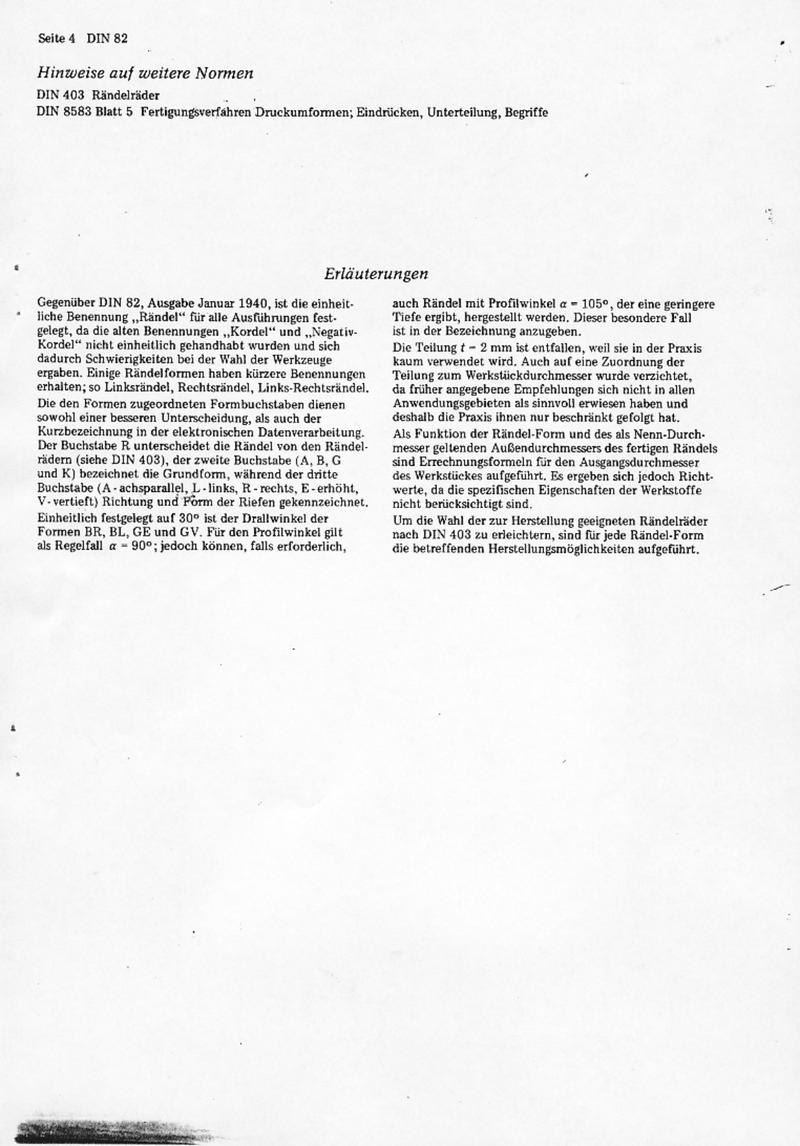
Gegenüber DIN 82, Ausgabe Januar 1940, ist die einheitliche Benennung „Rändel“ für alle Ausführungen festgelegt, da die alten Benennungen „Kordel“ und „Negativ-Kordel“ nicht einheitlich gehandhabt wurden und sich dadurch Schwierigkeiten bei der Wahl der Werkzeuge ergaben. Einige Rändelformen haben kürzere Benennungen erhalten; so Linksrändel, Rechtsrändel, Links-Rechtsrändel. Die den Formen zugeordneten Formbuchstaben dienen sowohl einer besseren Unterscheidung, als auch der Kurzbezeichnung in der elektronischen Datenverarbeitung. Der Buchstabe R unterscheidet die Rändel von den Rändelrädern (siehe DIN 403), der zweite Buchstabe (A, B, G und K) bezeichnet die Grundform, während der dritte Buchstabe (A - achsparallel, L - links, R - rechts, E - erhöht, V - vertieft) Richtung und Form der Riefen gekennzeichnet. Einheitlich festgelegt auf 30° ist der Drallwinkel der Formen BR, BL, GE und GV. Für den Profilwinkel gilt als Regelfall α = 90°; jedoch können, falls erforderlich, |
auch Rändel mit Profilwinkel α = 105°, der eine geringere Tiefe ergibt, hergestellt werden. Dieser besondere Fall ist in der Bezeichnung anzugeben. Die Teilung t - 2 mm ist entfallen, weil sie in der Praxis kaum verwendet wird. Auch auf eine Zuordnung der Teilung zum Werkstückdurchmesser wurde verzichtet, da früher angegebene Empfehlungen sich nicht in allen Anwendungsgebieten als sinnvoll erwiesen haben und deshalb die Praxis ihnen nur beschränkt gefolgt hat. Als Funktion der Rändel-Form und des als Nenn-Durchmesser geltenden Außendurchmessers des fertigen Rändels sind Errechnungsformeln für den Ausgangsdurchmesser des Werkstückes aufgeführt. Es ergeben sich jedoch Richtwerte, da die spezifischen Eigenschaften der Werkstoffe nicht berücksichtigt sind. Um die Wahl der zur Herstellung geeigneten Rändelräder nach DIN 403 zu erleichtern, sind für jede Rändel-Form die betreffenden Herstellungsmöglichkeiten aufgeführt. |
4
Zitierte Normen
| DIN 13 Teil 1 | Metrisches ISO-Gewinde; Regelgewinde von 1 bis 68 mm Gewindedurchmesser; Nennmaße |
| DIN 13 Teil 12 | Metrisches ISO-Gewinde; Regel- und Feingewinde von 1 bis 300 mm Durchmesser; Auswahl für Durchmesser und Steigungen |
| DIN 76 Teil 2 | Gewindeauslauf, Gewinderillen, Gewindeenden; Whitworth-Gewinde, Whitworth-Rohrgewinde |
| DIN 76 Teil 3 | Gewindeausläufe, Gewindefreistiche für Trapez-, Sägen- und Rundgewinde und andere Gewinde mit grober Steigung |
| ISO 4755 – 1983 | Fasteners – Thread undercuts for external metric ISO threads Verbindungselemente – Gewindefreistiche für metrisches ISO-Außengewinde |
Frühere Ausgaben
DIN 2352: 11.24; DIN LON 369 Teil 1 = DIN 30 140 Teil 1: 12.36; DIN 76 Teil 1: 09.24, 04.43, 11.53, 09.65, 06.67, 09.75
Änderungen
Gegenüber der Ausgabe September 1975, wurden folgende Änderungen vorgenommen:
a) Der Inhalt der Norm wurde mit den Internationalen Normen ISO 3508 – 1976 und ISO 4755 – 1983 abgestimmt.
b) Siehe Erläuterungen
Erläuterungen
Bei der letzten Überarbeitung von DIN 76 Teil 1 im Jahre 1975 war die Norm bereits bezüglich der Gewindeausläufe mit der damals in Vorbereitung befindlichen Internationalen Norm ISO 3508 abgestimmt worden. Diese Norm ist im Jahre 1976 erschienen und war praktisch identisch mit den Abschnitten 1.1 und 1.2 der Ausgabe September 1975 von DIN 76 Teil 1.
Inzwischen wurde ergänzend zu ISO 3508 die Norm ISO 4755 – 1983 erstellt. Diese enthält Gewindefreistiche für Außengewinde und führte zu einer Überprüfung von DIN 76 Teil 1.
Die vorliegende Folgeausgabe von DIN 76 Teil 1 berücksichtigt beide Normen und weicht nur beim Gewindefreistich Form A (Regelfall) für Außengewinde von ISO 4755 ab (g2 = 3,5 P statt 3 P). Ferner enthält die Norm weiterhin den bisherigen Gewindefreistich Form B (kurz) für Außengewinde, der in ISO 4755 nicht festgelegt ist. Bei den internationalen Normungsarbeiten war versucht worden, die Freistiche Form A (Regelfall) mit g2 = 3,5 P und Form B (Kurzfal) mit g2 = 2,5 P zu einem Freistich mit g2 = 3 P zu vereinigen. Nationale Prüfungen haben jedoch klar gezeigt, daß mit üblichen Werkzeugen ein g2 = 3 P nicht eingehalten werden kann, sondern 3,5 P erforderlich sind, wenn das Gewinde ganz bis in den Freistich hinein auslaufen soll und sichergestellt ist, daß bis zum Anschlag (Schraubenkopf) aufgeschraubt werden kann. Deshalb wurden die bisherigen zwei Arten von Gewindefreistichen (g2 = 3,5 P und g2 = 2,5 P) beibehalten, wobei g2 = 2,5 P nur für konstruktiv bedingte Ausnahmefälle gilt und dann Sonderwerkzeuge erforderlich sind. Es besteht die Absicht, einen entsprechenden Revisionsantrag zu ISO 4755 einzureichen.
Für den Gewindeauslauf bei Schrauben mit Schaftdurchmesser ≈ Flankendurchmesser wurde abweichend von den bisherigen Angaben nur noch der Gewindeauslauf x1 genannt. Er gilt als Größtmaß, wobei aufgrund des dünneren Schaftes angenommen werden darf, daß er im allgemeinen etwa 0,5 x1 betragen wird.
Internationale Patentklassifikation
F 16 B 35-00
5
6 Testing
6.1 Shape, dimensions, perforation
In accordance with DIN 105 Part 1.
A measuring rule or a gauge board with a millimetre scale is sufficient for measuring the length of lightweight horizontally perforated brick panels with dimensions exceeding 495 mm.
The deflection shall also be determined for lightweight horizontally perforated brick panels as illustrated in figure 5. In this determination, the panel shall be pressed on a longitudinal face or width against a smooth surface. Deviations from straightness shall be determined using a measuring wedge and stated to the nearest whole millimetre.
6.2 Apparent brick density
In accordance with DIN 105 Part 1.
6.3 Compressive strength
In accordance with DIN 105 Part 1.
Lightweight horizontally perforated bricks, including standard format bricks, shall be tested as whole bricks. Form factors shall not be applied.
6.4 Bending strength
The bending strength of lightweight horizontally perforated brick panels shall be determined on 5 air-dried samples.
Each panel shall be tested lying flat. The panel shall be placed on two supports so that it can move and stressed in the middle parallel to the supports by means of a 20 mm wide mandrel. The distance between supports shall equal the length of the panel minus 50 mm. The load shall be increased steadily at a rate of approximately 10 N per second.
6.5 Expansive particles and water-soluble salts
In accordance with DIN 105 Part 1.
7 Inspection
7.1 General
See DIN 105 Part 1.
7.2 Internal control
In accordance with DIN 105 Part 1.
7.3 Third party inspection
In accordance with DIN 105 Part 1.
The inspection of lightweight horizontally perforated brick panels shall include the bending strength test instead of the compressive strength test and the determination of deflection.
8 Delivery note
In accordance with DIN 105 Part 1.
Standards referred to
DIN 105 Part 1 Clay bricks; solid bricks and vertically perforated bricks
International Patent Classification
E 04 C 1-00
6
预览内容由文件识别整理,表格、公式及文字请以原始文件为准。
原文图片预览
PAGE IMAGES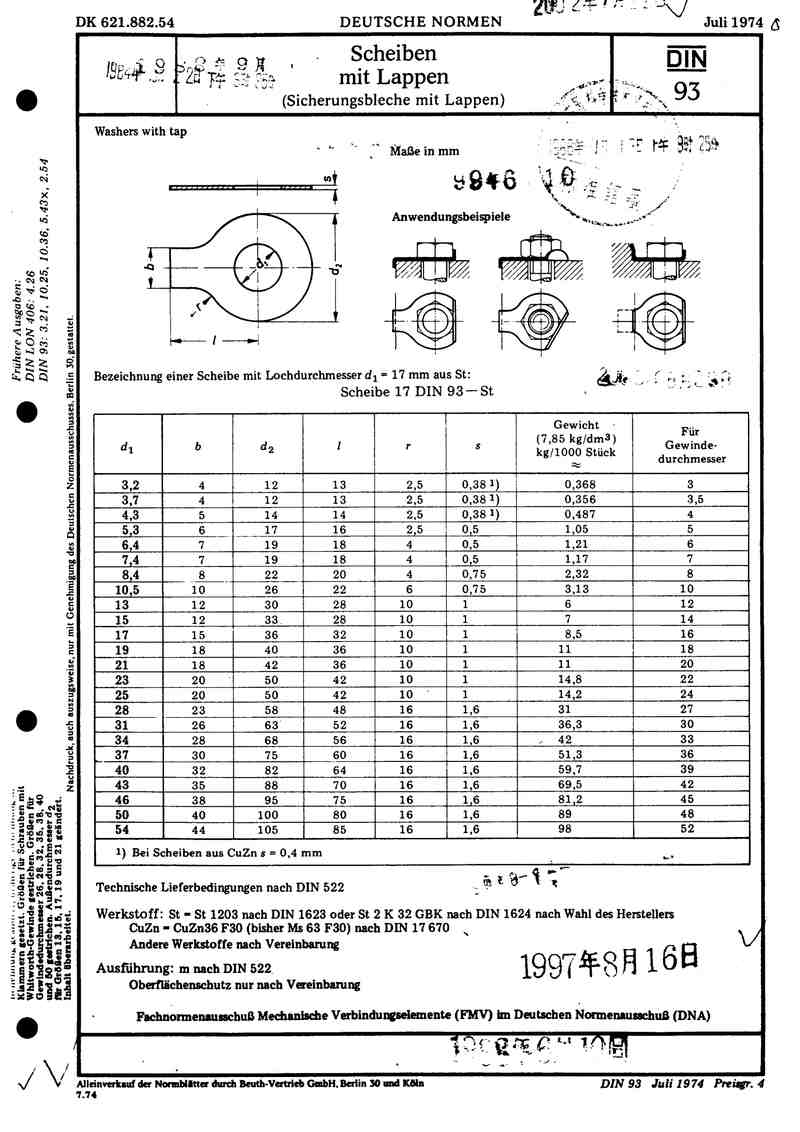

下载标准文件
din-93
英语 · PDF · 6 页 · 120.84 KB