DIN EN 970
熔焊焊缝的无损检测 - 目视检测
DIN EN 970
Non-destructive examination of fusion welds — Visual examination
标准信息
STANDARD INFORMATION- 标准编号
- DIN EN 970
- 所属分类
- DIN 德国标准
- 发布机构
- DIN
- 版本年份
- 1997
- 文件语言
- 英语
- 文件格式
- 文件页数
- 6 页
- 文件大小
- 441.69 KB
中文名称为参考译名,文件语言以原文为准。
· 更新:
标准简介
OVERVIEW中文简介
该标准规定了金属材料熔焊焊缝目视检测的要求和程序。它涵盖了焊接准备、焊接过程中及焊缝完成后的目视检查,包括清洁、形状尺寸、焊缝根部及表面质量等。适用于确保焊缝质量符合相关应用标准或合同约定。
English summary
This standard specifies the requirements and procedures for visual examination of fusion welds in metallic materials. It covers visual inspection during weld preparation, the welding process, and after completion, including cleaning, shape, dimensions, and surface quality. It is applicable for ensuring weld quality meets relevant application standards or contractual agreements.
以上为根据文件整理的内容简介。
相关标签
标准内容预览
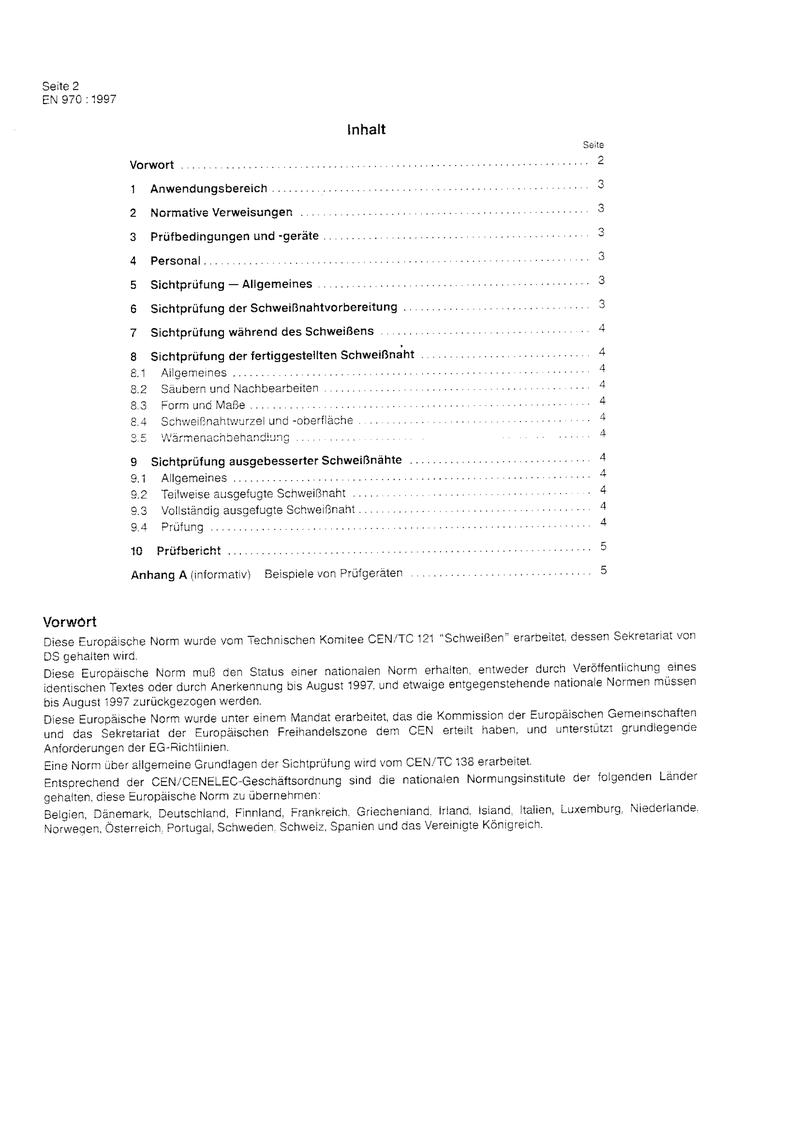
DOCUMENT PREVIEW7 Sichtprüfung während des Schweißens
Wenn gefordert, ist bei der zu prüfenden Schweißnaht während des Schweißprozesses festzustellen, ob
a) jede Raupe oder Lage des Schweißgutes gesäubert wurde, bevor sie durch eine weitere Raupe abgedeckt wird. Besondere Beachtung ist der Verbindung des Schweißgutes mit der Fugenflanke zu widmen.
b) keine sichtbaren Unregelmäßigkeiten, z. B. Risse oder Hohlräume, vorhanden sind. Falls derartige Unregelmäßigkeiten erkannt werden, ist darüber zu berichten, um Abhilfemaßnahmen einzuleiten, bevor weiteres Schweißgut abgesetzt wird.
c) die Art des Überganges zwischen den Rauen sowie zwischen der Schweißnaht und dem Grundwerkstoff so ausgeführt ist, daß eine wirksame Aufschmelzung durchgeführt werden kann, bevor die nächste Raupe geschweißt wird.
d) die Tiefe und die Form des Ausfügens mit der WPS übereinstimmen, oder ob sie mit der ursprünglichen Fugenform vergleichbar sind, um die festgelegten Bedingungen bei einer vollständigen Entfernung des Schweißgutes sicherzustellen.
8 Sichtprüfung der fertiggestellten Schweißnaht
8.1 Allgemeines
Bei der fertiggestellten Schweißnaht ist zu prüfen und festzustellen, ob die vereinbarte Bewertungsnorm, z. B. EN 25817 oder EN 30042 oder durch Verweisung auf prEN 12062, erfüllt wird. Die in 8.2 bis 8.5 aufgeführten Bedingungen sind zu überprüfen, falls sie nicht ausdrücklich in den Anforderungen einer Anwendungsnorm oder der Vereinbarung zwischen den Vertragspartnern enthalten sind.
8.2 Säubern und Nachbearbeiten
Bei der zu prüfenden Schweißnaht ist festzustellen, ob
a) die gesamte Schlacke manuell oder mechanisch entfernt worden ist. Damit wird vermieden, daß Unregelmäßigkeiten verborgen bleiben;
b) keine Werkzeugeinkerbungen und Schlagmarkierungen vorhanden sind;
c) bei geforderten Schweißnahtbearbeitungen durch Schleifen sowohl Überhitzungen als auch Riefen und Unebenheiten vermieden wurden;
d) für eben zu bearbeitende Kehl- und Stumpfnähte die Verbindungen zum Grundwerkstoff ohne Unterbrechungen sanft ineinander übergehen.
8.3 Form und Maße
Bei der zu prüfenden Schweißnaht ist festzustellen, ob
a) die Form der Schweißnahtoberfläche und die Größe der Nahtüberhöhungen die Anforderungen der Bewertungsnorm erfüllt (siehe 8.1);
b) die Oberfläche der Schweißnaht regelmäßig geformt ist, und ob Einbrand und Zeichnung der Schuppung und Pendelung ein gleichmäßiges Erscheinungsbild zeigen. Der Abstand zwischen der letzten Lage und dem Grundwerkstoff sowie die Lage der Rauen ist, wenn es durch die WPS gefordert wird, zu messen;
c) die Nahtbreite über die gesamte Nahtlänge gleichmäßig ist und damit die Anforderungen, die in der Schweißzeichnung oder in der Bewertungsnorm (siehe 8.1) wiedergegeben sind, erfüllt werden. Bei Stumpfnähten ist zu überprüfen, ob die vorbereitete Fuge vollständig gefüllt ist.
8.4 Schweißnahtwurzel und -oberfläche
Die der Sichtprüfung zugänglichen Teile der Schweißnaht, d. h. die Wurzelteile bei einer einseitigen Stumpfnah und die Schweißnahtoberflächen, sind hinsichtlich ihrer Abweichungen von der Bewertungsnorm (siehe 8.1) zu prüfen.
Bei der zu prüfenden Schweißnaht ist festzustellen, ob
a) sich bei einseitigen Stumpfnähten Einbrand, Wurzelrückfall und etwaiger Durchbrand oder Lunker über die gesamte Nahtlänge innerhalb der vorgegebenen Grenzen der Bewertungsnorm befinden;
b) etwaige Einbrandkerben innerhalb der Grenzen der Bewertungsnorm liegen;
c) etwaige Unregelmäßigkeiten in der Nahtoberfläche oder in der Wärmeeinflußzone, wie Risse oder erkannte Porositäten, den Bedingungen für die Bewertungsmerkmale entsprechen. Falls notwendig, sind optische Hilfsmittel zu benutzen.
d) etwaige Ansatzteile, die vorübergehend an das Bauteil angeschweißt wurden, um die Fertigung oder die Zusammenstellung zu erleichtern, die jedoch seiner Funktion oder seiner Prüffähigkeit abträglich sind, so entfernt wurden, daß das Teil nicht beschädigt worden ist. Der Bereich, in dem das Ansatzteil befestigt wurde, ist zu überprüfen, um die Rißfreiheit sicherzustellen.
8.5 Wärmenachbehandlung
Weitere Prüfungen können nach einer Wärmenachbehandlung gefordert werden.
9 Sichtprüfung ausgebesserter Schweißnähte
9.1 Allgemeines
Wenn Schweißnähte die Bedingungen für die Bewertungsmerkmale nicht oder nur teilweise erfüllen und eine Ausbesserung notwendig ist, sind die Prüfungen, die in 9.2 und 9.3 wiedergegeben werden, durchzuführen.
9.2 Teilweise ausgefügte Schweißnaht
Es ist zu überprüfen, ob die Ausfügung genügend tief und lang, um alle Unregelmäßigkeiten zu entfernen. Es ist auch sicherzustellen, daß vom Grund der Ausfügung bis zur Oberfläche des Schweißgutes sowohl an den Enden als auch an den Flanken eine gleichmäßige Abschrägung entsteht. Die Breite und Form der Ausfügung ist so herzustellen, daß genügend Raum für die Nachschweißung zur Verfügung steht.
9.3 Vollständig ausgefügte Schweißnaht
Wenn eine fehlerhafte Schweißnaht vollständig ausgefügt wird, darf kein ernstzunehmender Werkstoffverlust entstehen. Wird ein Werkstückteil mit einer fehlerhaften Schweißnaht herausgetrennt, ist ein neues Teil einzusetzen. Dabei ist zu überprüfen, ob Form und Maße der Schweißnahtvorbereitung die festgelegten Anforderungen erfüllt.
9.4 Prüfung
Wie in Abschnitt 8 festgelegt, ist jede ausgebesserte Schweißnaht nach den gleichen Anforderungen wie die ursprüngliche Schweißnaht zu prüfen.
6
2 Scope
2
EUROPEAN STANDARD
NORME EUROPÉENNE
EUROPÄISCHE NORM
EN 10216-3
May 2002
ICS 23.040.10; 77.140.75
English version
Seamless steel tubes for pressure purposes –
Technical delivery conditions
Part 3: Alloy fine grain steel tubes
Tubes sans soudure en acier pour service sous pression – Conditions techniques de livraison – Partie 3: Tubes en acier allié à grain fin
Nahtlose Stahlrohre für Druckbeanspruchungen – Technische Lieferbedingungen – Teil 3: Rohre aus legierten Feinkornbaustählen
This European Standard was approved by CEN on 2002-04-25.
CEN members are bound to comply with the CEN/CENELEC Internal Regulations which stipulate the conditions for giving this European Standard the status of a national standard without any alteration.
Up-to-date lists and bibliographical references concerning such national standards may be obtained on application to the Management Centre or to any CEN member.
The European Standards exist in three official versions (English, French, German). A version in any other language made by translation under the responsibility of a CEN member into its own language and notified to the Management Centre has the same status as the official versions.
CEN members are the national standards bodies of Austria, Belgium, the Czech Republic, Denmark, Finland, France, Germany, Greece, Iceland, Ireland, Italy, Luxembourg, Malta, the Netherlands, Norway, Portugal, Spain, Sweden, Switzerland, and the United Kingdom.
CEN
European Committee for Standardization
Comité Européen de Normalisation
Europäisches Komitee für Normung
Management Centre: rue de Stassart 36, B-1050 Brussels
© 2002. CEN – All rights of exploitation in any form and by any means reserved worldwide for CEN national members.
Ref. No. EN 10216-3 : 2002 E
Contents
| Section | Page |
|---|---|
| Foreword | 3 |
| Introduction | 4 |
| 1 Scope | 4 |
| 2 Normative references | 5 |
| 3 Definitions | 5 |
| 3.1 DN | 5 |
| 3.2 PN | 5 |
| 4 Designations | 6 |
| 4.1 Range of PN designations | 6 |
| 4.2 Range of DN (nominal sizes) | 6 |
| 4.3 Gasket types | 6 |
| 4.4 Information to be supplied by the purchaser | 6 |
| 5 Gasket designs | 6 |
| 6 Gasket types | 7 |
| 7 Dimensions | 7 |
| 8 Marking | 10 |
| Annex A (informative) Information to be supplied by the purchaser | 10 |
| Annex B (informative) A-deviation | 11 |
:current
Foreword
This document (EN 10216-3:2002) has been prepared by Technical Committee EC/TC 29, "Steel tubes and fittings for steel tubes", the secretariat of which is held by UNI.
This European Standard shall be given the status of a national standard, either by publication of an identical text or by endorsement, at the latest by November 2002, and conflicting national standards shall be withdrawn at the latest by November 2002.
This document has been prepared under a mandate given to CEN by the European Commission and the European Free Trade Association, and supports essential requirements of EU Directive(s).
For relationship with EU Directive(s), see informative annex ZA, which is an integral part of this document.
Other Parts of EN 10216 are:
| Part 1: | Non-alloy steel tubes with specified room temperature properties |
| Part 2: | Non-alloy and alloy steel tubes with specified elevated temperature properties |
| Part 4: | Non-alloy and alloy steel tubes with specified low temperature properties |
| Part 5: | Stainless steel tubes |
Another European Standard series covering tubes for pressure purposes is:
| EN 10217: | Welded steel tubes for pressure purposes |
According to the CEN/CENELEC Internal Regulations, the national standards organizations of the following countries are bound to implement this European Standard: Austria, Belgium, Czech Republic, Denmark, Finland, France, Germany, Greece, Iceland, Ireland, Italy, Luxembourg, Malta, Netherlands, Norway, Portugal, Spain, Sweden, Switzerland and the United Kingdom.
5
1 Scope
This Part of EN 10216 specifies the technical delivery conditions in two test categories for seamless tubes of circular cross section, made of weldable alloyed fine grained steel.
2 Normative references
This European Standard incorporates by date or undated reference, provisions from other publications. These normative references are cited at the appropriate places in the text and the publications are listed hereafter. For date references, subsequent amendments to or revisions of, any of these publications apply to this European Standard only when incorporated in it by amendment or revision. For undated references the latest edition of the publication referred to applies (including amendments).
The requirements of this European Standard rule when they differ from those in the standards and documents referred to below:
EN 10002-1, Metallic materials - Tensile testing - Part 1: Method of test (at ambient temperature).
EN 10002-5, Metallic materials - Tensile testing - Part 5: Method of testing (at elevated temperature).
EN 10020, Definitions and classification of grades of steel.
EN 10021, General technical delivery requirements for steel and iron products.
EN 10045-1, Metallic materials - Charpy impact test - Part 1: Test method.
EN 10052, Vocabulary of heat treatment terms for ferrous products.
EN 10204, Metallic products - Types of inspection documents.
EN 10027-1, Designation systems for steels - Part 1: Steel names, principle symbols.
EN 10027-2, Designation systems for steels Part 2: Numerical systems.
ENV 10220, Seamless and welded steel tubes - Dimensions and masses per unit length
EN 10233, Metallic materials - Tubes - Flattening test.
EN 10234, Metallic materials - Tubes - Drift expanding test.
EN 10236, Metallic materials - Tubes - Ring expanding test.
EN 10237, Metallic materials - Tubes - Ring tensile test.
EN 10246-1, Non-Destructive Testing of steel tubes Part 1: Automatic electromagnetic testing of seamless and welded (except submerged arc welded) ferromagnetic steel tubes for verification of hydraulic leak-tightness.
EN 10246-5, Non-Destructive Testing of steel tubes - Part 5: Automatic full peripheral magnetic transducer/flux leakage testing of seamless and welded (except submerged arc-welded) ferromagnetic steel tubes for the detection of longitudinal imperfections.
EN 10246-6, Non-Destructive Testing of steel tubes - Part 6: Automatic full peripheral ultrasonic testing of seamless steel tubes for the detection of transverse imperfections.
EN 10246-7, Non-Destructive Testing of steel tubes - Part 7: Automatic full peripheral ultrasonic testing of seamless and welded (except submerged arc welded) steel tubes for the detection of longitudinal imperfections.
6
预览内容由文件识别整理,表格、公式及文字请以原始文件为准。
原文图片预览
PAGE IMAGES
下载标准文件
DIN EN 970
英语 · PDF · 6 页 · 441.69 KB