标准信息
STANDARD INFORMATION- 标准编号
- DIN 2440
- 所属分类
- DIN 德国标准
- 发布机构
- DIN
- 版本年份
- 1973
- 文件语言
- 英语
- 文件格式
- 文件页数
- 6 页
- 文件大小
- 1.7 MB
中文名称为参考译名,文件语言以原文为准。
· 更新:
标准简介
OVERVIEW中文简介
该标准规定了适用于螺纹连接的中重量钢管的尺寸、材料、表面处理和测试要求。它涵盖了用于液体(公称压力25)和空气及无害气体(公称压力10)的管道,并详细说明了与ISO 65:1973的一致性。
English summary
This standard specifies the dimensions, materials, surface treatments, and testing requirements for medium-weight steel tubes suitable for screwing. It covers pipes used for liquids (nominal pressure 25) and air/harmless gases (nominal pressure 10), detailing alignment with ISO 65:1973.
以上为根据文件整理的内容简介。
相关标签
标准内容预览
DOCUMENT PREVIEWStahlrohre Mittelschwere Gewinderohre
Steel tubes; medium-weight suitable for screwing
Diese Norm entspricht in den aufgeführten Nennweiten und Rohrabmessungen der von der International Organization for Standardization (ISO) herausgegebenen Norm ISO 65 – 1973, siehe Erläuterungen.
1 Geltungsbereich
Diese Norm gilt für mittelschwere Gewinderohre. Sie sind geeignet für Nenndruck 25 für Flüssigkeiten und Nenndruck 10 für Luft und ungefährliche Gase.
2 Mitgeltende Normen
DIN 2444 Zinküberzüge auf Stahlrohren; Qualitätsnorm für die Feuerverzinkung von Stahlrohren für Installationszwecke
DIN 2999 Teil 1 Whitworth-Rohrgewinde für Gewinderohre und Fittings; Zylindrisches Innengewinde und kegelförmiges Außengewinde; Gewindemaße
DIN 17 100 Allgemeine Baustähle; Gütevorschriften
DIN 50 136 Prüfung metallischer Werkstoffe; Ringfaltversuch an Rohren
3 Maße, Bezeichnung
Regelausführung
Gewinde kegelig (bei Bestellung mit Gewinde)
Bezeichnung eines mittelschweren Gewinderohres Nennweite 40, nahtlos verzinkt (B), in Herstellungslängen:
| Nennweite DN | Anschlussnennweite der Fittings nach DIN 2950 und DIN 2980 | Whitworth-Rohrgewinde nach DIN 2999 Teil 1 | Rohr | Gewinde | Zugehörige Muffe nach DIN 2986 | ||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| Außendurchmesser d₁ | Wanddicke s | Gewicht des glatten Rohres kg/m | Gewicht des Rohres mit Muffe ¹) kg/m | Theoretischer Gewindedurchmesser d₂ | Gangzahl auf 25,4 mm | Nutzbare Gewindelänge l₁ min. bei a max. | Abstand des Gewindedurchmessers d₂ vom Rohrende a max. | a min. | Außendurchmesser min. | Länge min. | |||
| 6 | 1/8 | R 1/8 | 10,2 | 2,0 | 0,407 | 0,410 | 9,728 | 28 | 7,4 | 4,9 | 3,1 | 14 | 17 |
| 8 | 1/4 | R 1/4 | 13,5 | 2,35 | 0,650 | 0,654 | 13,157 | 19 | 11,0 | 7,3 | 4,7 | 18,5 | 25 |
| 10 | 3/8 | R 3/8 | 17,2 | 2,35 | 0,852 | 0,858 | 16,662 | 19 | 11,4 | 7,7 | 5,1 | 21,3 | 26 |
| 15 | 1/2 | R 1/2 | 21,3 | 2,65 | 1,22 | 1,23 | 20,955 | 14 | 15,0 | 10,0 | 6,4 | 26,4 | 34 |
| 20 | 3/4 | R 3/4 | 26,9 | 2,65 | 1,58 | 1,59 | 26,441 | 14 | 16,3 | 11,3 | 7,7 | 31,8 | 36 |
| 25 | 1 | R 1 | 33,7 | 3,25 | 2,44 | 2,46 | 33,249 | 11 | 19,1 | 12,7 | 8,1 | 39,5 | 43 |
| 32 | 1 1/4 | R 1 1/4 | 42,4 | 3,25 | 3,14 | 3,17 | 41,910 | 11 | 21,4 | 15,0 | 10,4 | 48,3 | 48 |
| 40 | 1 1/2 | R 1 1/2 | 48,3 | 3,25 | 3,61 | 3,65 | 47,803 | 11 | 21,4 | 15,0 | 10,4 | 54,5 | 48 |
| 50 | 2 | R 2 | 60,3 | 3,65 | 5,10 | 5,17 | 59,614 | 11 | 25,7 | 18,2 | 13,6 | 66,3 | 56 |
| 65 | 2 1/2 | R 2 1/2 | 76,1 | 3,65 | 6,51 | 6,63 | 75,184 | 11 | 30,2 | 21,0 | 14,0 | 82 | 65 |
| 80 | 3 | R 3 | 88,9 | 4,05 | 8,47 | 8,64 | 87,884 | 11 | 33,3 | 24,1 | 17,1 | 95 | 71 |
| 100 | 4 | R 4 | 114,3 | 4,5 | 12,1 | 12,4 | 113,030 | 11 | 39,3 | 28,9 | 21,9 | 122 | 83 |
| 125 | 5 | R 5 | 139,7 | 4,85 | 16,2 | 16,7 | 138,430 | 11 | 43,6 | 32,1 | 25,1 | 147 | 92 |
| 150 | 6 | R 6 | 165,1 | 4,85 | 19,2 | 19,8 | 163,830 | 11 | 43,6 | 32,1 | 25,1 | 174 | 92 |
1) Bezogen auf eine Durchschnittslänge von 6 m
Über die Bezeichnungsweise der Fittings wird bei der Umstellung der z. Z. bestehenden ISO-Empfehlungen in ISO-Normen unter Berücksichtigung der internationalen Bezeichnungsweise für Gewinderohre entschieden werden.
Fortsetzung Seite 2 und 3
Erläuterungen Seite 4
Normenausschuß Rohre, Rohrverbindungen und Rohrleitungen (FR) im DIN Deutsches Institut für Normung e. V.
1
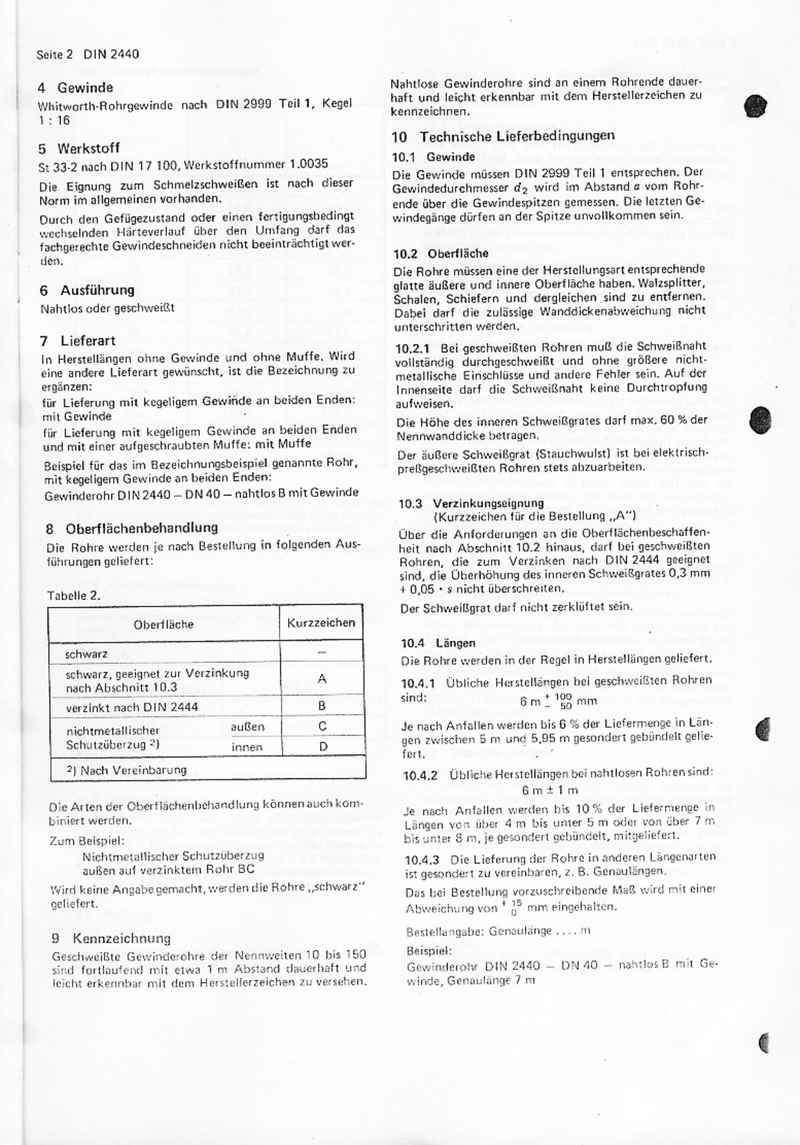
4 Gewinde
Whitworth-Rohrgewinde nach DIN 2999 Teil 1, Kegel 1 : 16
5 Werkstoff
St 33-2 nach DIN 17 100, Werkstoffnummer 1.0035
Die Eignung zum Schmelzschweißen ist nach dieser Norm im allgemeinen vorhanden.
Durch den Gefügezustand oder einen fertigungsbedingt wechselnden Härteverlauf über den Umfang darf das fachgerechte Gewindeschneiden nicht beeinträchtigt werden.
6 Ausführung
Nahtlos oder geschweißt
7 Lieferart
In Herstellängen ohne Gewinde und ohne Muffe. Wird eine andere Lieferart gewünscht, ist die Bezeichnung zu ergänzen:
für Lieferung mit kegeligem Gewinde an beiden Enden: mit Gewinde
für Lieferung mit kegeligem Gewinde an beiden Enden und mit einer aufgeschraubten Muffe: mit Muffe
Beispiel für das im Bezeichnungsbeispiel genannte Rohr, mit kegeligem Gewinde an beiden Enden:
Gewinderohr DIN 2440 — DN 40 — nahtlos B mit Gewinde
8 Oberflächenbehandlung
Die Rohre werden je nach Bestellung in folgenden Ausführungen geliefert:
| Oberfläche | Kurzzeichen |
|---|---|
| schwarz | — |
| schwarz, geeignet zur Verzinkung nach Abschnitt 10.3 | A |
| verzinkt nach DIN 2444 | B |
| nichtmetallischer Schutzüberzug 2) außen | C |
| nichtmetallischer Schutzüberzug 2) innen | D |
| 2) Nach Vereinbarung | |
Die Arten der Oberflächenbehandlung können auch kombiniert werden.
Zum Beispiel:
Nichtmetallischer Schutzüberzug außen auf verzinktem Rohr BC
Wird keine Angabe gemacht, werden die Rohre „schwarz" geliefert.
9 Kennzeichnung
Geschweißte Gewinderohre der Nennweiten 10 bis 150 sind fortlaufend mit etwa 1 m Abstand dauerhaft und leicht erkennbar mit dem Herstellerzeichen zu versehen.
Nahtlose Gewinderohre sind an einem Rohr ende dauerhaft und leicht erkennbar mit dem Herstellerzeichen zu kennzeichnen.
10 Technische Lieferbedingungen
10.1 Gewinde
Die Gewinde müssen DIN 2999 Teil 1 entsprechen. Der Gewindedurchmesser d2 wird im Abstand a vom Rohr ende über die Gewindespitzen gemessen. Die letzten Gewindegänge dürfen an der Spitze unvollkommen sein.
10.2 Oberfläche
Die Rohre müssen eine der Herstellungart entsprechende glatte äußere und innere Oberfläche haben. Walzsplitter, Schalen, Schiefen und dergleichen sind zu entfernen. Dabei darf die zulässige Wanddickenabweichung nicht unterschritten werden.
10.2.1 Bei geschweißten Rohren muß die Schweißnaht vollständig durchgeschweißt und ohne größere nichtmetallische Einschlüsse und andere Fehler sein. Auf der Innenseite darf die Schweißnaht keine Durchtropfung aufweisen.
Die Höhe des inneren Schweißgrates darf max. 60 % der Nennwanddicke betragen.
Der äußere Schweißgrat (Stauchwulst) ist bei elektrisch-preßgeschweißten Rohren stets abzuarbeiten.
10.3 Verzinkungseignung
(Kurzzeichen für die Bestellung „A")
Über die Anforderungen an die Oberflächenbeschaffenheit nach Abschnitt 10.2 hinaus, darf bei geschweißten Rohren, die zum Verzinken nach DIN 2444 geeignet sind, die Überhöhung des inneren Schweißgrates 0,3 mm + 0,05 · s nicht überschreiten.
Der Schweißgrat darf nicht zerklüftet sein.
10.4 Längen
Die Rohre werden in der Regel in Herstellängen geliefert.
10.4.1 Übliche Herstellungsängen bei geschweißten Rohren sind: 6 m +100-50 mm
Je nach Anfällen werden bis 6 % der Liefermenge in Längen zwischen 5 m und 5,95 m gesondert gebündelt geliefert.
10.4.2 Übliche Herstellungsängen bei nahtlosen Rohren sind: 6 m ± 1 m
Je nach Anfällen werden bis 10 % der Liefermenge in Längen von über 4 m bis unter 5 m oder von über 7 m bis unter 8 m, je gesondert gebündelt, mitgeliefert.
10.4.3 Die Lieferung der Rohre in anderen Längenarten ist gesondert zu vereinbaren, z. B. Genaulängen.
Das bei Bestellung vorzuschreibende Maß wird mit einer Abweichung von +150 mm eingehalten.
Bestellangabe: Genaulänge .... m
Beispiel:
Gewinderohr DIN 2440 — DN 40 — nahtlos B mit Gewinde, Genaulänge 7 m
2
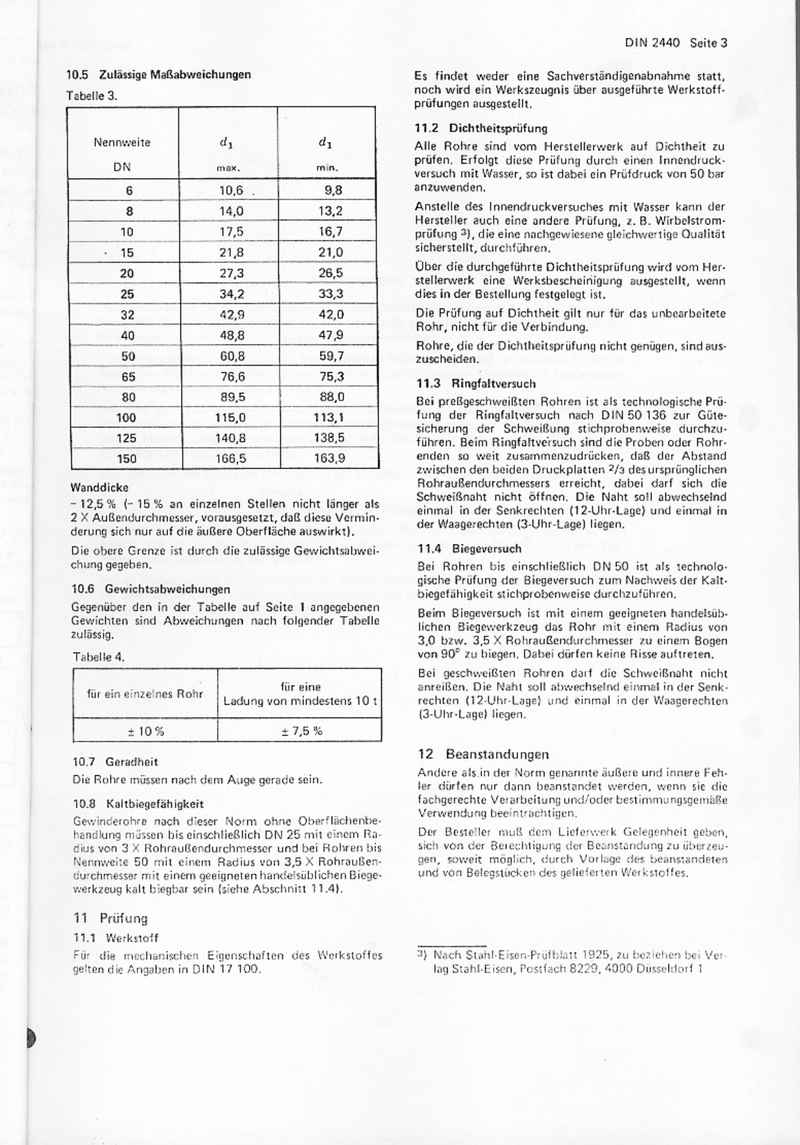
10.5 Zulässige Maßabweichungen
| Nennweite DN | d1 max. | d1 min. |
|---|---|---|
| 6 | 10,6 | 9,8 |
| 8 | 14,0 | 13,2 |
| 10 | 17,5 | 16,7 |
| 15 | 21,8 | 21,0 |
| 20 | 27,3 | 26,5 |
| 25 | 34,2 | 33,3 |
| 32 | 42,9 | 42,0 |
| 40 | 48,8 | 47,9 |
| 50 | 60,8 | 59,7 |
| 65 | 76,6 | 75,3 |
| 80 | 89,5 | 88,0 |
| 100 | 115,0 | 113,1 |
| 125 | 140,8 | 138,5 |
| 150 | 166,5 | 163,9 |
Wanddicke
– 12,5 % (– 15 % an einzelnen Stellen nicht länger als 2 × Außendurchmesser, vorausgesetzt, daß diese Verminderung sich nur auf die äußere Oberfläche auswirkt).
Die obere Grenze ist durch die zulässige Gewichtsabweichung gegeben.
10.6 Gewichtsabweichungen
Gegenüber den in der Tabelle auf Seite 1 angegebenen Gewichten sind Abweichungen nach folgender Tabelle zulässig.
| für ein einzelnes Rohr | für eine Ladung von mindestens 10 t |
|---|---|
| ± 10 % | ± 7,5 % |
10.7 Geradheit
Die Rohre müssen nach dem Auge gerade sein.
10.8 Kaltbiegefähigkeit
Gewinderohre nach dieser Norm ohne Oberflächenbehandlung müssen bis einschließlich DN 25 mit einem Radius von 3 × Rohraußendurchmesser und bei Rohren bis Nennweite 50 mit einem Radius von 3,5 × Rohraußendurchmesser mit einem geeigneten handelsüblichen Biegewerkzeug kalt biegbar sein (siehe Abschnitt 11.4).
11 Prüfung
11.1 Werkstoff
Für die mechanischen Eigenschaften des Werkstoffes gelten die Angaben in DIN 17 100.
Es findet weder eine Sachverständigenabnahme statt, noch wird ein Werkszeugnis über ausgeführte Werkstoffprüfungen ausgestellt.
11.2 Dichtheitsprüfung
Alle Rohre sind vom Herstellerwerk auf Dichtheit zu prüfen. Erfolgt diese Prüfung durch einen Innendruckversuch mit Wasser, so ist dabei ein Prüfdruck von 50 bar anzuwenden.
Anstelle des Innendruckversuches mit Wasser kann der Hersteller auch eine andere Prüfung, z. B. Wirbelstromprüfung 3), die eine nachgewiesene gleichwertige Qualität sicherstellt, durchführen.
Über die durchgeführte Dichtheitsprüfung wird vom Herstellerwerk eine Werksbescheinigung ausgestellt, wenn dies in der Bestellung festgelegt ist.
Die Prüfung auf Dichtheit gilt nur für das unbearbeitete Rohr, nicht für die Verbindung.
Rohre, die der Dichtheitsprüfung nicht genügen, sind auszuschneiden.
11.3 Ringfaltversuch
Bei preßgeschweißten Rohren ist als technologische Prüfung der Ringfaltversuch nach DIN 50 136 zur Gütesicherung der Schweißung stichprobenweise durchzuführen. Beim Ringfaltversuch sind die Proben oder Rohrenden so weit zusammenzudrücken, daß der Abstand zwischen den beiden Druckplatten 2/3 des ursprünglichen Rohraußendurchmessers erreicht, dabei darf sich die Schweißnaht nicht öffnen. Die Naht soll abwechselnd einmal in der Senkrechten (12-Uhr-Lage) und einmal in der Waagerechten (3-Uhr-Lage) liegen.
11.4 Biegeversuch
Bei Rohren bis einschließlich DN 50 ist als technologische Prüfung der Biegeversuch zum Nachweis der Kaltbiegefähigkeit stichprobenweise durchzuführen.
Beim Biegeversuch ist mit einem geeigneten handelsüblichen Biegewerkzeug das Rohr mit einem Radius von 3,0 bzw. 3,5 × Rohraußendurchmesser zu einem Bogen von 90° zu biegen. Dabei dürfen keine Risse auftreten.
Bei geschweißten Rohren darf die Schweißnaht nicht anreißen. Die Naht soll abwechselnd einmal in der Senkrechten (12-Uhr-Lage) und einmal in der Waagerechten (3-Uhr-Lage) liegen.
12 Beanstandungen
Andere als in der Norm genannte äußere und innere Fehler dürfen nur dann beanstandet werden, wenn sie die fachgerechte Verarbeitung und/oder bestimmungsgemäße Verwendung beeinträchtigen.
Der Besteller muß dem Lieferwerk Gelegenheit geben, sich von der Berechtigung der Beanstandung zu überzeugen, soweit möglich, durch Vorlage des beanstandeten und von Belegstücken des gelieferten Werkstoffes.
3) Nach Stahl-Eisen-Prüfblatt 1925, zu beziehen bei Verlag Stahl-Eisen, Postfach 8229, 4000 Düsseldorf 1
3
Erläuterungen
Die Überarbeitung der Gewinderohrnormen, deren Maßfestlegungen voll mit der internationalen Norm ISO 65 – 1973 übereinstimmen, war notwendig geworden, weil weitergehende Güteanforderungen nach neueren Erkenntnissen unumgänglich waren.
Korrosionsschäden an geschweißten Gewinderohren haben gezeigt, daß für verzinkte Rohre ein Abarbeiten des inneren Schweißgrates erfolgen muß, wenn die unter Abschnitt 10.3 geforderten Anforderungen nicht eingehalten werden.
Das Rohr kann wahlweise ohne Gewinde bzw. mit Gewinde, mit oder ohne Muffe, bestellt werden. Damit wird der üblichen Anwendungspraxis Rechnung getragen, bei der die Rohre größtenteils in kleinere Längen zerschnitten und auf jedes dieser Rohrenden kegelige Gewinde nach DIN 2999 Teil 1 geschnitten werden.
Neu aufgenommen wurde die Unterteilung der Bestellkurzzeichen für schwarze Rohre in:
| schwarz | – |
| schwarz, geeignet zur Verzinkung | A |
Erweitert wurde die Kennzeichnung der geschweißten Rohre mit dem Herstellerzeichen auf den Bereich DN 10 bis 150. Die nahtlosen Gewinderohre sind an einem Rohrrende mit dem Herstellerzeichen dauerhaft zu kennzeichnen.
Ferner wurde, um die Verarbeitbarkeit der Rohre sicherzustellen, die stichprobenweise Prüfung der geschweißten Rohre mit dem Ringfaltversuch und der nahtlosen und geschweißten Rohre bis DN 50 mit dem Biegeversuch aufgenommen.
4
3.5 Schachtfutter
| Nennweite DN | Außendurchmesser d1 | Grenzabmaß | l | m min. | n min. |
|---|---|---|---|---|---|
| 100 | 110 | +0,3 / 0 | 359 | 195 | 100 |
| 125 | 125 | +0,3 / 0 | 365 | ||
| 150 | 160 | +0,3 / 0 | 394 | ||
| 200 | 200 | +0,4 / 0 | 494 | 260 | 150 |
| 250 | 250 | +0,5 / 0 | 600 | ||
| 300 | 315 | +0,6 / 0 | 600 |
Bild 8 – Schachtfutter
| Schachtfutterlänge l |
|---|
| 110 |
| 240 |
4 Bewertung der Konformität (Güteüberwachung)
4.1 Allgemeines
Die Einhaltung der in Abschnitt 4 dieser Norm festgelegten Anforderungen ist in jedem Herstellwerk (Produktionsstätte) durch eine Güteüberwachung zu prüfen.
Die Güteüberwachung von Rohren und Formstücken aus PVC-U für Abwasserkanäle und -leitungen muss aus:
- einer von einer zugelassenen unabhängigen dritten Stelle durchzuführenden Typprüfung der Produkte,
- einer vom Hersteller durchzuführenden werksseitigen Produktionskontrolle (Eigenüberwachung), wobei das Qualitätsmanagementsystem DIN EN ISO 9002 entsprechen sollte und
- einer von einer zugelassenen unabhängigen dritten Stelle durchzuführenden Fremdüberwachung der Produkte
bestehen.
Die Fremdüberwachung ist von einer für die Fremdüberwachung von Abwasserrohren und Formstücken aus PVC-U bzw. von Dichtmitteln für Abwasserleitungen anerkannten Überwachungsgemeinschaft3) oder einer hierfür anerkannten Prüfstelle aufgrund eines Überwachungsvertrages4) durchzuführen.
Für die durchzuführenden Prüfungen gelten die in Tabelle 10 festgelegten Prüfgruppen.
| Prüfgruppe | Nennweite DN/OD |
|---|---|
| 1 | 110 bis 160 |
| 2 | 200 bis 630 |
| 3 | ≥ 710 |
DN/OD Nennweite, bezogen auf den Außendurchmesser, siehe DIN EN 1401-1
3) Gütegemeinschaft Kunststoffrohre e.V., Dyrotstraße 2, 53113 Bonn
4) Verzeichnisse der bauaufsichtlich anerkannten Überwachungs-/Güteschutzgemeinschaften und Prüfstellen werden unter Abdruck des Überwachungszeichens (Gütezeichens) beim Deutschen Institut für Bautechnik (DIBt) geführt und in seinen Mitteilungen (zu beziehen beim Verlag Wilhelm Ernst & Sohn, Hohenzollerndamm 170, 10713 Berlin) veröffentlicht.
5
4.2 Erstprüfung
Für die Erstprüfungen sind die durchzuführenden Prüfungen in Tabelle 11 festgelegt.
| Lfd. Nr | Gegenstand der Prüfung | Eigenschaft | Häufigkeit | Anforderung und Prüfung nach DIN EN 1401-1:1998-12 Abschnitt | Anhang |
|---|---|---|---|---|---|
| 1 | Rohr und Formstück | PVC-Gehalt | jeweils an Rohren und Formstücken der größten gefertigten Nennweite je Prüfgruppe nach Tabelle 11 | 4.1 | – |
| 2 | Rohr | Zeitstand-Innendruckverhalten | 4.2 | – | |
| 3 | Formstück | 4.3 | – | ||
| 4 | Rohr und Formstück | Beschaffenheit | 5.1 | – | |
| 5 | Farbe | 5.2 | – | ||
| 6 | Maße | 6 | – | ||
| 7a | Rohr | Widerstandsfähigkeit gegen äußere Schlagbeanspruchung | 7.1.1 (Umfangsverfahren) | – | |
| 7b | 7.1.2 (Stufenverfahren)a | – | |||
| 8 | Formstück | Schlagzähigkeit (Fallprüfung) | 7.2 | – | |
| 9 | Mechanische Festigkeit oder Elastizitätb | ||||
| 10 | Rohr | Vicat-Erweichungstemperatur | 8.1 | – | |
| 11 | Formstück | 8.2 | – | ||
| 12 | Rohr | Längsschrumpf | 8.1 | – | |
| 13 | Formstück | Verhalten nach Warmbehandlung | 8.2 | – | |
| 14 | Formstück | Wasserdichtheit | 8.2 | – | |
| 15 | Rohr und Formstück | Dichtheit von Steckverbindungen mit elastomerem Dichtgummi und Wurzelfestigkeit | 9 | – | |
| 16 | Temperaturwechselbeanspruchungc | ||||
| 17 | Rohr, Formstück und Dichtmittel | Langzeit-Dichtverhalten von TPE-Dichtungen | – | A | |
| 18 | Rohr/Formstück | Kriechmodul | – | A | |
| 19 | Rohr | Mindestkennzeichnungd | 12.2 | – | |
| 20 | Formstück | 12.3 | – |
a Nur für Rohre, die bei Temperaturen unterhalb –10 °C verlegt werden. Wird diese Prüfung durchgeführt, kann sie im Umfangsverfahren (siehe 7.1.1 von DIN EN 1401-1:1998-12) entfallen.
b Nur für handgefertigte Formstücke, die aus mehr als einem Teil hergestellt sind.
c Nur für Anwendungsgebiete mit Anwendungskennzeichen „D“ und für Nenn-Außendurchmesser dn ≤ 315 mm.
d Siehe auch Abschnitt 6.
6
预览内容由文件识别整理,表格、公式及文字请以原始文件为准。
原文图片预览
PAGE IMAGES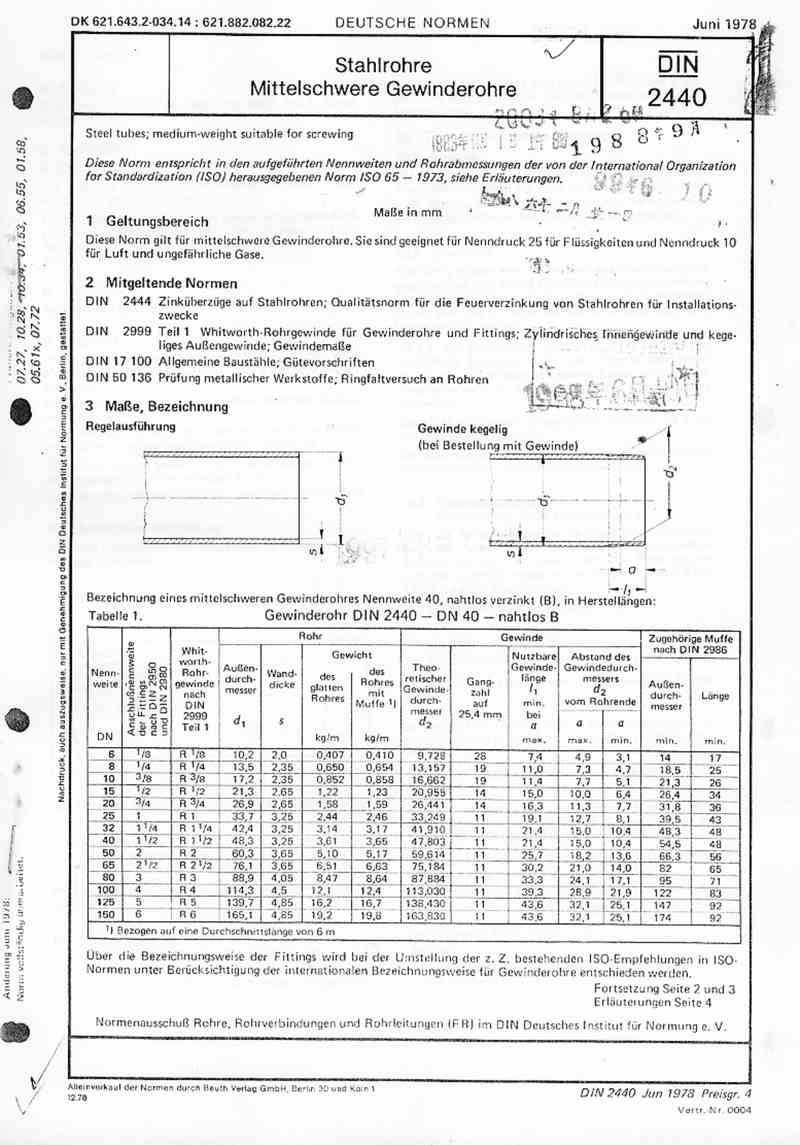
下载标准文件
DIN 2440
英语 · PDF · 6 页 · 1.7 MB