DIN 138
金属切削工具 - 具有圆柱形孔和1:30锥形孔的工具的孔、键槽和驱动特征
DIN 138
Metal-cutting tools — Bores, keyways and driving features for tools with parallel bore and 1 in 30 taper bore
标准信息
STANDARD INFORMATION- 标准编号
- DIN 138
- 所属分类
- DIN 德国标准
- 发布机构
- DIN
- 版本年份
- 2003
- 文件语言
- 英语
- 文件格式
- 文件页数
- 6 页
- 文件大小
- 4.88 MB
中文名称为参考译名,文件语言以原文为准。
· 更新:
标准简介
OVERVIEW中文简介
该标准规定了具有圆柱形孔和1:30锥形孔的金属切削工具的孔、键槽及驱动特征的尺寸。它详细列出了不同直径下纵向键槽、横向键槽及驱动销的几何参数、公差和命名规则。适用于铣削和钻孔机床及自动换刀系统中的工具夹持与扭矩传递设计。
English summary
This standard specifies the dimensions of bores, keyways, and driving features for metal-cutting tools with parallel bores and 1:30 taper bores. It details the geometric parameters, tolerances, and naming conventions for longitudinal keyways, transverse keyways, and driving pins for various diameters. It applies to tool clamping and torque transmission design in milling and drilling machines and automatic tool change systems.
以上为根据文件整理的内容简介。
相关标签
标准内容预览
DOCUMENT PREVIEWMaschinenwerkzeug für Metall
Bohrungen, Nuten und Mitnehmer für Werkzeuge mit zylindrischer Bohrung und kegelförmiger Bohrung 1:30
| ICS 25.060.20 |
Ersatz für |
Metal-cutting tools — Bores, keyways and driving features for tools with parallel bore and 1 in 30 taper bore
Outils-machines pour métal — Trous de forage, rainures, tenons d'entraînement pour outils à forage cylindrique et pour outils à forage conique avec cône 1:30
2003年8月29日
Vorwort
Diese Norm wurde vom Normenausschuss Werkzeuge und Spannzeug (FWS), Arbeitsausschuss S 1.3/ S 1.4, „Spannzeug für Fräs- und Bohrmaschinen und automatischen Werkzeugwechsel", erarbeitet.
Änderungen
Gegenüber DIN 138:1955-09 wurden folgende Änderungen vorgenommen:
a) Maße und Grenzabmaße in Tabelle 2 bei r1 und f1 wurden geändert.
b) Die zulässige Außermitte m in Tabelle 3 wurde geändert. Das Maß rmax wurde aufgenommen.
c) Bezeichnungen wurden aufgenommen.
Frühere Angaben
DIN 138: 1922-01, 1924-05, 1943-11, 1955-09
1 Anwendungsbereich
Diese Norm legt die Maße von Bohrungen, Nuten und Mitnehmern für Werkzeuge mit zylindrischer Bohrung und kegelförmiger Bohrung mit Kegel 1:30 fest.
Fortsetzung Seite 2 bis 12
Normenausschuss Werkzeuge und Spannzeug (FWS) im DIN Deutsches Institut für Normung e. V.
1
2 Normative Verweisungen
Diese Norm enthält durch datierte oder undatierte Verweisungen Festlegungen aus anderen Publikationen. Diese normativen Verweisungen sind an den jeweiligen Stellen im Text zitiert, und die Publikationen sind nachstehend aufgeführt. Bei datierten Verweisungen gehören spätere Änderungen oder Überarbeitungen nur zu dieser Norm, falls sie durch Änderung oder Überarbeitung eingearbeitet sind. Bei undatierten Verweisungen gilt die letzte Ausgabe der in Bezug genommenen Publikation (einschließlich Änderungen).
DIN 6880, Blanker Keilstahl — Maße, zulässige Abweichungen, Gewichte.
DIN ISO 286-2, ISO-System für Grenzmaße und Passungen — Tabellen der Grundtoleranzgrade und Grenzabmaße für Bohrungen und Wellen; Identisch mit ISO 286-2:1988.
3 Maße, Bezeichnung
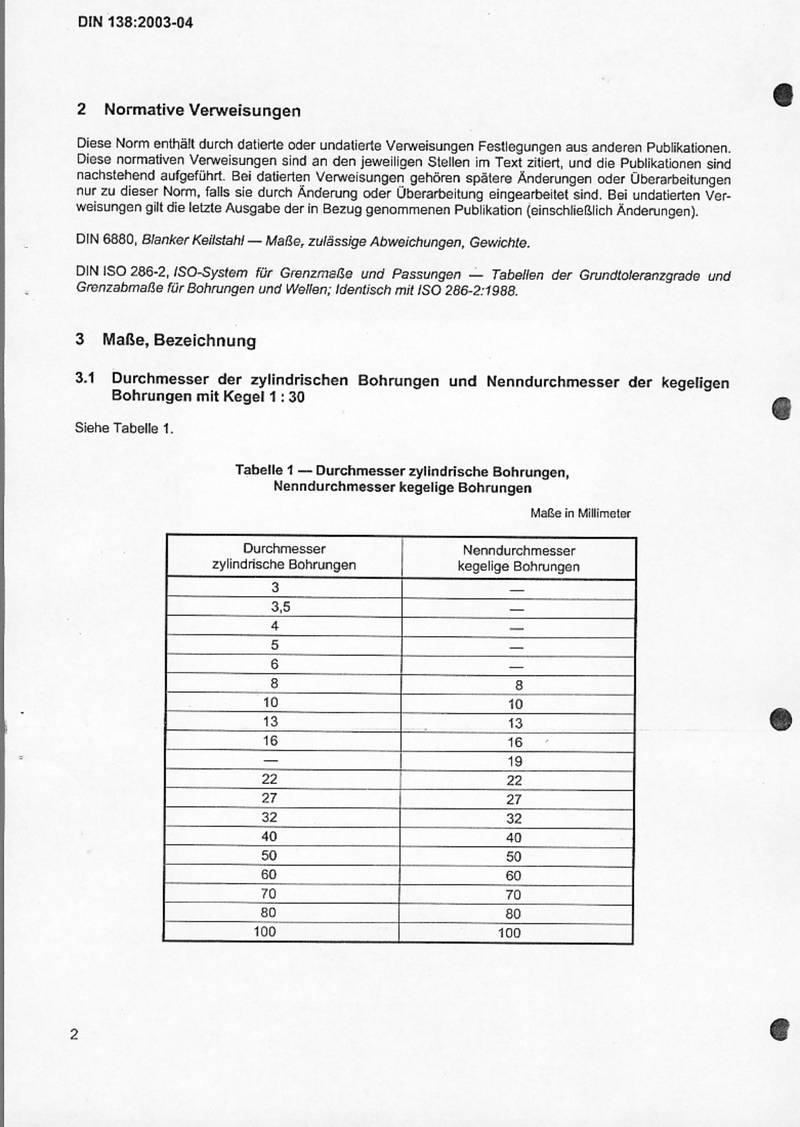
3.1 Durchmesser der zylindrischen Bohrungen und Nenndurchmesser der kegeligen Bohrungen mit Kegel 1:30
Siehe Tabelle 1.
| Durchmesser zylindrische Bohrungen | Nenndurchmesser kegelige Bohrungen |
|---|---|
| 3 | — |
| 3,5 | — |
| 4 | — |
| 5 | — |
| 6 | — |
| 8 | 8 |
| 10 | 10 |
| 13 | 13 |
| 16 | 16 |
| — | 19 |
| 22 | 22 |
| 27 | 27 |
| 32 | 32 |
| 40 | 40 |
| 50 | 50 |
| 60 | 60 |
| 70 | 70 |
| 80 | 80 |
| 100 | 100 |
2
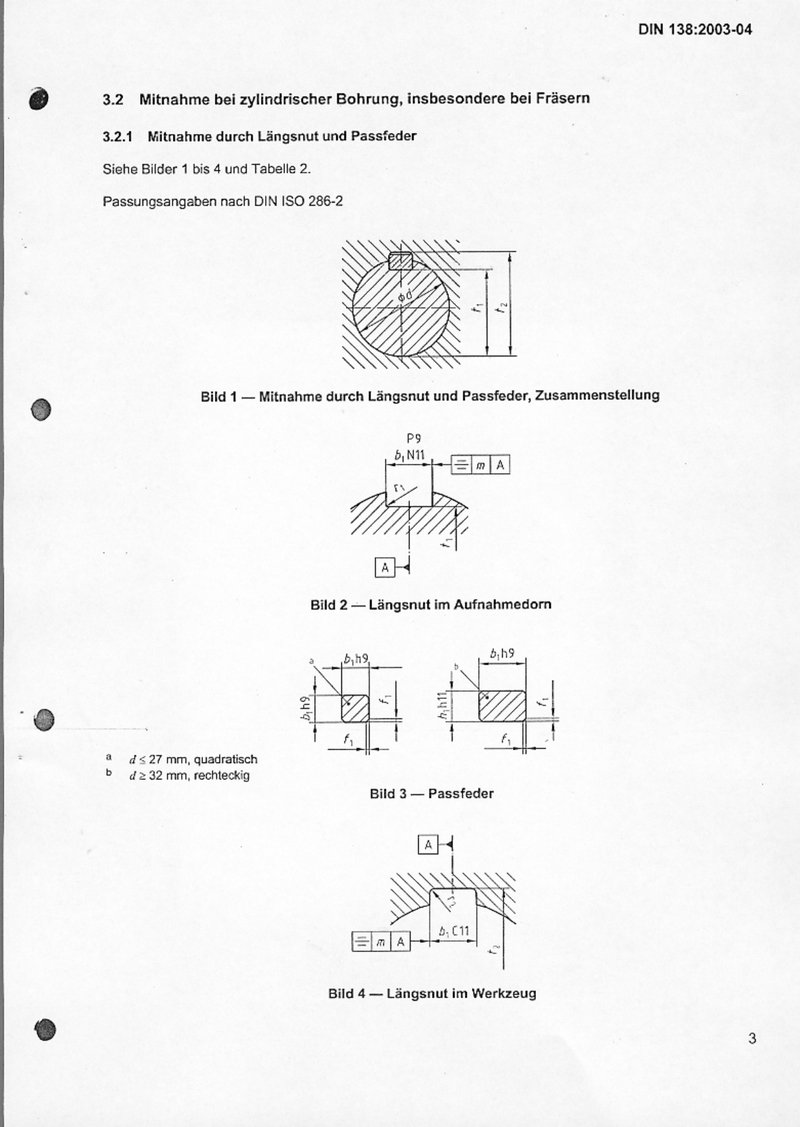
3.2 Mitnahme bei zylindrischer Bohrung, insbesondere bei Fräsern
3.2.1 Mitnahme durch Längsnut und Passfeder
Siehe Bilder 1 bis 4 und Tabelle 2.
Passungsangaben nach DIN ISO 286-2
Bild 1 — Mitnahme durch Längsnut und Passfeder, Zusammenstellung
Bild 2 — Längsnut im Aufnahmedorn
a d ≤ 27 mm, quadratisch
b d ≥ 32 mm, rechteckig
Bild 3 — Passfeder
Bild 4 — Längsnut im Werkzeug
3
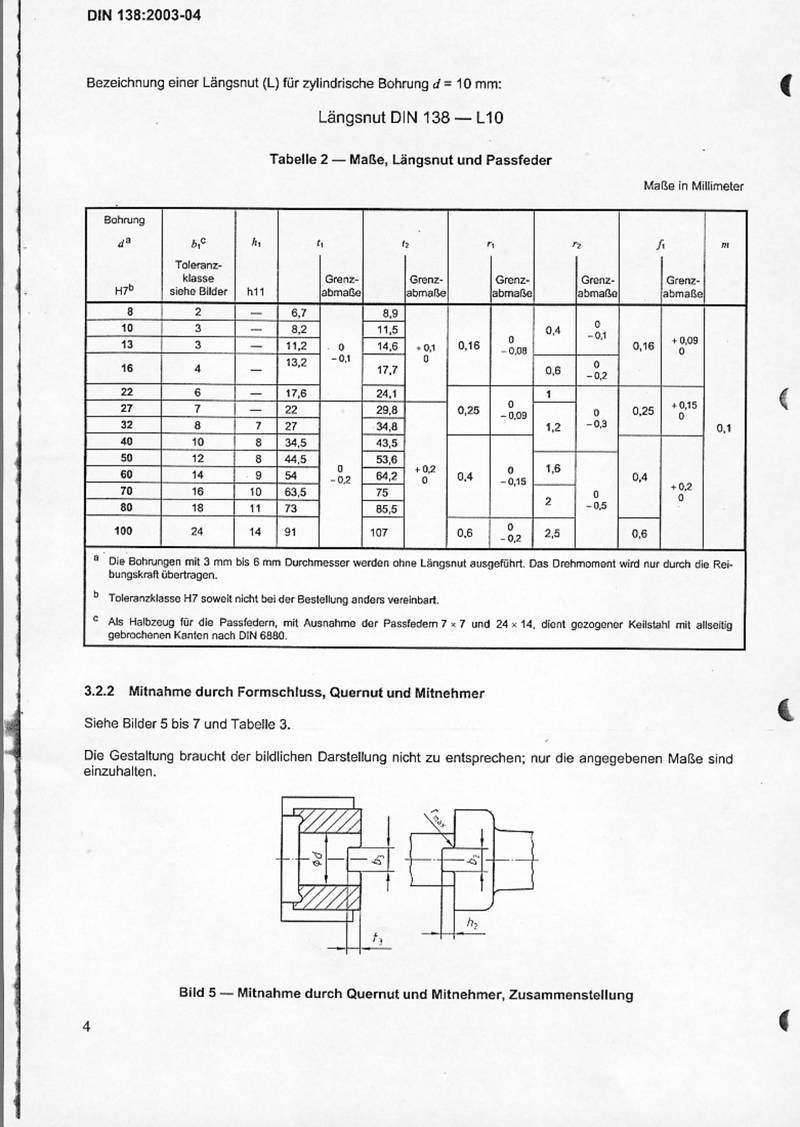
Bezeichnung einer Längsnut (L) für zylindrische Bohrung d = 10 mm:
Längsnut DIN 138 — L10
Tabelle 2 — Maße, Längsnut und Passfeder
Maße in Millimeter
| Bohrung da H7b | b1c Toleranzklasse siehe Bilder | h1 h11 | t1 Grenzabmaße | t2 Grenzabmaße | r1 Grenzabmaße | r2 Grenzabmaße | f1 Grenzabmaße | m | |||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 8 | 2 | — | 6,7 | 0 -0,1 | 8,9 | +0,1 0 | 0,16 | 0 -0,08 | 0,4 | 0 -0,1 | 0,16 | +0,09 0 | 0,1 |
| 10 | 3 | — | 8,2 | 11,5 | 0,4 | 0 -0,1 | |||||||
| 13 | 3 | — | 11,2 | 14,6 | |||||||||
| 16 | 4 | — | 13,2 | 17,7 | 0,6 | 0 -0,2 | |||||||
| 22 | 6 | — | 17,6 | 24,1 | 0,25 | 0 -0,09 | 1 | 0 -0,3 | 0,25 | +0,15 0 | |||
| 27 | 7 | — | 22 | 29,8 | 1,2 | ||||||||
| 32 | 8 | 7 | 27 | 34,8 | |||||||||
| 40 | 10 | 8 | 34,5 | 43,5 | |||||||||
| 50 | 12 | 8 | 44,5 | 0 -0,2 | 53,6 | +0,2 0 | 0,4 | 0 -0,15 | 1,6 | 0 -0,5 | 0,4 | +0,2 0 | |
| 60 | 14 | 9 | 54 | 64,2 | |||||||||
| 70 | 16 | 10 | 63,5 | 75 | 2 | ||||||||
| 80 | 18 | 11 | 73 | 85,5 | |||||||||
| 100 | 24 | 14 | 91 | 107 | 0,6 | 0 -0,2 | 2,5 | 0,6 |
a Die Bohrungen mit 3 mm bis 6 mm Durchmesser werden ohne Längsnut ausgeführt. Das Drehmoment wird nur durch die Reibungskraft übertragen.
b Toleranzklasse H7 soweit nicht bei der Bestellung anders vereinbart.
c Als Halbzug für die Passfedern, mit Ausnahme der Passfedern 7 × 7 und 24 × 14, dient gezogener Keilstahl mit allseitig gebrochenen Kanten nach DIN 6890.
3.2.2 Mitnahme durch Formschluss, Quernut und Mitnehmer
Siehe Bilder 5 bis 7 und Tabelle 3.
Die Gestaltung braucht der bildlichen Darstellung nicht zu entsprechen; nur die angegebenen Maße sind einzuhalten.
Bild 5 — Mitnahme durch Quernut und Mitnehmer, Zusammenstellung
4
Bezeichnung einer zylindrischen Aufnahme (A) mit Quernut, Bohrung d = 10 mm:
Aufnahme DIN 138 — A 10
Bild 6 — Quernut am Werkzeug
Bild 7 — Mitnehmer am Fräsdorn
Bezeichnung eines Mitnehmers (M) für zylindrische Bohrung d = 10 mm mit Quernut:
Mitnehmer DIN 138 — M 10
Tabelle 3 — Maße, Quernut und Mitnehmer
Maße in Millimeter
| Bohrung da H7 |
b2 h11 |
b3 H11 |
h2 h11 |
t3 H12 |
r3 | Grenz-abmaße | f2 | Grenz-abmaße | m | rmax |
|---|---|---|---|---|---|---|---|---|---|---|
| 8 | 5 | 5,4 | 3,5 | 4 | 0,6 | 0 -0,2 | 0,4 | +0,1 0 | 0,2 | 0,4 |
| 10 | 6 | 6,4 | 4 | 4,5 | 0,8 | 0,5 | 0,5 | |||
| 13 | 8 | 8,4 | 4,5 | 5 | 1 | 0 -0,3 | 0,6 | +0,2 0 | 0,6 | |
| 16 | 8 | 8,4 | 5 | 5,6 | 1,2 | 0,8 | 0,8 | |||
| 22 | 10 | 10,4 | 5,6 | 6,3 | ||||||
| 27 | 12 | 12,4 | 6,3 | 7 | 1,6 | 0 -0,4 | 1 | +0,3 0 | 1,0 | |
| 32 | 14 | 14,4 | 7 | 8 | 2 | 0 -0,5 | 1,2 | 0,25 | 1,2 | |
| 40 | 16 | 16,4 | 8 | 9 | ||||||
| 50 | 18 | 18,4 | 9 | 10 | 2,5 | 1,6 | +0,5 0 | |||
| 60 | 20 | 20,5 | 10 | 11,2 | ||||||
| 70 | 22 | 22,5 | 11,2 | 12,5 | 3 | |||||
| 80 | 24 | 24,5 | 12,5 | 14 | ||||||
| 100 | 24 | 24,5 | 14 | 16 |
a Die Bohrungen mit 3 mm bis 6 mm Durchmesser werden ohne Quernut ausgeführt. Das Drehmoment wird nur durch die Reibungskraft übertragen.
Ausbildung der Bohrungen siehe 3.7.
5
3.2.3 Mitnahme durch Reibschluss bei Dehndornen
Für die Mitnahme auf Dehndornen werden die Werkzeuge mit zylindrischer Bohrung ohne die in 3.7 angegebenen Aussparungen ausgeführt. Dieselben Durchmesser sind zu wählen wie für die zylindrische Bohrungen in 3.2.1 und 3.3, jedoch mit Toleranzfeld H6, soweit nicht ein anderes Toleranzfeld in der Bestellung angegeben ist.
3.3 Mitnahme und Befestigung bei kegiligen Bohrungen mit Kegel 1 : 30, insbesondere für Aufsteckreibahlen und Aufstecksenker
Siehe Bilder 8 bis 10 und Tabelle 4.
Die Gestaltung braucht der bildlichen Darstellung nicht zu entsprechen; nur die angegebenen Maße sind einzuhalten.
Bild 8 — Mitnahme und Befestigung durch kegellige Bohrung, Kegel 1 : 30 und Mitnehmer; Zusammenstellung
Bezeichnung einer kegiligen Aufnahme (AK) mit Kegel 1 : 30 mit Quernut, Bohrungs-Nennmaß d = 10 mm:
Aufnahme DIN 138 — AK 10
Bezeichnung eines Mitnehmers (MK) für Quernut mit kegelliger Bohrung, Bohrungs-Nennmaß d = 10 mm:
Mitnehmer DIN 138 — MK 10
a Grund eben, nach Wahl des Herstellers
b Grund gewölbt, nach Wahl des Herstellers
Bild 9 — Quernut am Werkzeug
Bild 10 — Mitnehmer am Aufsteckhalter
6
预览内容由文件识别整理,表格、公式及文字请以原始文件为准。
原文图片预览
PAGE IMAGES
下载标准文件
DIN 138
英语 · PDF · 6 页 · 4.88 MB